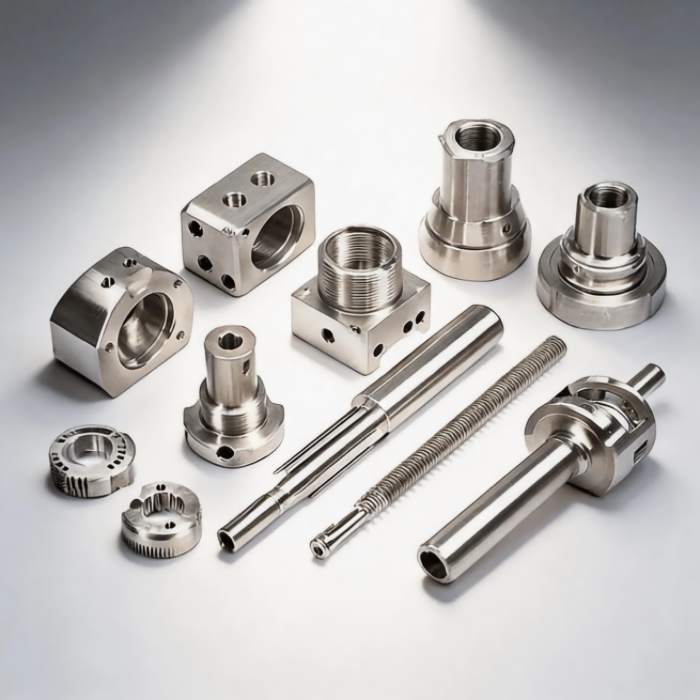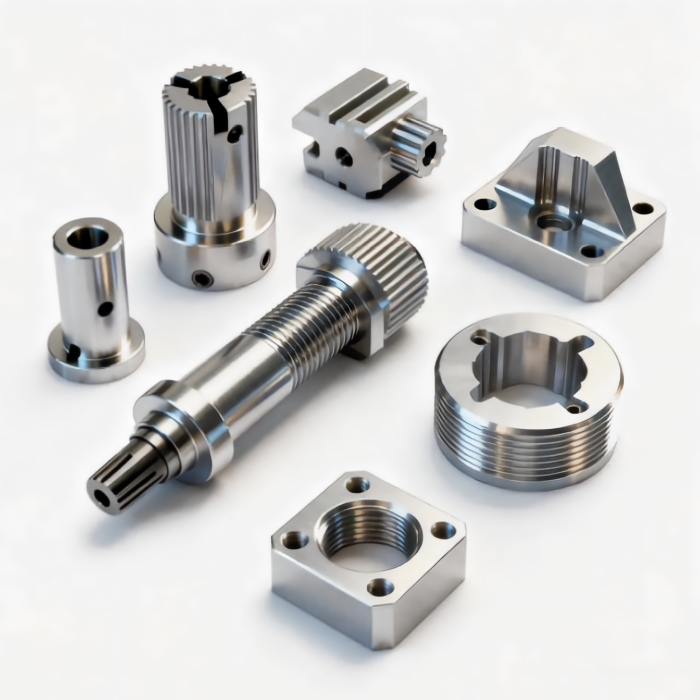
Em ambientes de produção modernos, a usinagem CNC de alumínio tornou-se sinônimo de eficiência, precisão e liberdade de design. De conexões aeroespaciais a invólucros de dispositivos médicos, a capacidade de moldar alumínio com precisão controlada por computador impulsiona a inovação em inúmeras indústrias. No entanto, apesar de toda a sua popularidade, a usinagem CNC de alumínio bem-sucedida exige mais do que apenas carregar um programa e pressionar iniciar. Requer um sólido entendimento do comportamento do material, seleção de ferramentas e limitações do processo. Este guia aborda as perguntas mais frequentes sobre usinagem CNC de alumínio, oferecendo insights claros e práticos que ajudarão você a otimizar suas operações e evitar erros dispendiosos.
O Que Realmente Significa Usinagem CNC de Alumínio?
Para entender todo o escopo da usinagem CNC de alumínio, devemos primeiro decompor o termo em si. CNC significa Controle Numérico Computadorizado, um sistema que automatiza máquinas-ferramenta por meio de sequências pré-programadas de comandos. Quando aplicamos isso ao alumínio, estamos nos referindo a todo o processo de uso de fresadoras, tornos ou roteadores para remover material de uma peça de alumínio e produzir uma peça finalizada com base em um modelo 3D digital.
No entanto, a usinagem CNC de alumínio não é uma atividade única e uniforme. Ela abrange desbaste, acabamento, furação, rosqueamento, contorno e muitas outras operações—todas realizadas em ligas de alumínio, em vez de alumínio puro, que é macio demais para a maioria dos usos estruturais. Ligas comuns como 6061, 7075 e 2024 reagem de maneiras diferentes às forças de corte, calor e desgaste da ferramenta. O elemento “CNC” traz repetibilidade incomparável; uma vez que um programa é comprovado, a usinagem CNC de alumínio pode produzir milhares de componentes idênticos com tolerâncias tão apertadas quanto ±0,001 polegadas.
Mas a usinagem CNC de alumínio também envolve o ecossistema ao redor da máquina: dispositivos de fixação, sistemas de refrigeração, estratégias de trajetória de ferramenta e etapas de pós-processamento, como rebarbação ou anodização. Uma compreensão holística da usinagem CNC de alumínio ajuda os fabricantes a escolher a liga certa, projetar peças que sejam realmente produzíveis e definir expectativas realistas para tempos de ciclo e custos. Seja você um comprador, um designer ou um gerente de chão de fábrica, saber o que a usinagem CNC de alumínio realmente envolve é o primeiro passo para melhores decisões e resultados de maior qualidade.
Quão Difícil É Realizar Usinagem CNC de Alumínio?
Essa pergunta frequentemente surpreende os novatos. Nas escalas Brinell ou Rockwell, o alumínio é muito mais macio que o aço ou o titânio. Por exemplo, o alumínio 6061-T6 tem uma dureza Brinell em torno de 95, enquanto o 7075-T6 atinge cerca de 150 HB—ainda muito abaixo dos aços estruturais. Então, por que a usinagem CNC de alumínio às vezes parece uma batalha árdua?
A dificuldade na usinagem CNC de alumínio não surge da resistência do metal ao corte, mas sim de sua ductilidade e adesividade. O alumínio é um material “pegajoso”. Durante o corte, ele tende a se soldar à aresta de corte da ferramenta, criando uma aresta postiça (BUE). Essa BUE altera a geometria da ferramenta, aumenta o atrito e arruina o acabamento superficial. Além disso, o alumínio tem um ponto de fusão baixo (cerca de 660°C para alumínio puro, menor para muitas ligas). O calor por atrito gerado durante a usinagem CNC de alumínio em alta velocidade pode causar fusão localizada, levando à adesão de cavacos e falha prematura da ferramenta.
A dificuldade percebida também varia significativamente por liga:
- 6061-T6 é o mais tolerante—usina suavemente, produz cavacos gerenciáveis e é ideal para aqueles novos na usinagem CNC de alumínio.
- 7075-T6 é mais duro e mais frágil. Embora seus cavacos se quebrem facilmente, ele requer ferramentas mais afiadas e controle cuidadoso do avanço para evitar lascamento da aresta.
- 2024-T3, que contém cobre, pode causar aderência se as velocidades e avanços não forem precisamente ajustados.
Para um maquinista experiente com parâmetros adequados, a usinagem CNC de alumínio é altamente produtiva—permitindo velocidades de fuso de 12.000 RPM ou mais, taxas de avanço agressivas e excelentes taxas de remoção de material. Para um iniciante, no entanto, a usinagem CNC de alumínio pode ser frustrante: fresas de topo quebradas, marcas de vibração e peças descartadas são comuns. O verdadeiro desafio está em gerenciar calor, evacuação de cavacos e engajamento da ferramenta. Com o conhecimento certo, a usinagem CNC de alumínio se transforma de uma luta em um dos processos de fabricação mais gratificantes e eficientes disponíveis.
Que Tipo de Fresa CNC É Melhor para Cortar Alumínio na Usinagem CNC de Alumínio?
Selecionar a ferramenta de corte correta é, sem dúvida, a decisão mais crítica na usinagem CNC de alumínio. Não existe uma “melhor” fresa universal para todas as situações, mas princípios claros orientam a escolha bem-sucedida de ferramentas.
Para a grande maioria das operações de usinagem CNC de alumínio, fresas de topo de metal duro com geometrias e revestimentos especializados representam o padrão da indústria. O metal duro oferece dureza excepcional e resistência ao calor, permitindo corte sustentado em alta velocidade. No entanto, a geometria é igualmente importante. A fresa de topo ideal para usinagem CNC de alumínio apresenta:
- Um alto ângulo de hélice (35° a 45°) para evacuar rapidamente os cavacos da zona de corte, prevenindo recorte e acúmulo de calor.
- Arestas de corte afiadas com um ângulo de saída positivo para cisalhar o alumínio limpo em vez de empurrá-lo.
- Flautas polidas ou revestidas com ZrN (nitreto de zircônio) para reduzir o atrito e evitar que o alumínio adira à superfície da ferramenta.
- Três flautas para um equilíbrio entre espaço para cavacos e resistência do núcleo, embora ferramentas de duas flautas sejam preferidas para ranhuras profundas onde a evacuação de cavacos é crítica.
Os revestimentos importam enormemente na usinagem CNC de alumínio. Metal duro sem revestimento pode funcionar, mas revestimentos de ZrN, TiB2 ou carbono tipo diamante (DLC) estendem drasticamente a vida útil da ferramenta ao reduzir a aresta postiça. Evite revestimentos como TiAlN ou AlTiN, que são projetados para usinagem de aço em alta temperatura; eles na verdade aumentam o atrito com o alumínio.
Para aplicações específicas dentro da usinagem CNC de alumínio:
- Fresas de flauta única ou flauta O destacam-se em roteadores de alta velocidade, particularmente ao usinar chapas finas ou ligas macias.
- Fresas de topo esféricas são essenciais para contorno 3D e obtenção de acabamentos superficiais suaves em formas complexas.
- Fresas de face de metal duro indexáveis com insertos polidos são usadas para grandes superfícies planas, a fim de maximizar as taxas de remoção de material.
Um erro comum na usinagem de alumínio CNC é usar brocas de uso geral destinadas a aço ou madeira. Essas ferramentas não possuem os ângulos de saída e a folga de cavaco adequados, resultando em acabamentos ruins e vida útil curta da ferramenta. Consulte sempre as velocidades e avanços recomendados pelo fabricante da ferramenta para a usinagem de alumínio CNC e lembre-se de que a carga de cavaco normalmente varia de 0,001 a 0,005 polegadas por dente, dependendo do diâmetro da ferramenta e da rigidez da máquina. Investir em ferramentas específicas é uma das maneiras mais rápidas de aumentar a produtividade e a qualidade na usinagem de alumínio CNC.
Qual é a espessura mínima que você pode alcançar na usinagem de alumínio CNC?
A espessura mínima de parede ou piso alcançável na usinagem de alumínio CNC é uma consideração crítica para o design leve, mas a resposta não é um número fixo—ela depende de múltiplos fatores interativos. Na produção prática, oficinas experientes alcançam rotineiramente paredes de 0,020 polegadas (0,5 mm) em alumínio 6061. Com configurações excepcionais, trajetórias de ferramenta especializadas e máquinas rígidas, algumas ultrapassam o limite para 0,010 polegadas (0,25 mm) ou até um pouco abaixo para recursos limitados.
No entanto, alcançar extrema fineza em usinagem CNC de alumínio é uma batalha contra a física. À medida que as paredes ficam mais finas, vários desafios surgem:
- Deflexão: As forças de corte empurram seções finas para longe da ferramenta, causando vibração, mau acabamento superficial e imprecisão dimensional. A peça literalmente dobra sob a carga.
- Vibração: Estruturas finas têm baixas frequências naturais, tornando-as propensas a vibração harmônica que danifica tanto a ferramenta quanto a peça de trabalho.
- Concentração de calor: Seções finas dissipam calor de forma inadequada, levando à expansão térmica localizada. Quando a peça esfria, ela pode empenar ou distorcer além da tolerância.
- Pressão de fixação da peça: Mesmo forças de fixação moderadas podem deformar peças de paredes finas. Componentes que medem corretamente enquanto fixados podem sair da especificação quando liberados.
Para alcançar fineza impressionante na usinagem de alumínio CNC, os maquinistas empregam estratégias avançadas:
- Usinagem em Alta Velocidade (HSM) com passos radiais leves (5–10% do diâmetro da ferramenta) e profundidades axiais altas para reduzir as forças de corte enquanto mantêm a produtividade.
- Fresamento concordante em vez de fresamento convencional, que direciona as forças de corte para baixo e para dentro do dispositivo, em vez de puxar a parede fina para cima.
- Fixação a vácuo ou colagem adesiva para distribuir as forças de fixação uniformemente sem pontos de tensão localizados.
- Suportes sacrificiais ou nervuras temporárias que são usinadas em uma passada final de acabamento, fornecendo rigidez durante o desbaste.
- Refrigerante através da ferramenta para manter a estabilidade térmica e evacuar cavacos de forma eficaz.
Em termos práticos para a maioria das oficinas, uma espessura de parede de 0,020 polegadas é alcançável na usinagem de alumínio CNC com qualidade razoável de configuração. Abaixo de 0,015 polegadas, o risco de sucata aumenta acentuadamente, e o custo de inspeção e retrabalho pode superar a economia de peso. Para pisos (superfícies inferiores), 0,020–0,030 polegadas é uma meta mais segura, pois eles não têm o mesmo suporte de borda. Consulte sempre seu parceiro de usinagem no início da fase de design—o que parece viável em uma tela CAD pode ser extremamente difícil de produzir de forma confiável na usinagem de alumínio CNC sem trajetórias de ferramenta ou dispositivos especiais.
Fluxo de Trabalho Prático para Usinagem Confiável de Alumínio CNC
Entender as respostas teóricas é essencial, mas traduzi-las em um processo de produção confiável requer uma abordagem sistemática adaptada à usinagem de alumínio CNC.
Programação de Trajetória de Ferramenta: Para a usinagem de alumínio CNC, trajetórias de ferramenta adaptativas ou dinâmicas são altamente recomendadas. Esses caminhos mantêm uma carga de cavaco constante ajustando o ângulo de engajamento da ferramenta, reduzindo picos súbitos de força que causam vibração ou quebra da ferramenta. Isso é particularmente importante ao usinar paredes finas ou bolsões profundos.
Refrigerante e Lubrificação: Refrigerante em inundação com uma emulsão de óleo solúvel em água (concentração de 5–8%) é o padrão para a usinagem de alumínio CNC. Ele lubrifica a aresta de corte, resfria a peça de trabalho e remove cavacos da zona de corte. Para aplicações de alta velocidade, refrigerante em névoa ou através do fuso pode ser mais eficaz, pois atinge diretamente a interface de corte sem causar choque térmico.
Gerenciamento de Cavacos: O alumínio produz cavacos longos e fibrosos que podem se enrolar na ferramenta ou obstruir o transportador de cavacos da máquina. Usar geometrias de quebra-cavaco na trajetória da ferramenta (como fresamento trocoidal ou fresamento de descascamento) produz cavacos menores e mais gerenciáveis. A evacuação adequada de cavacos é inegociável na usinagem de alumínio CNC—recortar cavacos é uma causa primária de mau acabamento superficial e desgaste da ferramenta.
Fixação da Peça: Dada a maciez do alumínio, as pressões de fixação devem ser cuidadosamente controladas. Mandíbulas macias usinadas para corresponder ao contorno da peça, ou dispositivos personalizados com múltiplos pontos de apoio, distribuem a carga e previnem distorção. Para peças finas, considere usinar uma camada sacrificial mais espessa que é posteriormente removida por uma operação secundária.
Monitoramento da Ferramenta: Em execuções de alta produção de usinagem de alumínio CNC, o desgaste da ferramenta é progressivo, mas previsível. Implemente o monitoramento da vida útil da ferramenta por meio da análise de carga do fuso ou inspeção periódica durante o processo. Substituir as ferramentas antes que fiquem cegas previne falhas catastróficas e mantém a qualidade consistente da peça.
Superando Desafios Comuns na Usinagem de Alumínio CNC
Superando Desafios Comuns na Usinagem de Alumínio CNC
Mesmo com a melhor preparação, a usinagem de alumínio CNC apresenta problemas recorrentes que podem interromper a produção e comprometer a qualidade. Entender esses desafios e suas soluções é essencial para manter a eficiência.
Um dos problemas mais frequentes é a aresta postiça, onde o alumínio solda à ferramenta de corte. Isso geralmente resulta de lubrificação insuficiente ou do revestimento errado. A solução está em aumentar a concentração do refrigerante, mudar para ferramentas polidas ou revestidas com ZrN e aumentar a taxa de avanço para cisalhar o material de forma limpa, em vez de permitir que ele adira.
O acabamento superficial deficiente é outra reclamação comum em usinagem CNC de alumínio. Isso geralmente aponta para uma ferramenta cega ou um passo lateral incorreto. Substituir a ferramenta, reduzir a profundidade radial de corte e aumentar o avanço por dente para evitar o atrito normalmente resolverá o problema.
A quebra da ferramenta em operações de ranhura frequentemente decorre do empacotamento de cavacos nas caneluras. Usar ferramentas de duas caneluras, implementar percussão ou trajetórias trocoidais e melhorar a direção do refrigerante pode prevenir efetivamente esse modo de falha.
A variação dimensional é um desafio persistente, frequentemente causado pelo crescimento térmico do fuso ou da peça de trabalho. Permitir que a máquina aqueça, usar refrigerante de inundação e aplicar compensação térmica no software de controle são contramedidas comprovadas.
A formação de rebarbas é outro incômodo na usinagem de alumínio CNC, resultante de arestas cegas ou geometria incorreta da fresa. Usar ferramentas afiadas com raio de canto, empregar passes dedicados de rebarbação e considerar o acabamento vibratório pode minimizar ou eliminar rebarbas.
Finalmente, o empenamento da peça após a liberação do dispositivo é frequentemente devido a tensões residuais do desbaste. Usar material aliviado de tensões, como 6061-T651, realizar desbaste balanceado de ambos os lados e reduzir a força de fixação pode reduzir significativamente a distorção.
Recomendações Finais para Excelência em Usinagem de Alumínio CNC
Dominar a usinagem de alumínio CNC é uma jornada de refinamento contínuo. O material oferece oportunidades extraordinárias—alta velocidade, acabamentos excelentes e resistência leve—mas pune a complacência. Sempre comece com a liga certa para sua aplicação. Para prototipagem, o 6061-T6 é tolerante e amplamente disponível. Para aplicações de máxima resistência, o 7075-T6 entrega, mas exige ferramentas mais afiadas e profundidades de corte mais conservadoras.
Ao planejar recursos finos, projete com a fabricabilidade em mente. Paredes abaixo de 0,020 polegadas são possíveis, mas espere custos mais altos e tempos de ciclo mais longos. Sempre que viável, adicione nervuras, filetes ou seções cônicas para melhorar a rigidez sem adicionar peso significativo.
Ferramentas não são uma área para cortar custos. Invista em fresas de metal duro de alta qualidade especificamente projetadas para usinagem de alumínio CNC, com revestimentos e geometrias apropriados. O custo inicial é rapidamente recuperado através de maior vida útil da ferramenta, menos peças descartadas e tempos de usinagem mais rápidos.
Finalmente, documente seus parâmetros bem-sucedidos—avanços, velocidades, passos laterais e trajetórias—para cada liga e geometria de peça. A usinagem de alumínio CNC recompensa o conhecimento institucional. O que funciona para um bloco sólido de 6061 pode falhar completamente para um invólucro de parede fina em 7075. Ao construir uma biblioteca de processos comprovados, você transforma a usinagem de alumínio CNC de um desafio em uma vantagem competitiva.
Se você está usinando suportes aeroespaciais, invólucros médicos ou componentes automotivos, os princípios descritos aqui fornecem uma base sólida. A usinagem de alumínio CNC não é apenas sobre cortar metal—é sobre entender a dança intrincada entre máquina, ferramenta, material e design. Domine essa dança, e você produzirá peças que não são apenas precisas, mas também econômicas e confiáveis, execução após execução.