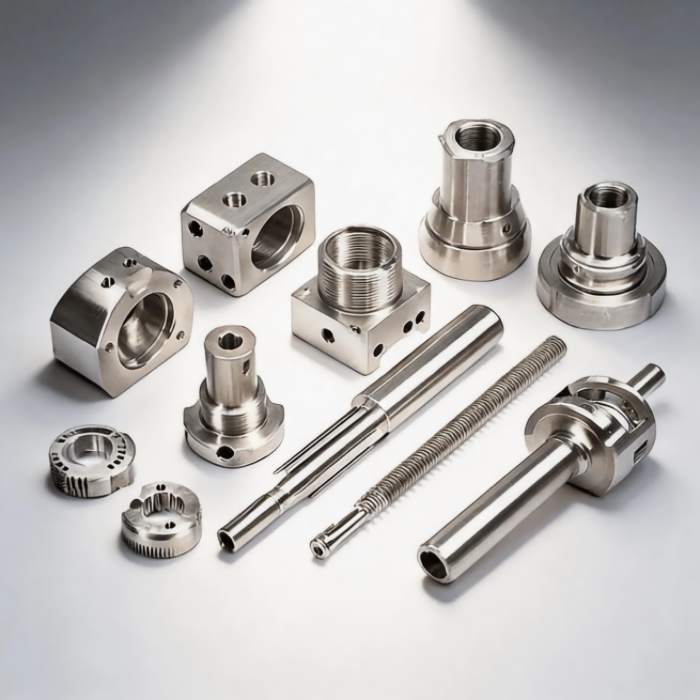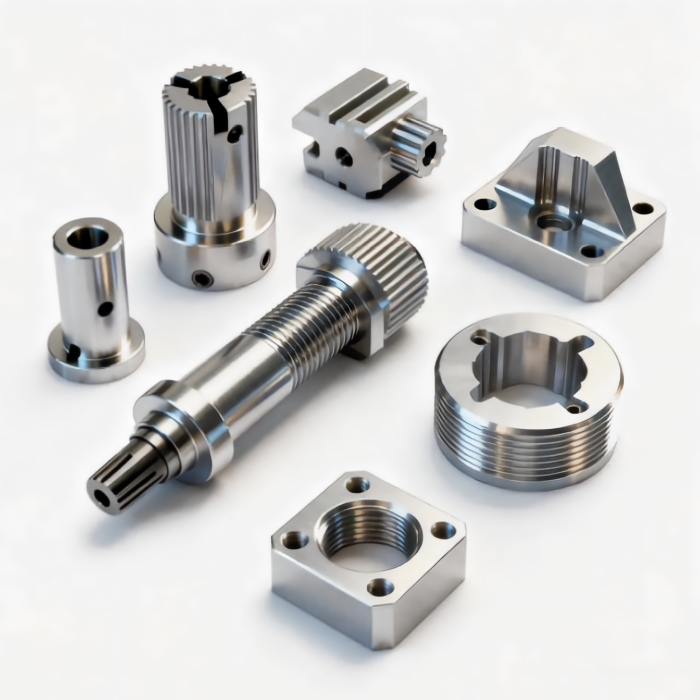
En los entornos de producción modernos, el mecanizado CNC de aluminio se ha convertido en sinónimo de eficiencia, precisión y libertad de diseño. Desde accesorios aeroespaciales hasta carcasas de dispositivos médicos, la capacidad de dar forma al aluminio con precisión controlada por computadora impulsa la innovación en innumerables industrias. Sin embargo, a pesar de su popularidad, el mecanizado CNC de aluminio exitoso exige más que simplemente cargar un programa y presionar inicio. Requiere un sólido conocimiento del comportamiento del material, la selección de herramientas y las limitaciones del proceso. Esta guía aborda las preguntas más frecuentes sobre el mecanizado CNC de aluminio, ofreciendo información clara y práctica que le ayudará a optimizar sus operaciones y evitar errores costosos.
¿Qué significa realmente el mecanizado CNC de aluminio?
Para comprender el alcance completo del mecanizado CNC de aluminio, primero debemos desglosar el término en sí. CNC significa Control Numérico por Computadora, un sistema que automatiza máquinas herramienta mediante secuencias de comandos preprogramadas. Cuando aplicamos esto al aluminio, nos referimos al proceso completo de usar fresadoras, tornos o enrutadores para eliminar material de una pieza de aluminio y producir una pieza terminada basada en un modelo 3D digital.
Sin embargo, el mecanizado CNC de aluminio no es una actividad única y uniforme. Abarca desbaste, acabado, taladrado, roscado, contorneado y muchas otras operaciones, todas realizadas en aleaciones de aluminio en lugar de aluminio puro, que es demasiado blando para la mayoría de los usos estructurales. Aleaciones comunes como 6061, 7075 y 2024 reaccionan de manera diferente a las fuerzas de corte, el calor y el desgaste de la herramienta. El elemento “CNC” aporta una repetibilidad incomparable; una vez que un programa está probado, el mecanizado CNC de aluminio puede producir miles de componentes idénticos con tolerancias tan ajustadas como ±0.001 pulgadas.
Pero el mecanizado CNC de aluminio también involucra el ecosistema alrededor de la máquina: accesorios de sujeción, sistemas de refrigerante, estrategias de trayectoria de herramienta y pasos de postprocesado como desbarbado o anodizado. Una comprensión holística del mecanizado CNC de aluminio ayuda a los fabricantes a elegir la aleación correcta, diseñar piezas que sean realmente producibles y establecer expectativas realistas para los tiempos de ciclo y costos. Ya sea que usted sea un comprador, un diseñador o un gerente de taller, saber lo que realmente implica el mecanizado CNC de aluminio es el primer paso hacia mejores decisiones y resultados de mayor calidad.
¿Qué tan difícil es realizar el mecanizado CNC de aluminio?
Esta pregunta a menudo sorprende a los principiantes. En las escalas Brinell o Rockwell, el aluminio es mucho más blando que el acero o el titanio. Por ejemplo, el aluminio 6061-T6 tiene una dureza Brinell de alrededor de 95, mientras que el 7075-T6 alcanza aproximadamente 150 HB, muy por debajo de los aceros estructurales. Entonces, ¿por qué el mecanizado CNC de aluminio a veces se siente como una batalla cuesta arriba?
La dificultad en el mecanizado CNC de aluminio no surge de la resistencia del metal al corte, sino de su ductilidad y adhesividad. El aluminio es un material “gomoso”. Durante el corte, tiende a soldarse al filo de la herramienta, creando un filo recrecido (BUE). Este BUE cambia la geometría de la herramienta, aumenta la fricción y arruina el acabado superficial. Además, el aluminio tiene un punto de fusión bajo (alrededor de 660°C para aluminio puro, más bajo para muchas aleaciones). El calor por fricción generado durante el mecanizado CNC de aluminio de alta velocidad puede causar fusión localizada, lo que lleva a la adhesión de virutas y fallas prematuras de la herramienta.
La dificultad percibida también varía significativamente según la aleación:
- 6061-T6 es la más indulgente: se mecaniza suavemente, produce virutas manejables y es ideal para aquellos nuevos en el mecanizado CNC de aluminio.
- 7075-T6 es más duro y más frágil. Aunque sus virutas se rompen fácilmente, requiere herramientas más afiladas y un control cuidadoso del avance para evitar el astillado de los bordes.
- 2024-T3, que contiene cobre, puede causar agarrotamiento si las velocidades y avances no están ajustados con precisión.
Para un maquinista experimentado con parámetros adecuados, el mecanizado CNC de aluminio es altamente productivo, permitiendo velocidades de husillo de 12,000 RPM o más, tasas de avance agresivas y excelentes tasas de eliminación de material. Para un principiante, sin embargo, el mecanizado CNC de aluminio puede ser frustrante: fresas rotas, marcas de vibración y piezas desechadas son comunes. El verdadero desafío radica en gestionar el calor, la evacuación de virutas y el compromiso de la herramienta. Con el conocimiento adecuado, el mecanizado CNC de aluminio se transforma de una lucha a uno de los procesos de fabricación más gratificantes y eficientes disponibles.
¿Qué tipo de fresa CNC es mejor para cortar aluminio en el mecanizado CNC de aluminio?
Seleccionar la herramienta de corte correcta es posiblemente la decisión más crítica en el mecanizado CNC de aluminio. No existe una “mejor” fresa universal para cada situación, pero principios claros guían una elección exitosa de herramientas.
Para la gran mayoría de las operaciones de mecanizado CNC de aluminio, las fresas de extremo de carburo sólido con geometrías y recubrimientos especializados representan el estándar de la industria. El carburo ofrece una dureza y resistencia al calor excepcionales, permitiendo un corte sostenido a alta velocidad. Sin embargo, la geometría es igualmente importante. La fresa de extremo ideal para el mecanizado CNC de aluminio presenta:
- Un ángulo de hélice alto (35° a 45°) para evacuar rápidamente las virutas de la zona de corte, evitando el recorte y la acumulación de calor.
- Bordes de corte afilados con un ángulo de ataque positivo para cizallar el aluminio limpiamente en lugar de empujarlo.
- Canales pulidos o recubiertos de ZrN (nitruro de circonio) para reducir la fricción y evitar que el aluminio se adhiera a la superficie de la herramienta.
- Tres canales para un equilibrio entre la evacuación de virutas y la resistencia del núcleo, aunque las herramientas de dos canales se prefieren para ranurado profundo donde la evacuación de virutas es crítica.
Los recubrimientos importan enormemente en el mecanizado CNC de aluminio. El carburo sin recubrir puede funcionar, pero los recubrimientos de ZrN, TiB2 o carbono tipo diamante (DLC) extienden dramáticamente la vida útil de la herramienta al reducir el filo recrecido. Evite recubrimientos como TiAlN o AlTiN, que están diseñados para el mecanizado de acero a alta temperatura; en realidad aumentan la fricción con el aluminio.
Para aplicaciones específicas dentro del mecanizado CNC de aluminio:
- Fresas de un solo canal o de canal en O sobresalen en enrutadores de alta velocidad, particularmente al mecanizar láminas delgadas o aleaciones blandas.
- Fresas de extremo de punta esférica son esenciales para el contorneado 3D y lograr acabados superficiales suaves en formas complejas.
- Fresas de cara de carburo indexables con insertos pulidos se utilizan para superficies planas grandes para maximizar las tasas de remoción de material.
Un error común en el mecanizado CNC de aluminio es usar brocas de uso general destinadas a acero o madera. Estas herramientas carecen de los ángulos de ataque y la holgura de viruta adecuados, lo que resulta en acabados deficientes y una vida útil corta de la herramienta. Consulte siempre las velocidades y avances recomendados por el fabricante de la herramienta para el mecanizado CNC de aluminio, y recuerde que la carga de viruta generalmente varía de 0.001 a 0.005 pulgadas por diente, dependiendo del diámetro de la herramienta y la rigidez de la máquina. Invertir en herramientas diseñadas específicamente es una de las formas más rápidas de aumentar la productividad y la calidad en el mecanizado CNC de aluminio.
¿Qué tan delgado se puede lograr en el mecanizado CNC de aluminio?
El espesor mínimo de pared o base alcanzable en el mecanizado CNC de aluminio es una consideración crítica para el diseño ligero, pero la respuesta no es un número fijo: depende de múltiples factores que interactúan. En la producción práctica, los talleres experimentados logran rutinariamente paredes de 0.020 pulgadas (0.5 mm) en aluminio 6061. Con configuraciones excepcionales, trayectorias de herramienta especializadas y máquinas rígidas, algunos empujan el límite a 0.010 pulgadas (0.25 mm) o incluso ligeramente por debajo para características limitadas.
Sin embargo, alcanzar una delgadez extrema en mecanizado CNC de aluminio es una batalla contra la física. A medida que las paredes se vuelven más delgadas, surgen varios desafíos:
- Deflexión: Las fuerzas de corte empujan las secciones delgadas lejos de la herramienta, causando vibración, acabado superficial deficiente e inexactitud dimensional. La pieza literalmente se dobla bajo la carga.
- Vibración: Las estructuras delgadas tienen frecuencias naturales bajas, lo que las hace propensas a vibraciones armónicas que dañan tanto la herramienta como la pieza de trabajo.
- Concentración de calor: Las secciones delgadas disipan el calor deficientemente, lo que lleva a una expansión térmica localizada. Cuando la pieza se enfría, puede deformarse o distorsionarse más allá de la tolerancia.
- Presión de sujeción: Incluso fuerzas de sujeción moderadas pueden deformar piezas de paredes delgadas. Los componentes que se miden correctamente mientras están sujetos pueden salir de especificación al liberarse.
Para lograr una delgadez impresionante en el mecanizado CNC de aluminio, los maquinistas emplean estrategias avanzadas:
- Mecanizado de alta velocidad (HSM) con pasadas radiales ligeras (5–10% del diámetro de la herramienta) y profundidades axiales altas para reducir las fuerzas de corte mientras se mantiene la productividad.
- Fresado en concordancia en lugar del fresado convencional, que dirige las fuerzas de corte hacia abajo y hacia el dispositivo de sujeción en lugar de tirar de la pared delgada hacia arriba.
- Sujeción por vacío o unión adhesiva para distribuir las fuerzas de sujeción de manera uniforme sin puntos de tensión localizados.
- Soportes sacrificables o puentes temporales que se mecanizan en una pasada de acabado final, proporcionando rigidez durante el desbaste.
- Refrigerante a través de la herramienta para mantener la estabilidad térmica y evacuar las virutas de manera efectiva.
En términos prácticos para la mayoría de los talleres, un espesor de pared de 0.020 pulgadas es alcanzable en el mecanizado CNC de aluminio con una calidad de configuración razonable. Por debajo de 0.015 pulgadas, el riesgo de desechos aumenta bruscamente, y el costo de inspección y retrabajo puede superar el ahorro de peso. Para bases (superficies inferiores), 0.020–0.030 pulgadas es un objetivo más seguro porque carecen del mismo soporte de borde. Consulte siempre con su socio de mecanizado en las primeras fases del diseño—lo que parece factible en una pantalla CAD puede ser extremadamente difícil de producir de manera confiable en el mecanizado CNC de aluminio sin trayectorias de herramienta o dispositivos de sujeción especiales.
Flujo de trabajo práctico para un mecanizado CNC de aluminio confiable
Comprender las respuestas teóricas es esencial, pero traducirlas a un proceso de producción confiable requiere un enfoque sistemático adaptado al mecanizado CNC de aluminio.
Programación de trayectorias de herramienta: Para el mecanizado CNC de aluminio, se recomiendan altamente las trayectorias de herramienta adaptativas o dinámicas. Estas trayectorias mantienen una carga de viruta constante ajustando el ángulo de compromiso de la herramienta, reduciendo los picos de fuerza repentinos que causan vibración o rotura de la herramienta. Esto es particularmente importante al mecanizar paredes delgadas o bolsillos profundos.
Refrigerante y lubricación: El refrigerante por inundación con una emulsión de aceite soluble en agua (concentración del 5–8%) es el estándar para el mecanizado CNC de aluminio. Lubrica el filo de corte, enfría la pieza de trabajo y evacúa las virutas de la zona de corte. Para aplicaciones de alta velocidad, el refrigerante por niebla o a través del husillo puede ser más efectivo, ya que se dirige directamente a la interfaz de corte sin causar choque térmico.
Gestión de virutas: El aluminio produce virutas largas y fibrosas que pueden enredarse alrededor de la herramienta u obstruir el transportador de virutas de la máquina. El uso de geometrías rompevirutas en la trayectoria de herramienta (como fresado trocoidal o fresado por pelado) produce virutas más pequeñas y manejables. La evacuación adecuada de virutas es innegociable en el mecanizado CNC de aluminio—recortar virutas es una causa principal de acabado superficial deficiente y desgaste de la herramienta.
Sujeción de la pieza: Dada la suavidad del aluminio, las presiones de sujeción deben controlarse cuidadosamente. Mordazas blandas mecanizadas para coincidir con el contorno de la pieza, o dispositivos personalizados con múltiples puntos de soporte, distribuyen la carga y previenen la distorsión. Para piezas delgadas, considere mecanizar una capa sacrificable más gruesa que luego se elimina mediante una operación secundaria.
Monitoreo de herramientas: En ejecuciones de mecanizado CNC de aluminio de alta producción, el desgaste de la herramienta es progresivo pero predecible. Implemente el monitoreo de la vida útil de la herramienta mediante el análisis de carga del husillo o inspección periódica en proceso. Reemplazar las herramientas antes de que se desafilen previene fallas catastróficas y mantiene una calidad constante de la pieza.
Superando desafíos comunes en el mecanizado CNC de aluminio
Superando desafíos comunes en el mecanizado CNC de aluminio
Incluso con la mejor preparación, el mecanizado CNC de aluminio presenta problemas recurrentes que pueden interrumpir la producción y comprometer la calidad. Comprender estos desafíos y sus soluciones es esencial para mantener la eficiencia.
Uno de los problemas más frecuentes es el filo recrecido, donde el aluminio se suelda a la herramienta de corte. Esto generalmente resulta de una lubricación insuficiente o del recubrimiento incorrecto. La solución radica en aumentar la concentración del refrigerante, cambiar a herramientas pulidas o recubiertas de ZrN, y aumentar la velocidad de avance para cortar el material limpiamente en lugar de permitir que se adhiera.
El acabado superficial deficiente es otra queja común en mecanizado CNC de aluminio. Esto generalmente indica una herramienta desafilada o un paso lateral incorrecto. Reemplazar la herramienta, reducir la profundidad radial de corte y aumentar el avance por diente para evitar el roce resolverá típicamente el problema.
La rotura de la herramienta en operaciones de ranurado a menudo se debe a la acumulación de viruta en las estrías. El uso de herramientas de dos estrías, la implementación de trayectorias de picoteo o trocoidales y la mejora de la dirección del refrigerante pueden prevenir eficazmente este modo de fallo.
La variación dimensional es un desafío persistente, frecuentemente causado por el crecimiento térmico del husillo o de la pieza de trabajo. Permitir que la máquina se caliente, usar refrigerante por inundación y aplicar compensación térmica en el software de control son contramedidas comprobadas.
La formación de rebabas es otra molestia en el mecanizado CNC de aluminio, resultante de bordes desafilados o geometría incorrecta de la fresa. El uso de herramientas afiladas con radio de esquina, la realización de pasadas de desbarbado dedicadas y la consideración del acabado vibratorio pueden minimizar o eliminar las rebabas.
Finalmente, la deformación de la pieza después de liberarla del dispositivo de sujeción a menudo se debe a tensiones residuales del desbaste. El uso de material aliviado de tensiones como 6061-T651, la realización de desbaste equilibrado desde ambos lados y la reducción de la fuerza de sujeción pueden reducir significativamente la distorsión.
Recomendaciones finales para la excelencia en el mecanizado CNC de aluminio
Dominar el mecanizado CNC de aluminio es un viaje de refinamiento continuo. El material ofrece oportunidades extraordinarias: altas velocidades, acabados excelentes y resistencia ligera, pero castiga la complacencia. Siempre comience con la aleación adecuada para su aplicación. Para prototipos, el 6061-T6 es tolerante y está ampliamente disponible. Para aplicaciones de máxima resistencia, el 7075-T6 ofrece resultados pero exige herramientas más afiladas y profundidades de corte más conservadoras.
Al planificar características delgadas, diseñe pensando en la fabricabilidad. Las paredes por debajo de 0.020 pulgadas son posibles, pero espere costos más altos y tiempos de ciclo más largos. Siempre que sea factible, agregue nervaduras, filetes o secciones cónicas para mejorar la rigidez sin agregar peso significativo.
El utillaje no es un área para recortar gastos. Invierta en fresas de carburo de alta calidad diseñadas específicamente para el mecanizado CNC de aluminio, con recubrimientos y geometrías apropiados. El costo inicial se recupera rápidamente mediante una mayor vida útil de la herramienta, menos piezas desechadas y tiempos de mecanizado más rápidos.
Finalmente, documente sus parámetros exitosos: avances, velocidades, pasos laterales y trayectorias de herramienta, para cada aleación y geometría de pieza. El mecanizado CNC de aluminio recompensa el conocimiento institucional. Lo que funciona para un bloque sólido de 6061 puede fallar por completo en un recinto de pared delgada de 7075. Al construir una biblioteca de procesos probados, transforma el mecanizado CNC de aluminio de un desafío en una ventaja competitiva.
Ya sea que esté mecanizando soportes aeroespaciales, carcasas médicas o componentes automotrices, los principios descritos aquí proporcionan una base sólida. El mecanizado CNC de aluminio no se trata solo de cortar metal: se trata de comprender la intrincada danza entre máquina, herramienta, material y diseño. Domine esa danza y producirá piezas que no solo son precisas, sino también rentables y confiables, ejecución tras ejecución.