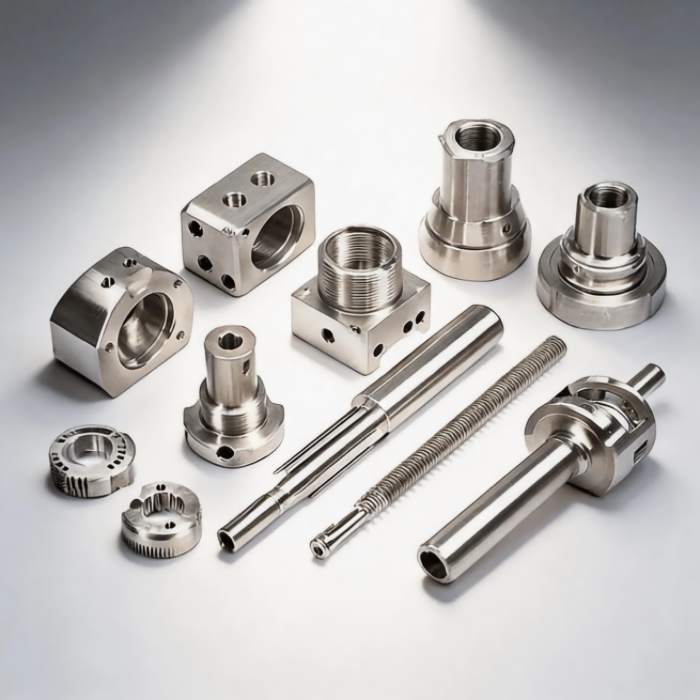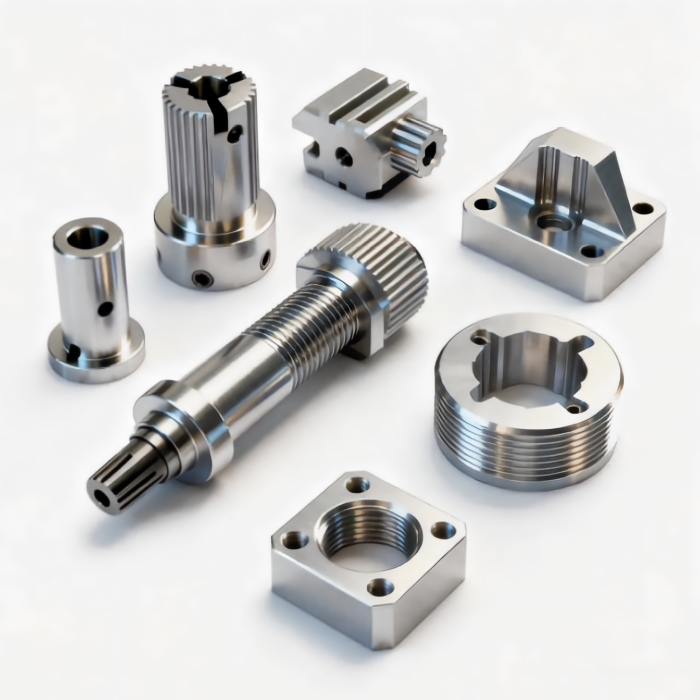
Negli ambienti di produzione moderni, la lavorazione CNC dell'alluminio è diventata sinonimo di efficienza, precisione e libertà di progettazione. Dai raccordi aerospaziali agli alloggiamenti di dispositivi medici, la capacità di modellare l'alluminio con precisione controllata dal computer guida l'innovazione in innumerevoli settori. Tuttavia, nonostante la sua popolarità, una lavorazione CNC dell'alluminio di successo richiede più che semplicemente caricare un programma e premere start. Richiede una solida conoscenza del comportamento del materiale, della selezione degli utensili e dei limiti di processo. Questa guida affronta le domande più frequenti sulla lavorazione CNC dell'alluminio, offrendo approfondimenti chiari e pratici che ti aiuteranno a ottimizzare le tue operazioni ed evitare errori costosi.
Cosa significa realmente la lavorazione CNC dell'alluminio?
Per comprendere l'intera portata della lavorazione CNC dell'alluminio, dobbiamo prima scomporre il termine stesso. CNC sta per Controllo Numerico Computerizzato, un sistema che automatizza le macchine utensili attraverso sequenze pre-programmate di comandi. Quando applichiamo questo all'alluminio, ci riferiamo all'intero processo di utilizzo di fresatrici, torni o router per rimuovere materiale da un pezzo di alluminio e produrre una parte finita basata su un modello 3D digitale.
Tuttavia, la lavorazione CNC dell'alluminio non è un'attività singola e uniforme. Comprende sgrossatura, finitura, foratura, filettatura, profilatura e molte altre operazioni, tutte eseguite su leghe di alluminio piuttosto che su alluminio puro, che è troppo morbido per la maggior parte degli usi strutturali. Leghe comuni come 6061, 7075 e 2024 reagiscono ciascuna in modo diverso alle forze di taglio, al calore e all'usura degli utensili. L'elemento “CNC” porta una ripetibilità senza pari; una volta che un programma è collaudato, la lavorazione CNC dell'alluminio può produrre migliaia di componenti identici con tolleranze strette fino a ±0,001 pollici.
Ma la lavorazione CNC dell'alluminio coinvolge anche l'ecosistema attorno alla macchina: dispositivi di fissaggio, sistemi di refrigerante, strategie di percorso utensile e fasi di post-lavorazione come sbavatura o anodizzazione. Una comprensione olistica della lavorazione CNC dell'alluminio aiuta i produttori a scegliere la lega giusta, progettare parti effettivamente producibili e stabilire aspettative realistiche per tempi di ciclo e costi. Che tu sia un acquirente, un progettista o un responsabile di officina, sapere cosa comporta realmente la lavorazione CNC dell'alluminio è il primo passo verso decisioni migliori e risultati di qualità superiore.
Quanto è difficile eseguire la lavorazione CNC dell'alluminio?
Questa domanda spesso sorprende i principianti. Sulle scale Brinell o Rockwell, l'alluminio è molto più morbido dell'acciaio o del titanio. Ad esempio, l'alluminio 6061-T6 ha una durezza Brinell di circa 95, mentre il 7075-T6 raggiunge circa 150 HB, ancora molto al di sotto degli acciai strutturali. Allora perché la lavorazione CNC dell'alluminio a volte sembra una battaglia in salita?
La difficoltà nella lavorazione CNC dell'alluminio non deriva dalla resistenza del metallo al taglio, ma piuttosto dalla sua duttilità e adesività. L'alluminio è un materiale “gommoso”. Durante il taglio, tende a saldarsi al tagliente dell'utensile, creando un tagliente di riporto (BUE). Questo BUE modifica la geometria dell'utensile, aumenta l'attrito e rovina la finitura superficiale. Inoltre, l'alluminio ha un basso punto di fusione (circa 660°C per l'alluminio puro, più basso per molte leghe). Il calore di attrito generato durante la lavorazione CNC dell'alluminio ad alta velocità può causare fusione localizzata, portando ad adesione del truciolo e guasto prematuro dell'utensile.
La difficoltà percepita varia anche significativamente in base alla lega:
- 6061-T6 è la più tollerante: si lavora senza problemi, produce trucioli gestibili ed è ideale per chi è nuovo alla lavorazione CNC dell'alluminio.
- 7075-T6 è più duro e più fragile. Sebbene i suoi trucioli si rompano facilmente, richiede utensili più affilati e un controllo accurato dell'avanzamento per evitare scheggiature dei bordi.
- 2024-T3, che contiene rame, può causare grippaggio se velocità e avanzamenti non sono regolati con precisione.
Per un macchinista esperto con parametri adeguati, la lavorazione CNC dell'alluminio è altamente produttiva, consentendo velocità del mandrino di 12.000 RPM o più, velocità di avanzamento aggressive ed eccellenti tassi di rimozione del materiale. Per un principiante, tuttavia, la lavorazione CNC dell'alluminio può essere frustrante: frese a candela rotte, segni di vibrazione e pezzi scartati sono comuni. La vera sfida sta nella gestione del calore, dell'evacuazione dei trucioli e dell'impegno dell'utensile. Con la giusta conoscenza, la lavorazione CNC dell'alluminio si trasforma da una lotta in uno dei processi di produzione più gratificanti ed efficienti disponibili.
Quale tipo di punta CNC è migliore per tagliare l'alluminio nella lavorazione CNC dell'alluminio?
Selezionare l'utensile da taglio corretto è probabilmente la decisione più critica nella lavorazione CNC dell'alluminio. Non esiste una punta “migliore” universale per ogni situazione, ma principi chiari guidano una scelta di utensile di successo.
Per la stragrande maggioranza delle operazioni di lavorazione CNC dell'alluminio, le frese a candela in metallo duro integrale con geometrie e rivestimenti specializzati rappresentano lo standard di settore. Il carburo offre eccezionale durezza e resistenza al calore, consentendo un taglio ad alta velocità sostenuto. Tuttavia, la geometria è altrettanto importante. La fresa a candela ideale per la lavorazione CNC dell'alluminio presenta:
- Un angolo di elica elevato (da 35° a 45°) per evacuare rapidamente i trucioli dalla zona di taglio, prevenendo il ritaglio e l'accumulo di calore.
- Taglienti affilati con un angolo di spoglia positivo per tagliare l'alluminio in modo pulito anziché spingerlo.
- Scanalature lucidate o in ZrN (nitruro di zirconio) per ridurre l'attrito e prevenire l'adesione dell'alluminio alla superficie dell'utensile.
- Tre scanalature per un equilibrio tra spazio per i trucioli e resistenza del nucleo, sebbene gli utensili a due scanalature siano preferiti per la scanalatura profonda dove l'evacuazione dei trucioli è critica.
I rivestimenti contano enormemente nella lavorazione CNC dell'alluminio. Il carburo non rivestito può funzionare, ma i rivestimenti in ZrN, TiB2 o carbonio simile al diamante (DLC) estendono drasticamente la vita dell'utensile riducendo il tagliente di riporto. Evita rivestimenti come TiAlN o AlTiN, progettati per la lavorazione dell'acciaio ad alta temperatura; aumentano effettivamente l'attrito con l'alluminio.
Per applicazioni specifiche nella lavorazione CNC dell'alluminio:
- Punte a scanalatura singola o a forma di O eccellono nei router ad alta velocità, particolarmente quando si lavorano lamiere sottili o leghe morbide.
- Frese a testa sferica sono essenziali per la contouring 3D e per ottenere finiture superficiali lisce su forme complesse.
- Frese a inserti indicizzabili in carburo per piani con inserti lucidati sono utilizzate per grandi superfici piane per massimizzare i tassi di rimozione del materiale.
Un errore comune nella lavorazione CNC dell'alluminio è l'uso di punte generiche destinate all'acciaio o al legno. Questi utensili mancano degli angoli di spoglia e dello spazio per il truciolo adeguati, con conseguenti finiture scadenti e vita utensile breve. Consultare sempre le velocità e gli avanzamenti raccomandati dal produttore dell'utensile per la lavorazione CNC dell'alluminio, e ricordare che il carico del truciolo varia tipicamente da 0,001 a 0,005 pollici per dente, a seconda del diametro dell'utensile e della rigidità della macchina. Investire in utensili progettati specificamente è uno dei modi più rapidi per aumentare produttività e qualità nella lavorazione CNC dell'alluminio.
Quanto Sottile Si Può Ottenere nella Lavorazione CNC dell'Alluminio?
Lo spessore minimo di parete o fondo ottenibile nella lavorazione CNC dell'alluminio è una considerazione critica per il design leggero, ma la risposta non è un numero fisso—dipende da molteplici fattori interagenti. Nella produzione pratica, officine esperte ottengono regolarmente pareti di 0,020 pollici (0,5 mm) in alluminio 6061. Con configurazioni eccezionali, percorsi utensile specializzati e macchine rigide, alcuni spingono il limite a 0,010 pollici (0,25 mm) o anche leggermente al di sotto per caratteristiche limitate.
Tuttavia, raggiungere un'estrema sottigliezza lavorazione CNC dell'alluminio è una battaglia contro la fisica. Man mano che le pareti diventano più sottili, emergono diverse sfide:
- Flessione: Le forze di taglio spingono le sezioni sottili lontano dall'utensile, causando vibrazioni, finitura superficiale scadente e imprecisione dimensionale. Il pezzo si piega letteralmente sotto il carico.
- Vibrazione: Le strutture sottili hanno basse frequenze naturali, rendendole prone a vibrazioni armoniche che danneggiano sia l'utensile che il pezzo.
- Concentrazione del calore: Le sezioni sottili dissipano male il calore, portando a dilatazione termica localizzata. Quando il pezzo si raffredda, può deformarsi o distorcersi oltre la tolleranza.
- Pressione di bloccaggio: Anche forze di serraggio moderate possono deformare pezzi a parete sottile. Componenti che misurano correttamente mentre sono bloccati possono uscire dalla tolleranza quando rilasciati.
Per ottenere una sottigliezza impressionante nella lavorazione CNC dell'alluminio, i macchinisti impiegano strategie avanzate:
- Lavorazione ad Alta Velocità (HSM) con passate radiali leggere (5–10% del diametro dell'utensile) e profondità assiali elevate per ridurre le forze di taglio mantenendo la produttività.
- Fresatura in concordanza invece della fresatura in opposizione, che dirige le forze di taglio verso il basso e nel dispositivo piuttosto che tirare la parete sottile verso l'alto.
- Bloccaggio sottovuoto o incollaggio adesivo per distribuire le forze di bloccaggio in modo uniforme senza punti di stress localizzati.
- Supporti sacrificali o nervature temporanee che vengono asportati in una passata di finitura finale, fornendo rigidità durante la sgrossatura.
- Refrigerante attraverso l'utensile per mantenere la stabilità termica e rimuovere efficacemente i trucioli.
In termini pratici per la maggior parte delle officine, uno spessore di parete di 0,020 pollici è ottenibile nella lavorazione CNC dell'alluminio con una qualità di configurazione ragionevole. Sotto 0,015 pollici, il rischio di scarti aumenta bruscamente, e il costo di ispezione e rilavorazione può superare i risparmi di peso. Per i fondi (superfici inferiori), 0,020–0,030 pollici è un obiettivo più sicuro perché mancano dello stesso supporto sul bordo. Consultare sempre il proprio partner di lavorazione nelle prime fasi della progettazione—ciò che sembra fattibile su uno schermo CAD può essere estremamente difficile da produrre in modo affidabile nella lavorazione CNC dell'alluminio senza percorsi utensile o dispositivi speciali.
Flusso di Lavoro Pratico per una Lavorazione CNC Affidabile dell'Alluminio
Comprendere le risposte teoriche è essenziale, ma tradurle in un processo di produzione affidabile richiede un approccio sistematico adattato alla lavorazione CNC dell'alluminio.
Programmazione del Percorso Utensile: Per la lavorazione CNC dell'alluminio, i percorsi utensile adattivi o dinamici sono altamente raccomandati. Questi percorsi mantengono un carico del truciolo costante regolando l'angolo di impegno dell'utensile, riducendo i picchi di forza improvvisi che causano vibrazioni o rottura dell'utensile. Questo è particolarmente importante quando si lavorano pareti sottili o tasche profonde.
Refrigerante e Lubrificazione: Il refrigerante a inondazione con emulsione di olio idrosolubile (concentrazione 5–8%) è lo standard per la lavorazione CNC dell'alluminio. Lubrifica il tagliente, raffredda il pezzo e rimuove i trucioli dalla zona di taglio. Per applicazioni ad alta velocità, il refrigerante a nebbia o attraverso il mandrino può essere più efficace, poiché colpisce direttamente l'interfaccia di taglio senza causare shock termico.
Gestione dei Trucioli: L'alluminio produce trucioli lunghi e filamentosi che possono aggrovigliarsi attorno all'utensile o ostruire il trasportatore di trucioli della macchina. L'uso di geometrie rompitruciolo nel percorso utensile (come la fresatura trocoidale o la fresatura a peeling) produce trucioli più piccoli e gestibili. Un'adeguata evacuazione dei trucioli è non negoziabile nella lavorazione CNC dell'alluminio—il ritaglio dei trucioli è una causa primaria di finitura superficiale scadente e usura dell'utensile.
Bloccaggio del Pezzo: Data la morbidezza dell'alluminio, le pressioni di serraggio devono essere controllate attentamente. Ganasce morbide lavorate per adattarsi al contorno del pezzo, o dispositivi personalizzati con più punti di supporto, distribuiscono il carico e prevengono la distorsione. Per pezzi sottili, considerare la lavorazione di uno strato sacrificale più spesso che viene successivamente rimosso da un'operazione secondaria.
Monitoraggio dell'Utensile: Nelle produzioni ad alto volume di lavorazione CNC dell'alluminio, l'usura dell'utensile è progressiva ma prevedibile. Implementare il monitoraggio della vita utensile tramite analisi del carico del mandrino o ispezione periodica in-process. Sostituire gli utensili prima che diventino smussati previene guasti catastrofici e mantiene una qualità costante del pezzo.
Superare le Sfide Comuni nella Lavorazione CNC dell'Alluminio
Superare le Sfide Comuni nella Lavorazione CNC dell'Alluminio
Anche con la migliore preparazione, la lavorazione CNC dell'alluminio presenta problemi ricorrenti che possono interrompere la produzione e compromettere la qualità. Comprendere queste sfide e le loro soluzioni è essenziale per mantenere l'efficienza.
Uno dei problemi più frequenti è il tagliente di riporto, dove l'alluminio si salda all'utensile da taglio. Questo deriva tipicamente da lubrificazione insufficiente o rivestimento sbagliato. La soluzione sta nell'aumentare la concentrazione del refrigerante, passare a utensili lucidati o rivestiti in ZrN, e aumentare la velocità di avanzamento per tagliare il materiale in modo pulito piuttosto che permetterne l'adesione.
La scarsa finitura superficiale è un altro problema comune nella lavorazione CNC dell'alluminio. Questo di solito indica un utensile smussato o un passo laterale errato. Sostituire l'utensile, ridurre la profondità radiale di taglio e aumentare l'avanzamento per dente per evitare lo sfregamento risolverà tipicamente il problema.
La rottura dell'utensile nelle operazioni di scanalatura spesso deriva dall'impaccamento dei trucioli nelle scanalature. L'uso di utensili a due scanalature, l'implementazione di percorsi utensile a beccheggio o trocoidali e il miglioramento della direzione del refrigerante possono prevenire efficacemente questa modalità di guasto.
La variazione dimensionale è una sfida persistente, spesso causata dalla dilatazione termica del mandrino o del pezzo. Consentire alla macchina di riscaldarsi, utilizzare refrigerante a pieno flusso e applicare la compensazione termica nel software di controllo sono contromisure comprovate.
La formazione di bave è un altro fastidio nella lavorazione CNC dell'alluminio, derivante da bordi smussati o geometrie dell'utensile errate. L'uso di utensili affilati con raggio d'angolo, l'impiego di passate di sbavatura dedicate e la considerazione della finitura vibratoria possono ridurre al minimo o eliminare le bave.
Infine, la deformazione del pezzo dopo il rilascio dal fissaggio è spesso dovuta a tensioni residue derivanti dalla sgrossatura. L'uso di materiale stress-relieved come il 6061-T651, l'esecuzione di una sgrossatura bilanciata da entrambi i lati e la riduzione della forza di serraggio possono ridurre significativamente la distorsione.
Raccomandazioni finali per l'eccellenza nella lavorazione CNC dell'alluminio
Padroneggiare la lavorazione CNC dell'alluminio è un percorso di perfezionamento continuo. Il materiale offre opportunità straordinarie—alte velocità, finiture eccellenti e resistenza leggera—ma punisce l'autocompiacimento. Inizia sempre con la lega giusta per la tua applicazione. Per la prototipazione, il 6061-T6 è tollerante e ampiamente disponibile. Per applicazioni a massima resistenza, il 7075-T6 offre prestazioni elevate ma richiede utensili più affilati e profondità di taglio più conservative.
Quando pianifichi caratteristiche sottili, progetta pensando alla producibilità. Pareti inferiori a 0,020 pollici sono possibili ma comportano costi più elevati e tempi di ciclo più lunghi. Quando possibile, aggiungi nervature, raccordi o sezioni rastremate per migliorare la rigidità senza aggiungere peso significativo.
L'utensileria non è un'area in cui tagliare gli angoli. Investi in frese a candela in carburo di alta qualità specificamente progettate per la lavorazione CNC dell'alluminio, con rivestimenti e geometrie appropriate. Il costo iniziale viene rapidamente recuperato attraverso una maggiore durata dell'utensile, meno pezzi scartati e tempi di lavorazione più rapidi.
Infine, documenta i tuoi parametri di successo—avanzamenti, velocità, passi laterali e percorsi utensile—per ogni lega e geometria del pezzo. La lavorazione CNC dell'alluminio premia la conoscenza istituzionale. Ciò che funziona per un blocco solido di 6061 può fallire completamente per un involucro a parete sottile in 7075. Costruendo una libreria di processi comprovati, trasformi la lavorazione CNC dell'alluminio da una sfida in un vantaggio competitivo.
Che tu stia lavorando staffe aerospaziali, involucri medici o componenti automobilistici, i principi qui delineati forniscono una solida base. La lavorazione CNC dell'alluminio non riguarda solo il taglio del metallo—riguarda la comprensione dell'intricata danza tra macchina, utensile, materiale e design. Padroneggia quella danza e produrrai pezzi non solo precisi ma anche convenienti e affidabili, ciclo dopo ciclo.