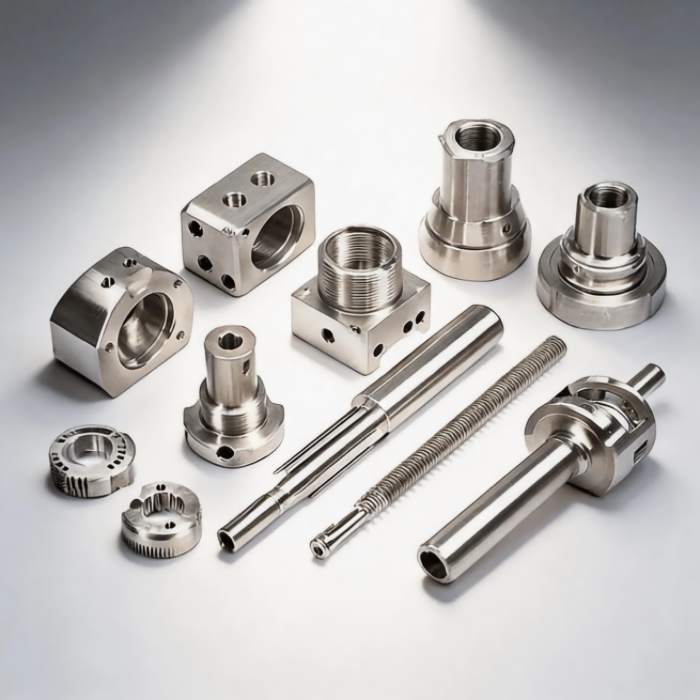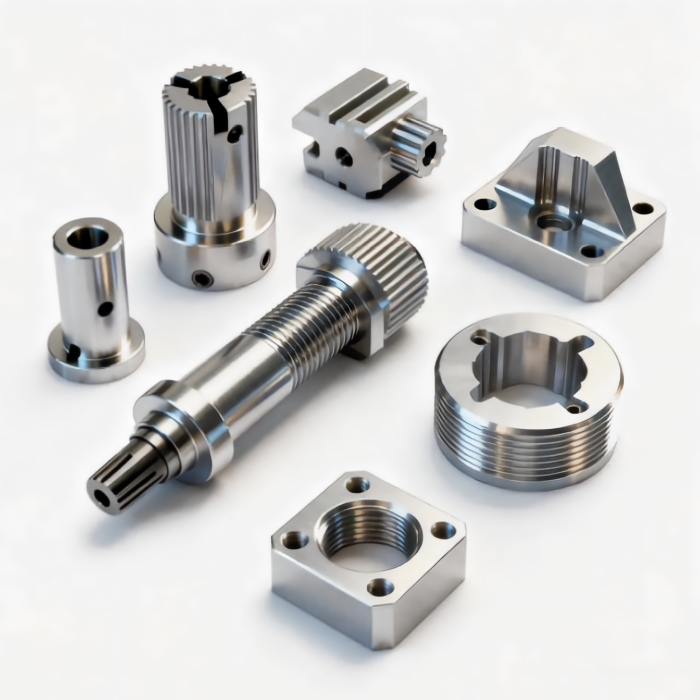
In modernen Produktionsumgebungen ist die CNC-Aluminiumbearbeitung zum Synonym für Effizienz, Präzision und Designfreiheit geworden. Von Luft- und Raumfahrtbeschlägen bis hin zu Gehäusen medizinischer Geräte treibt die Fähigkeit, Aluminium mit computergesteuerter Genauigkeit zu formen, Innovationen in unzähligen Branchen voran. Doch trotz ihrer Beliebtheit erfordert eine erfolgreiche CNC-Aluminiumbearbeitung mehr als nur das Laden eines Programms und das Drücken des Startknopfs. Sie erfordert ein solides Verständnis des Materialverhaltens, der Werkzeugauswahl und der Prozessgrenzen. Dieser Leitfaden beantwortet die am häufigsten gestellten Fragen zur CNC-Aluminiumbearbeitung und bietet klare, praktische Einblicke, die Ihnen helfen, Ihre Abläufe zu optimieren und kostspielige Fehler zu vermeiden.
Was bedeutet CNC-Aluminiumbearbeitung eigentlich?
Um den vollen Umfang der CNC-Aluminiumbearbeitung, zu verstehen, müssen wir zunächst den Begriff selbst aufschlüsseln. CNC steht für Computer Numerical Control, ein System, das Werkzeugmaschinen durch vorprogrammierte Befehlssequenzen automatisiert. Wenn wir dies auf Aluminium anwenden, beziehen wir uns auf den gesamten Prozess der Verwendung von Fräsmaschinen, Drehmaschinen oder Oberfräsen, um Material von einem Aluminiumwerkstück zu entfernen und ein fertiges Teil basierend auf einem digitalen 3D-Modell herzustellen.
Die CNC-Aluminiumbearbeitung ist jedoch keine einzelne, einheitliche Tätigkeit. Sie umfasst Schruppen, Schlichten, Bohren, Gewindeschneiden, Konturieren und viele andere Operationen – alle werden an Aluminiumlegierungen durchgeführt, nicht an reinem Aluminium, das für die meisten strukturellen Anwendungen zu weich ist. Gängige Legierungen wie 6061, 7075 und 2024 reagieren jeweils unterschiedlich auf Schnittkräfte, Wärme und Werkzeugverschleiß. Das “CNC”-Element bringt unvergleichliche Wiederholbarkeit; sobald ein Programm nachgewiesen ist, kann die CNC-Aluminiumbearbeitung Tausende identischer Komponenten mit Toleranzen von bis zu ±0,001 Zoll produzieren.
Aber die CNC-Aluminiumbearbeitung umfasst auch das Ökosystem rund um die Maschine: Werkstückhaltevorrichtungen, Kühlsysteme, Werkzeugwegstrategien und Nachbearbeitungsschritte wie Entgraten oder Eloxieren. Ein ganzheitliches Verständnis der CNC-Aluminiumbearbeitung hilft Herstellern, die richtige Legierung zu wählen, Teile zu konstruieren, die tatsächlich herstellbar sind, und realistische Erwartungen an Zykluszeiten und Kosten zu setzen. Ob Sie Käufer, Konstrukteur oder Werkstattmanager sind – zu wissen, was CNC-Aluminiumbearbeitung wirklich beinhaltet, ist der erste Schritt zu besseren Entscheidungen und qualitativ hochwertigeren Ergebnissen.
Wie schwierig ist es, CNC-Aluminiumbearbeitung durchzuführen?
Diese Frage überrascht oft Neulinge. Auf der Brinell- oder Rockwell-Skala ist Aluminium viel weicher als Stahl oder Titan. Beispielsweise hat 6061-T6-Aluminium eine Brinellhärte von etwa 95, während 7075-T6 etwa 150 HB erreicht – immer noch weit unter Strukturstählen. Warum fühlt sich die CNC-Aluminiumbearbeitung also manchmal wie ein Kampf gegen Windmühlen an?
Die Schwierigkeit bei der CNC-Aluminiumbearbeitung entsteht nicht durch den Widerstand des Metalls gegen das Schneiden, sondern durch seine Duktilität und Klebrigkeit. Aluminium ist ein “gummiartiges” Material. Beim Schneiden neigt es dazu, sich an der Schneide des Werkzeugs festzuschweißen und eine Aufbauschneide (BUE) zu bilden. Diese BUE verändert die Geometrie des Werkzeugs, erhöht die Reibung und ruiniert die Oberflächengüte. Zusätzlich hat Aluminium einen niedrigen Schmelzpunkt (etwa 660 °C für reines Aluminium, niedriger für viele Legierungen). Die während der Hochgeschwindigkeits-CNC-Aluminiumbearbeitung erzeugte Reibungswärme kann lokales Schmelzen verursachen, was zu Spanhaftung und vorzeitigem Werkzeugversagen führt.
Die wahrgenommene Schwierigkeit variiert auch erheblich je nach Legierung:
- 6061-T6 ist am verzeihendsten – es lässt sich reibungslos bearbeiten, erzeugt handhabbare Späne und ist ideal für diejenigen, die neu in der CNC-Aluminiumbearbeitung sind.
- 7075-T6 ist härter und spröder. Während seine Späne leicht brechen, erfordert es schärfere Werkzeuge und sorgfältige Vorschubkontrolle, um Kantenausbrüche zu vermeiden.
- 2024-T3, das Kupfer enthält, kann zu Kaltverschweißung führen, wenn Geschwindigkeiten und Vorschübe nicht präzise abgestimmt sind.
Für einen erfahrenen Maschinisten mit richtigen Parametern ist die CNC-Aluminiumbearbeitung hochproduktiv – sie ermöglicht Spindeldrehzahlen von 12.000 U/min oder mehr, aggressive Vorschubraten und ausgezeichnete Materialabtragsraten. Für einen Anfänger kann die CNC-Aluminiumbearbeitung jedoch frustrierend sein: gebrochene Schaftfräser, Rattermarken und Ausschussteile sind häufig. Die eigentliche Herausforderung liegt in der Kontrolle von Wärme, Spanabfuhr und Werkzeugeingriff. Mit dem richtigen Wissen verwandelt sich die CNC-Aluminiumbearbeitung von einem Kampf in einen der lohnendsten und effizientesten Fertigungsprozesse, die verfügbar sind.
Welcher CNC-Fräser ist am besten zum Schneiden von Aluminium bei der CNC-Aluminiumbearbeitung geeignet?
Die Auswahl des richtigen Schneidwerkzeugs ist wohl die kritischste Entscheidung bei der CNC-Aluminiumbearbeitung. Es gibt keinen universellen “besten” Fräser für jede Situation, aber klare Prinzipien leiten die erfolgreiche Werkzeugauswahl.
Für die überwiegende Mehrheit der CNC-Aluminiumbearbeitungsvorgänge sind Vollhartmetall-Schaftfräser mit speziellen Geometrien und Beschichtungen der Industriestandard. Hartmetall bietet außergewöhnliche Härte und Hitzebeständigkeit und ermöglicht anhaltendes Hochgeschwindigkeitsschneiden. Die Geometrie ist jedoch ebenso wichtig. Der ideale Schaftfräser für die CNC-Aluminiumbearbeitung zeichnet sich aus durch:
- Einen hohen Drallwinkel (35° bis 45°) , um Späne schnell aus der Schnittzone abzuführen und Nachschneiden sowie Wärmestau zu verhindern.
- Scharfe Schneidkanten mit positivem Spanwinkel, um Aluminium sauber zu scheren, anstatt es zu schieben.
- Polierte oder ZrN-beschichtete (Zirkoniumnitrid) Spannuten , um Reibung zu reduzieren und zu verhindern, dass Aluminium an der Werkzeugoberfläche haftet.
- Drei Schneiden für ein Gleichgewicht zwischen Spanraum und Kernfestigkeit, obwohl zweischneidige Werkzeuge für tiefes Nuten bevorzugt werden, wo die Spanabfuhr entscheidend ist.
Beschichtungen spielen bei der CNC-Aluminiumbearbeitung eine enorme Rolle. Unbeschichtetes Hartmetall kann funktionieren, aber ZrN-, TiB2- oder diamantähnliche Kohlenstoffbeschichtungen (DLC) verlängern die Werkzeuglebensdauer dramatisch, indem sie die Aufbauschneide reduzieren. Vermeiden Sie Beschichtungen wie TiAlN oder AlTiN, die für die Hochtemperatur-Stahlbearbeitung entwickelt wurden; sie erhöhen tatsächlich die Reibung mit Aluminium.
Für spezifische Anwendungen innerhalb der CNC-Aluminiumbearbeitung:
- Einschneidige oder O-Nuten-Fräser zeichnen sich in Hochgeschwindigkeits-Oberfräsen aus, insbesondere bei der Bearbeitung dünner Bleche oder weicher Legierungen.
- Kugelkopf-Schaftfräser sind für 3D-Konturierung und die Erzielung glatter Oberflächengüten an komplexen Formen unerlässlich.
- Planfräser mit Wendeschneidplatten aus Hartmetall mit polierten Schneidplatten werden für große ebene Flächen eingesetzt, um die Materialabtragsraten zu maximieren.
Ein häufiger Fehler bei der CNC-Bearbeitung von Aluminium ist die Verwendung von Universalwerkzeugen, die für Stahl oder Holz ausgelegt sind. Diese Werkzeuge besitzen nicht die richtigen Spanwinkel und Spanräume, was zu schlechten Oberflächen und kurzer Werkzeugstandzeit führt. Konsultieren Sie stets die vom Werkzeughersteller empfohlenen Schnittgeschwindigkeiten und Vorschübe für die CNC-Bearbeitung von Aluminium, und denken Sie daran, dass die Spanlast typischerweise zwischen 0,001 und 0,005 Zoll pro Zahn liegt, abhängig von Werkzeugdurchmesser und Maschinensteifigkeit. Die Investition in speziell entwickelte Werkzeuge ist einer der schnellsten Wege, um Produktivität und Qualität bei der CNC-Bearbeitung von Aluminium zu steigern.
Wie dünn kann man bei der CNC-Bearbeitung von Aluminium erreichen?
Die minimale Wand- oder Bodendicke, die bei der CNC-Bearbeitung von Aluminium erreichbar ist, ist eine kritische Überlegung für das Leichtbaudesign, aber die Antwort ist keine feste Zahl – sie hängt von mehreren interagierenden Faktoren ab. In der praktischen Produktion erreichen erfahrene Werkstätten routinemäßig 0,020 Zoll (0,5 mm) dicke Wände in 6061-Aluminium. Mit außergewöhnlichen Aufbauten, spezialisierten Werkzeugwegen und steifen Maschinen verschieben einige die Grenze auf 0,010 Zoll (0,25 mm) oder sogar leicht darunter für begrenzte Merkmale.
Das Erreichen extremer Dünnheit in CNC-Aluminiumbearbeitung ist ein Kampf gegen die Physik. Wenn Wände dünner werden, treten mehrere Herausforderungen auf:
- Durchbiegung: Schnittkräfte drücken dünne Abschnitte vom Werkzeug weg, was Rattern, schlechte Oberflächengüte und Maßungenauigkeiten verursacht. Das Bauteil biegt sich buchstäblich unter der Last.
- Vibration: Dünne Strukturen haben niedrige Eigenfrequenzen, was sie anfällig für harmonisches Rattern macht, das sowohl das Werkzeug als auch das Werkstück beschädigt.
- Wärmekonzentration: Dünne Abschnitte leiten Wärme schlecht ab, was zu lokaler thermischer Ausdehnung führt. Wenn das Bauteil abkühlt, kann es sich verziehen oder über die Toleranz hinaus verformen.
- Spannkraft: Selbst moderate Klemmkräfte können dünnwandige Bauteile verformen. Komponenten, die beim Spannen korrekt messen, können beim Lösen aus der Toleranz springen.
Um beeindruckende Dünnheit bei der CNC-Bearbeitung von Aluminium zu erreichen, setzen Maschinisten fortschrittliche Strategien ein:
- Hochgeschwindigkeitsbearbeitung (HSM) mit geringen radialen Zustellungen (5–10% des Werkzeugdurchmessers) und hohen axialen Schnitttiefen, um Schnittkräfte zu reduzieren und gleichzeitig die Produktivität aufrechtzuerhalten.
- Gleichlauffräsen anstelle von Gegenlauffräsen, das die Schnittkräfte nach unten und in die Vorrichtung lenkt, anstatt die dünne Wand nach oben zu ziehen.
- Vakuumspannung oder Klebeverbindung um Haltekräfte gleichmäßig ohne lokale Spannungspunkte zu verteilen.
- Opferstützen oder temporäre Stege die in einem finalen Schlichtgang weggefräst werden und während des Schruppens Steifigkeit bieten.
- Kühlmittel durch das Werkzeug um thermische Stabilität zu erhalten und Späne effektiv abzuführen.
In praktischer Hinsicht ist für die meisten Werkstätten eine Wanddicke von 0,020 Zoll bei der CNC-Bearbeitung von Aluminium mit angemessener Aufbauqualität erreichbar. Unter 0,015 Zoll steigt das Ausschussrisiko stark an, und die Kosten für Inspektion und Nacharbeit können die Gewichtseinsparung überwiegen. Für Böden (untere Flächen) ist 0,020–0,030 Zoll ein sichereres Ziel, da ihnen die gleiche Kantenunterstützung fehlt. Konsultieren Sie immer früh in der Designphase Ihren Bearbeitungspartner – was auf einem CAD-Bildschirm machbar erscheint, kann bei der CNC-Bearbeitung von Aluminium ohne spezielle Werkzeugwege oder Vorrichtungen äußerst schwierig zuverlässig herzustellen sein.
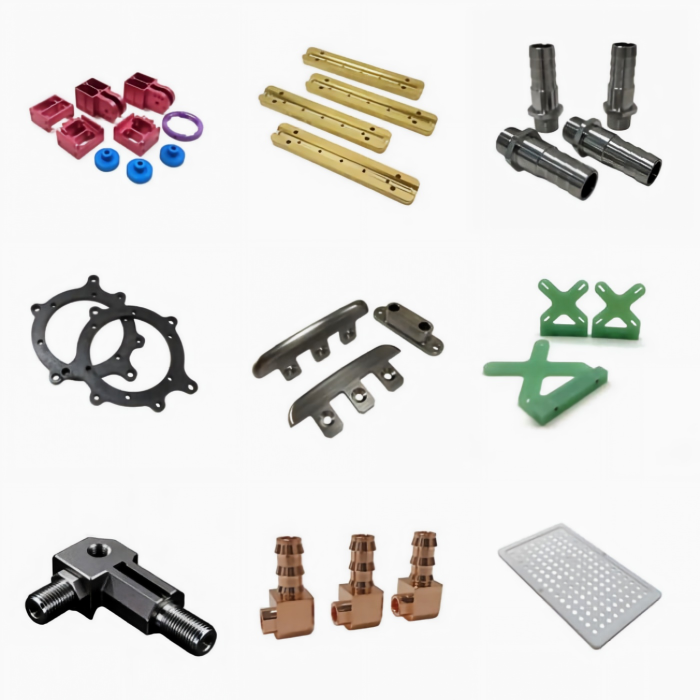
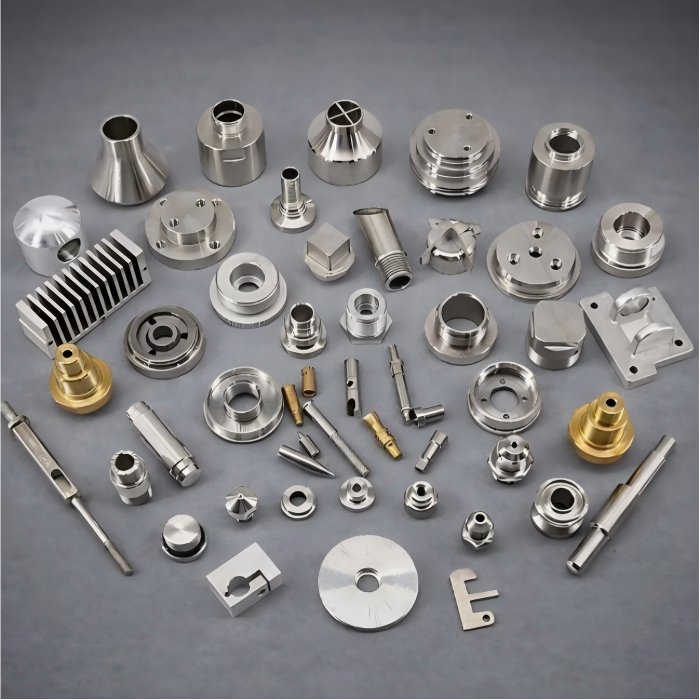
Praktischer Arbeitsablauf für zuverlässige CNC-Bearbeitung von Aluminium
Das Verständnis der theoretischen Antworten ist unerlässlich, aber deren Umsetzung in einen zuverlässigen Produktionsprozess erfordert einen systematischen Ansatz, der auf die CNC-Bearbeitung von Aluminium zugeschnitten ist.
Werkzeugwegprogrammierung: Für die CNC-Bearbeitung von Aluminium werden adaptive oder dynamische Frässtrategien dringend empfohlen. Diese Wege halten eine konstante Spanlast aufrecht, indem sie den Werkzeugeingriffswinkel anpassen und plötzliche Kraftspitzen reduzieren, die Rattern oder Werkzeugbruch verursachen. Dies ist besonders wichtig beim Bearbeiten dünner Wände oder tiefer Taschen.
Kühlmittel und Schmierung: Überflutungskühlung mit einer wasserlöslichen Ölemulsion (5–8% Konzentration) ist der Standard für die CNC-Bearbeitung von Aluminium. Sie schmiert die Schneidkante, kühlt das Werkstück und spült Späne aus der Schnittzone. Für Hochgeschwindigkeitsanwendungen können Sprühnebel- oder Spindeldurchlaufkühlmittel effektiver sein, da sie direkt die Schnittstelle anvisieren, ohne thermischen Schock zu verursachen.
Spanmanagement: Aluminium erzeugt lange, fadenförmige Späne, die sich um das Werkzeug verwickeln oder den Spanförderer der Maschine verstopfen können. Die Verwendung von Spanbrechergeometrien im Werkzeugweg (wie trochoidales Fräsen oder Schälfräsen) erzeugt kleinere, handlichere Späne. Eine ausreichende Spanabfuhr ist bei der CNC-Bearbeitung von Aluminium unverhandelbar – das Wiederschneiden von Spänen ist eine Hauptursache für schlechte Oberflächengüte und Werkzeugverschleiß.
Werkstückspannung: Angesichts der Weichheit von Aluminium müssen die Klemmdrücke sorgfältig kontrolliert werden. Weiche Spannbacken, die an die Kontur des Bauteils angepasst sind, oder kundenspezifische Vorrichtungen mit mehreren Stützpunkten verteilen die Last und verhindern Verformung. Für dünne Teile sollten Sie in Betracht ziehen, eine dickere Opferschicht zu bearbeiten, die später durch eine Sekundäroperation entfernt wird.
Werkzeugüberwachung: Bei Serienproduktionen in der CNC-Bearbeitung von Aluminium ist der Werkzeugverschleiß fortschreitend, aber vorhersehbar. Implementieren Sie eine Werkzeugstandzeitüberwachung durch Spindellastanalyse oder regelmäßige In-Prozess-Inspektion. Das Ersetzen von Werkzeugen, bevor sie stumpf werden, verhindert katastrophale Ausfälle und erhält eine konstante Teilequalität.
Überwindung häufiger Herausforderungen bei der CNC-Bearbeitung von Aluminium
Überwindung häufiger Herausforderungen bei der CNC-Bearbeitung von Aluminium
Selbst mit der besten Vorbereitung bringt die CNC-Bearbeitung von Aluminium wiederkehrende Probleme mit sich, die die Produktion stören und die Qualität beeinträchtigen können. Das Verständnis dieser Herausforderungen und ihrer Lösungen ist unerlässlich, um die Effizienz aufrechtzuerhalten.
Eines der häufigsten Probleme ist die Aufbauschneide, bei der sich Aluminium an das Schneidwerkzeug anschweißt. Dies resultiert typischerweise aus unzureichender Schmierung oder der falschen Beschichtung. Die Lösung liegt in der Erhöhung der Kühlmittelkonzentration, dem Wechsel zu polierten oder ZrN-beschichteten Werkzeugen und der Erhöhung der Vorschubgeschwindigkeit, um das Material sauber zu scheren, anstatt es haften zu lassen.
Schlechte Oberflächengüte ist eine weitere häufige Beschwerde bei CNC-Aluminiumbearbeitung. Dies deutet in der Regel auf ein stumpfes Werkzeug oder einen falschen Zustellungsabstand hin. Das Ersetzen des Werkzeugs, das Reduzieren der radialen Schnitttiefe und das Erhöhen des Vorschubs pro Zahn, um Reiben zu vermeiden, beheben das Problem in der Regel.
Werkzeugbruch bei Nutenfräsarbeiten entsteht oft durch Spanverdichtung in den Spannuten. Die Verwendung von zweischneidigen Werkzeugen, die Implementierung von Picken oder trochoidalen Werkzeugpfaden und die Verbesserung der Kühlmittelrichtung können diesen Ausfallmodus wirksam verhindern.
Maßabweichungen sind eine anhaltende Herausforderung, die häufig durch thermisches Wachstum der Spindel oder des Werkstücks verursacht wird. Das Aufwärmen der Maschine, die Verwendung von Überflutungskühlung und die Anwendung thermischer Kompensation in der Steuerungssoftware sind bewährte Gegenmaßnahmen.
Gratbildung ist eine weitere Belastung bei der CNC-Aluminiumbearbeitung, die durch stumpfe Kanten oder falsche Fräsergeometrie entsteht. Die Verwendung scharfer Werkzeuge mit Eckenradius, spezielle Entgratungsdurchgänge und die Erwägung von Vibrationsläppen können Grate minimieren oder beseitigen.
Schließlich wird das Verziehen von Teilen nach dem Lösen aus der Vorrichtung oft durch Eigenspannungen aus dem Schruppen verursacht. Die Verwendung von spannungsarm geglühtem Material wie 6061-T651, ausgewogenes Schruppen von beiden Seiten und die Reduzierung der Spannkraft können die Verformung erheblich verringern.
Abschließende Empfehlungen für hervorragende CNC-Aluminiumbearbeitung
Die Beherrschung der CNC-Aluminiumbearbeitung ist eine Reise der kontinuierlichen Verfeinerung. Das Material bietet außergewöhnliche Möglichkeiten – hohe Geschwindigkeit, hervorragende Oberflächen und leichte Festigkeit – aber es bestraft Selbstgefälligkeit. Beginnen Sie immer mit der richtigen Legierung für Ihre Anwendung. Für Prototypen ist 6061-T6 nachsichtig und weit verbreitet. Für Anwendungen mit maximaler Festigkeit liefert 7075-T6 Ergebnisse, erfordert jedoch schärfere Werkzeuge und konservativere Schnitttiefen.
Planen Sie dünne Merkmale mit Blick auf die Fertigbarkeit. Wände unter 0,020 Zoll sind möglich, aber erwarten Sie höhere Kosten und längere Zykluszeiten. Fügen Sie, wann immer möglich, Rippen, Ausrundungen oder konische Abschnitte hinzu, um die Steifigkeit zu verbessern, ohne signifikant Gewicht hinzuzufügen.
Werkzeugausstattung ist kein Bereich, an dem gespart werden sollte. Investieren Sie in hochwertige Hartmetall-Schaftfräser, die speziell für die CNC-Aluminiumbearbeitung entwickelt wurden, mit geeigneten Beschichtungen und Geometrien. Die anfänglichen Kosten werden schnell durch längere Werkzeuglebensdauer, weniger Ausschussteile und schnellere Bearbeitungszeiten amortisiert.
Dokumentieren Sie schließlich Ihre erfolgreichen Parameter – Vorschübe, Drehzahlen, Zustellungsabstände und Werkzeugpfade – für jede Legierung und Teilegeometrie. Die CNC-Aluminiumbearbeitung belohnt institutionelles Wissen. Was für einen massiven Block aus 6061 funktioniert, kann bei einem dünnwandigen 7075-Gehäuse völlig versagen. Indem Sie eine Bibliothek bewährter Prozesse aufbauen, verwandeln Sie die CNC-Aluminiumbearbeitung von einer Herausforderung in einen Wettbewerbsvorteil.
Ob Sie Luftfahrtkonsolen, medizinische Gehäuse oder Automobilkomponenten bearbeiten, die hier dargelegten Prinzipien bieten eine solide Grundlage. CNC-Aluminiumbearbeitung ist nicht nur das Schneiden von Metall – es geht darum, den komplexen Tanz zwischen Maschine, Werkzeug, Material und Design zu verstehen. Meistern Sie diesen Tanz, und Sie werden Teile produzieren, die nicht nur präzise, sondern auch kosteneffizient und zuverlässig sind, Lauf für Lauf.