Einleitung:
Ecknahtschweißen ist eine der wichtigsten und am weitesten verbreiteten Techniken in der Metallverarbeitung und im strukturellen Zusammenbau. Vom Bau von Stahlrahmen und der Herstellung von Lagertanks bis hin zur Konstruktion von Industrieanlagen und architektonischen Strukturen findet sich diese Methode in unzähligen Anwendungen in praktisch jeder Branche. Trotz ihres häufigen Vorkommens in Werkstätten und auf Baustellen sind die richtige Technik, ein klares Verständnis der Nahtgeometrie und das Wissen darüber, wie verschiedene Verfahren das Endergebnis beeinflussen, entscheidend. Eine schlecht ausgeführte Schweißnaht kann die Integrität einer gesamten Struktur gefährden, während eine ordnungsgemäß geformte Verbindung hervorragende Festigkeit, Steifigkeit und Haltbarkeit bietet.
Dieser umfassende Leitfaden behandelt alles, was Sie über das Schweißen von Eckverbindungen wissen müssen – von der grundlegenden Definition von Eckverbindungen, Schritt-für-Schritt-Techniken zur Durchführung der Schweißung, Startpositionen, Festigkeitsvergleichen zwischen Verbindungstypen, den drei Hauptkategorien geschweißter Verbindungen und den fünf grundlegenden Schweißverfahren. Ob Sie ein Anfänger sind, der das Handwerk erlernt, ein professioneller Fertiger, der seine Fähigkeiten verfeinern möchte, oder ein Ingenieur, der geschweißte Strukturen entwirft, dieser Leitfaden bietet das praktische Wissen, das für erfolgreiche Anwendungen erforderlich ist.
Was sind Eckverbindungen beim Schweißen?
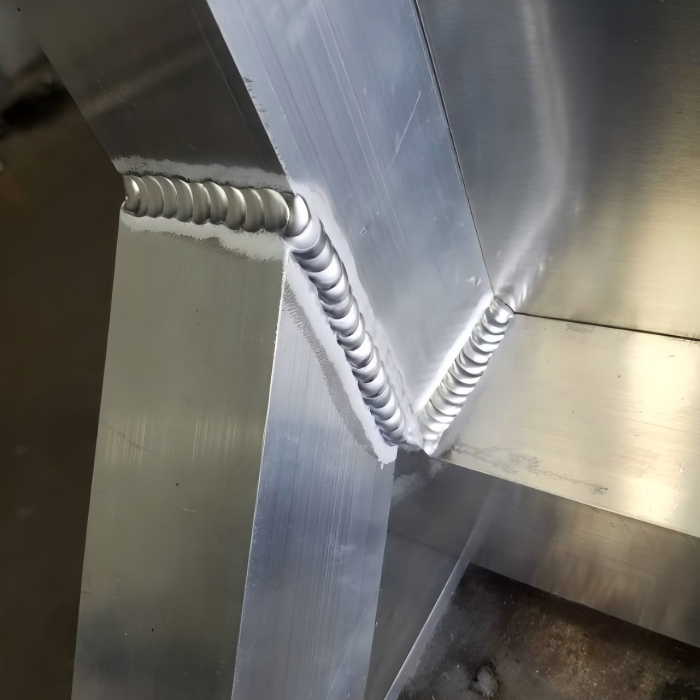
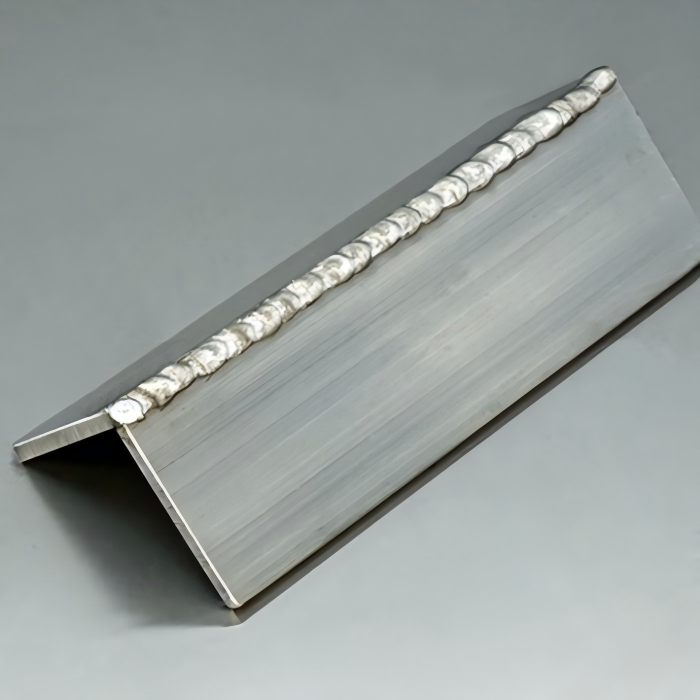
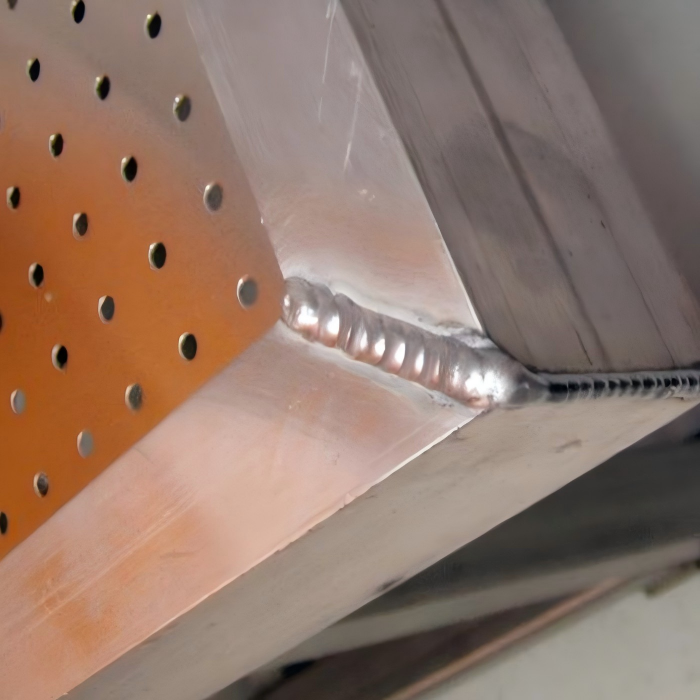
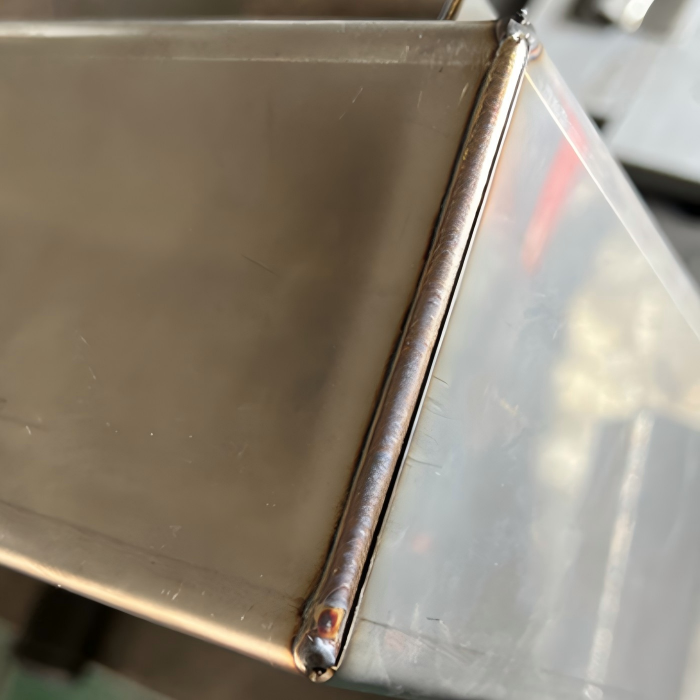
Das Verständnis dessen, was Eckverbindungen beim Schweißen sind, ist der wesentliche Ausgangspunkt für die Beherrschung dieser Technik. Eine Eckverbindung entsteht, wenn zwei Metallwerkstücke in einem Winkel aufeinandertreffen und eine L-förmige Konfiguration bilden. Dies ist einer der häufigsten Verbindungstypen beim Schweißen und wird ausgiebig im Rahmenbau, bei Kastenanordnungen, Gehäusen und strukturellen Anwendungen verwendet. Bei einer Eckverbindung treffen die Kanten der beiden Teile an einer Ecke zusammen, wobei die Oberflächen typischerweise senkrecht zueinander stehen und der Ecke eines Bilderrahmens oder einer rechteckigen Box ähneln. Das Verfahren, das zum Verbinden dieser Teile verwendet wird, bestimmt direkt die strukturelle Leistung der Verbindung.
Eckverbindungen unterscheiden sich von anderen Verbindungstypen aufgrund ihrer Geometrie. Im Gegensatz zu einer Stumpfnaht, bei der zwei Teile Kante an Kante auf derselben Ebene ausgerichtet sind, oder einer T-Verbindung, bei der ein Teil senkrecht zur Mitte eines anderen sitzt, zeichnen sich Eckverbindungen dadurch aus, dass zwei Teile an ihren Kanten zusammentreffen und eine Außenecke bilden. Techniken für diese Geometrie müssen ihre einzigartige Form berücksichtigen, um eine ordnungsgemäße Verschmelzung und Durchdringung zu erreichen. Diese Verbindungen werden basierend auf der Vorbereitung der Kanten in mehrere Varianten eingeteilt, und jede Variante beeinflusst, wie das Verfahren durchgeführt werden sollte:
Geschlossene Eckverbindung: Beide Kanten treffen ohne Spalt oder Fase rechtwinklig aufeinander. Die Kanten stoßen im rechten Winkel aneinander und bilden eine enge 90-Grad-Ecke. Dies ist die einfachste Form und wird häufig bei dünneren Materialien verwendet, bei denen eine vollständige Durchdringung nicht kritisch ist.
Offene Eckverbindung: Ein kleiner Spalt wird absichtlich zwischen den beiden Kanten gelassen. Dieser Spalt ermöglicht eine bessere Durchdringung in den Wurzelbereich der Verbindung und wird oft verwendet, wenn dickere Abschnitte verbunden werden, bei denen eine vollständige Verschmelzung erforderlich ist.
Halboffene Eckverbindung: Eine Kante ist angeschrägt, während die andere gerade bleibt. Diese Vorbereitung bietet ein Gleichgewicht zwischen einfacher Passung und Durchdringungsfähigkeit und macht das Verfahren bei mitteldicken Materialien effektiver.
Gebördelte Eckverbindung: Eine oder beide Kanten werden nach außen gebogen, um einen Flansch zu bilden, der dann als Schweißfläche dient. Dies ist bei Blechanwendungen üblich, bei denen das Ziel darin besteht, saubere, fertige Kanten zu erzeugen.
Diese Art von Verbindung wird häufig verwendet, weil sie ein sauberes, professionelles Erscheinungsbild bietet und im Vergleich zu komplexeren Geometrien relativ einfach zu passen ist. Sie stellt jedoch besondere Herausforderungen dar – der Zugang zu beiden Seiten der Verbindung kann eingeschränkt sein, die Wärmeverteilung kann ungleichmäßig sein, und die Verformungskontrolle erfordert sorgfältige Technik. Eine ordnungsgemäße Ausführung erfordert Aufmerksamkeit auf diese Faktoren, um konsistente, qualitativ hochwertige Ergebnisse zu erzielen.
In praktischen Anwendungen finden sich Eckverbindungen in unzähligen Produkten: den Rahmen von Maschinen, den Ecken von Lagerbehältern, den Kanten von Elektronikgehäusen, den strukturellen Elementen von Gebäuden und den Fahrgestellen von Fahrzeugen. Die Beherrschung dieser Technik ist daher für jeden Fertiger, der mit strukturellen oder Blechkomponenten arbeitet, unerlässlich.
Wie man eine Ecknaht durchführt:
Das Erlernen der ordnungsgemäßen Durchführung einer Ecknaht ist eine Fähigkeit, die sich durch Verständnis, Übung und Liebe zum Detail entwickelt. Das Ecknahtschweißen kann mit verschiedenen Verfahren durchgeführt werden – MIG, WIG, Elektrode und sogar Fülldrahtschweißen – aber die grundlegenden Techniken und Prinzipien bleiben bei allen Methoden konsistent. Dieser Abschnitt bietet eine umfassende Schritt-für-Schritt-Anleitung zum Ecknahtschweißen, die unabhängig vom spezifischen Schweißverfahren gilt, das Sie verwenden.
Schritt 1: Nahtvorbereitung
Eine ordnungsgemäße Vorbereitung ist die Grundlage für erfolgreiches Ecknahtschweißen. Beginnen Sie damit, die zu schweißenden Oberflächen gründlich zu reinigen. Entfernen Sie Öl, Fett, Farbe, Rost und andere Verunreinigungen mit einem Entfetter, einer Drahtbürste oder einem Schleifer. Die Sauberkeit des Materials wirkt sich direkt auf die Qualität des Ecknahtschweißens aus – Verunreinigungen erzeugen Porosität, reduzieren die Festigkeit und können zu Rissen führen. Achten Sie beim Ecknahtschweißen besonders auf die Kanten, die die Verbindung bilden. Wenn das Material Zunder oder starke Oxidation aufweist, verwenden Sie einen Schleifer mit Fächerscheibe oder Schleifscheibe, um sauberes, helles Metall freizulegen, bevor Sie mit Ihrem Ecknahtschweißprozess beginnen.
Bestimmen Sie als Nächstes, ob die Eckverbindung eine Kantenvorbereitung wie Anfasen erfordert. Bei dünnen Materialien (typischerweise unter 3 mm) ist eine einfache gerade Kante für das Ecknahtschweißen oft ausreichend. Bei dickeren Materialien erzeugt das Anfasen einer oder beider Kanten eine Nut, die tiefere Durchdringung und bessere Verschmelzung während des Ecknahtschweißens ermöglicht. Der Fasenwinkel liegt typischerweise zwischen 30 und 45 Grad pro Seite, abhängig von der Materialdicke und der erforderlichen Schweißfestigkeit.
Schritt 2: Passung und Positionierung der Verbindung
Die Passung ist entscheidend beim Ecknahtschweißen. Positionieren Sie die beiden Werkstücke so, dass sie den gewünschten Eckwinkel bilden – am häufigsten 90 Grad. Verwenden Sie Winkelblöcke, Winkelprofile oder Magnetspanner, um die Teile sicher im richtigen Winkel zu halten. Stellen Sie sicher, dass die Kanten bündig zueinander ausgerichtet sind. Wenn die Teile versetzt oder falsch ausgerichtet sind, wird das resultierende Ecknahtschweißen ungleichmäßig und strukturell beeinträchtigt. Eine korrekte Passung ist einer der wichtigsten Faktoren für erfolgreiches Ecknahtschweißen.
Die Schweißposition beim Ecknahtschweißen hängt von der Ausrichtung des Werkstücks ab. Ecknahtschweißen kann in der Wannenposition (horizontales Schweißen, vertikale Werkstücke), Horizontalposition (Schweißen entlang einer horizontalen Achse), Vertikalposition (Schweißen nach oben oder unten) oder Überkopfposition durchgeführt werden. Die Wannenposition ist die einfachste und produktivste für das Ecknahtschweißen, während das Überkopf-Ecknahtschweißen die anspruchsvollste ist und mehr Geschick und Erfahrung erfordert.
Schritt 3: Heftschweißen
Das Heftschweißen ist ein wesentlicher vorbereitender Schritt beim Ecknahtschweißen. Platzieren Sie kleine Heftschweißnähte in Abständen entlang der Naht – typischerweise an den Enden und alle 25 bis 50 mm entlang der Länge bei längeren Nähten. Diese Heftschweißnähte halten die Werkstücke während des endgültigen Ecknahtschweißdurchgangs in Position und verhindern Bewegungen, die durch thermische Ausdehnung und Kontraktion verursacht werden. Beim Ecknahtschweißen sollten Heftschweißnähte auf beiden Seiten der Ecke platziert werden, wenn dies zugänglich ist, oder nur an der Außenecke, wenn der Zugang eingeschränkt ist. Stellen Sie sicher, dass die Heftschweißnähte stark genug sind, um die Teile zu halten, aber nicht so groß, dass sie den endgültigen Ecknahtschweißvorgang beeinträchtigen.
Schritt 4: Auswahl des Schweißverfahrens und der Parameter
Wählen Sie das geeignete Schweißverfahren für Ihre Ecknahtschweißanwendung. MIG-Schweißen wird oft für das Ecknahtschweißen von Stahl und Aluminium bevorzugt, da es schnell und einfach anzuwenden ist. WIG-Schweißen bietet überlegene Kontrolle und ist ideal für das Ecknahtschweißen von dünnen Materialien, Edelstahl oder Anwendungen, die ein sauberes, spritzerfreies Erscheinungsbild erfordern. Elektrodenschweißen ist geeignet für schweres strukturelles Ecknahtschweißen, insbesondere im Freien oder bei windigen Bedingungen, wo eine Gasschutzabschirmung für das Ecknahtschweißen unpraktisch ist.
Stellen Sie Ihre Schweißparameter basierend auf Materialart, Dicke und Nahtkonfiguration ein. Für das MIG-Schweißen von Kohlenstoffstahl-Ecknähten könnten typische Einstellungen 18-22 Volt, 200-300 Zoll pro Minute Drahtvorschubgeschwindigkeit und 75/25 Argon/CO₂-Schutzgas bei 20-30 CFH umfassen. Für das WIG-Schweißen von Ecknähten könnte die typische Stromstärke je nach Dicke zwischen 70 und 150 Ampere liegen, mit 100% Argon-Schutzgas bei 15-20 CFH. Die korrekte Parameterauswahl ist entscheidend für qualitativ hochwertiges Ecknahtschweißen.
Schritt 5: Durchführung der Ecknaht
Beim Ecknahtschweißen variiert die Technik, je nachdem, ob Sie von der Außenecke, der Innenecke oder beiden schweißen.
Für eine Außenecknaht (Schweißen am äußeren Winkel): Halten Sie den Schweißbrenner oder die Schweißpistole in einem 45-Grad-Winkel zu beiden Werkstücken, wobei Sie die Ecke halbieren. Verwenden Sie einen leichten Schub- oder Zieh-Winkel von 5 bis 15 Grad, abhängig vom Verfahren. Beim MIG-Ecknahtschweißen bietet ein Schubwinkel (Düse in Bewegungsrichtung zeigend) eine bessere Gasabdeckung und ein flacheres Nahtprofil. Bewegen Sie den Schweißbrenner mit gleichmäßiger Geschwindigkeit entlang der Naht und halten Sie eine konstante Lichtbogenlänge. Beobachten Sie das Schweißbad genau – es sollte gleichmäßig auf beide Oberflächen der Ecke benetzen. Erfolgreiches Ecknahtschweißen hängt von der Aufrechterhaltung dieses Gleichgewichts ab.
Für eine Innenecknaht (Schweißen am inneren Winkel, auch als Kehlnaht an einer Eckverbindung bekannt): Positionieren Sie den Brenner so, dass er in die Ecke zeigt, und halten Sie einen 45-Grad-Winkel zu beiden Oberflächen ein. Dies ähnelt dem Schweißen einer T-Stoß-Kehlnaht. Der Brennerwinkel sollte ungefähr 45 Grad zu den vertikalen und horizontalen Oberflächen betragen, mit einer leichten Neigung in Bewegungsrichtung. Das Innenecknahtschweißen erfordert oft eine sorgfältigere Wärmekontrolle als das Außenecknahtschweißen.
Verwenden Sie für beide Arten des Ecknahtschweißens bei Bedarf eine Pendeltechnik, um die Wärme zu verteilen und eine ordnungsgemäße Verschmelzung auf beiden Seiten sicherzustellen. Eine leichte seitliche Oszillation des Brenners kann helfen, dass das Schweißbad beide Werkstücke gleichmäßig abdeckt. Der Schlüssel zu erfolgreichem Ecknahtschweißen ist die Aufrechterhaltung eines konstanten Brennerwinkels und einer konstanten Reisegeschwindigkeit entlang der gesamten Naht.
Schritt 6: Nach dem Schweißen: Inspektion und Reinigung
Lassen Sie die Naht nach Abschluss des Ecknahtschweißens natürlich abkühlen. Entfernen Sie Spritzer oder Schlacke mit einem Meißelhammer, einer Drahtbürste oder einem Schleifer. Überprüfen Sie das Ergebnis des Ecknahtschweißens visuell auf Fehler wie Unterschneidungen, mangelnde Verschmelzung, Porosität oder Risse. Für kritische Anwendungen sollten Sie zerstörungsfreie Prüfungen wie Farbeindringprüfung oder Magnetpulverprüfung in Betracht ziehen, um die Qualität Ihrer Ecknahtschweißarbeit zu verifizieren.
Was sind drei Arten von Schweißverbindungen?
Das Verständnis der drei primären Arten von Schweißverbindungen ist grundlegend für jeden, der in der Fertigung arbeitet. Während die American Welding Society (AWS) fünf grundlegende Verbindungstypen anerkennt, sind die drei am häufigsten im Alltag vorkommenden Schweißverbindungen: Stumpfstoß, T-Stoß und Eckstoß. Dieser Abschnitt konzentriert sich auf diese drei, wobei das Ecknahtschweißen ein zentraler Bestandteil der Diskussion ist. Die verbleibenden zwei Verbindungstypen – Überlappungsstoß und Kantenstoß – werden im nächsten Abschnitt als Zusatzinformationen behandelt.
Stumpfstoß
Ein Stumpfstoß entsteht, wenn zwei Werkstücke Kante an Kante in derselben Ebene platziert werden. Dies ist der einfachste Verbindungstyp und wird häufig zum Verbinden von Platten, Blechen und Rohren Ende an Ende verwendet. Der Hauptvorteil des Stumpfstoßes besteht darin, dass er eine durchgehende Oberfläche ohne überlappendes Material erzeugt, was ihn ideal für Anwendungen macht, bei denen eine glatte, bündige Oberfläche erforderlich ist, wie beim Rohrschweißen, Blechverbinden und strukturellen Verbindungen.
Stumpfstöße Stoßverbindung.
Eine Stoßverbindung entsteht, wenn zwei Werkstücke kantenbündig auf derselben Ebene platziert werden. Dies ist der einfachste Verbindungstyp und wird häufig zum Verbinden von Platten, Blechen und Rohren Ende-an-Ende verwendet. Der Hauptvorteil der Stoßverbindung besteht darin, dass sie eine durchgehende Oberfläche ohne überlappendes Material erzeugt, was sie ideal für Anwendungen macht, bei denen eine glatte, bündige Oberfläche erforderlich ist, wie z. B. beim Rohrschweißen, Blechverbinden und bei strukturellen Verbindungen.
Stoßverbindungen.
T-Stöße können je nach Materialdicke auf verschiedene Weise vorbereitet werden: quadratischer Stoß (keine Kantenvorbereitung, für dünne Abschnitte), V-Nut (einseitige Fase an jedem Stück), U-Nut oder Doppel-V-Nut für dickere Abschnitte. Voll durchgeschweißte Stoßnähte erreichen eine Festigkeit, die dem Grundmaterial entspricht, was sie zu einer der stärksten verfügbaren Verbindungskonfigurationen macht. Stoßverbindungen erfordern eine präzise Ausrichtung und Passung, um Spalte zu vermeiden, und sie sind schwieriger zu schweißen als Eckverbindungen oder T-Verbindungen, da der Zugang zur Wurzel kritisch ist.
T-Verbindung (T-Stoß)
Eine T-Verbindung entsteht, wenn ein Werkstück senkrecht zur Oberfläche eines anderen positioniert wird und so eine T-Form bildet. Dies ist ein sehr häufiger Verbindungstyp im Stahlbau, bei Maschinengestellen und in der Geräteherstellung. T-Verbindungen werden typischerweise mit Kehlnähten auf einer oder beiden Seiten des vertikalen Elements geschweißt. sind relativ einfach zu passen und zu schweißen, da das Werkstück eine stabile Auflage für den Schweißbrenner bietet. Die Schweißnahtgröße kann leicht erhöht werden, um zusätzliche Festigkeit zu bieten, und die Verbindung nimmt auf natürliche Weise Kehlnähte auf, die nachgiebig und rissbeständig sind. T-Verbindungen eignen sich hervorragend für lasttragende Anwendungen, da die Lastübertragung unkompliziert ist und die Verbindung mit großen Schweißnahtgrößen verstärkt werden kann. Für maximale Festigkeit werden T-Verbindungen auf beiden Seiten geschweißt, wodurch effektiv eine Doppelkehlnäht entsteht.. Eckverbindung.
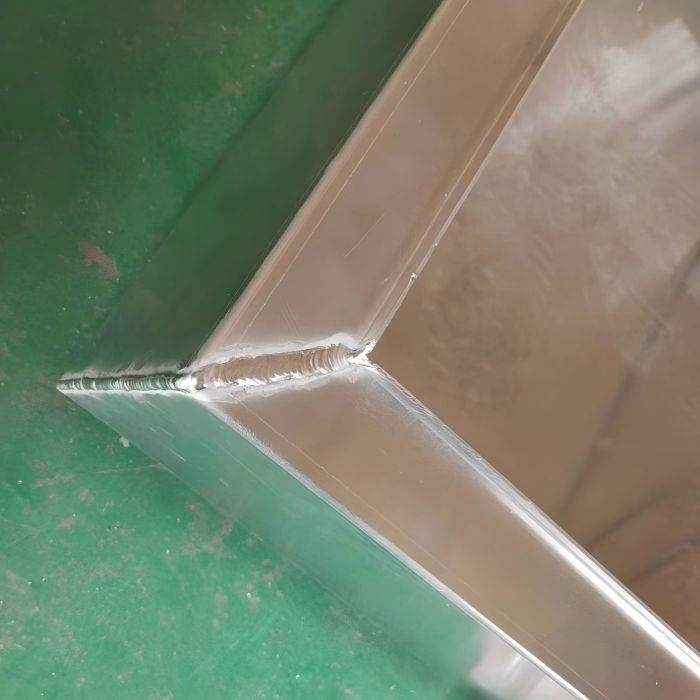
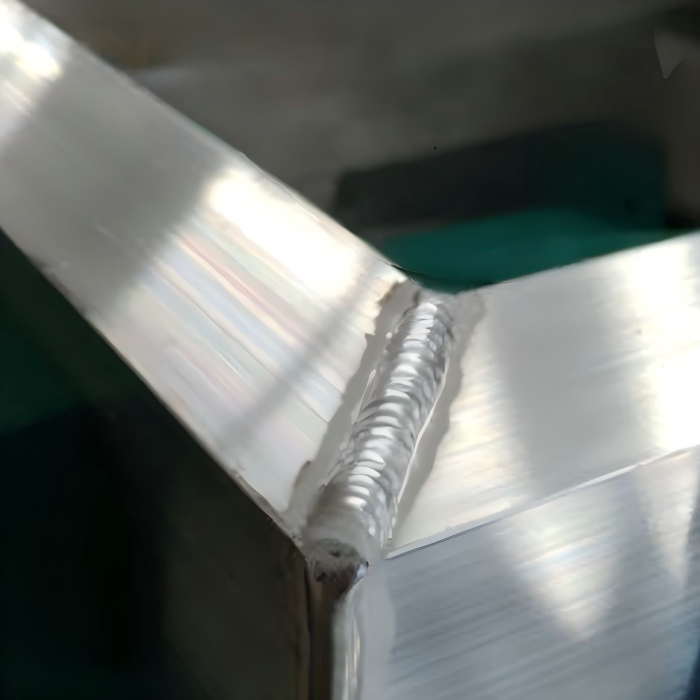
Wie bereits erläutert, entsteht eine Eckverbindung, wenn zwei Werkstücke in einem 90-Grad-Winkel aufeinandertreffen und ein.
L-Form
bilden. Das Eckstoßschweißen ist der Prozess, der verwendet wird, um diese Teile zu verbinden. Eckverbindungen werden häufig zum Bau von rechteckigen Strukturen, Kästen, Rahmen und Gehäusen verwendet. Je nach Zugang und Dicke können Eckverbindungen von außen, von innen oder von beiden Seiten durch verschiedene Eckstoßschweißtechniken geschweißt werden.
Eckverbindungen werden für ihr sauberes Erscheinungsbild und ihre geometrische Einfachheit geschätzt. Sie sind besonders in der Blechfertigung beliebt, da die flachen Oberflächen der Werkstücke eine einfache Einrichtung und Einspannung ermöglichen. Allerdings sind Eckverbindungen weniger nachgiebig als T-Verbindungen, wenn Verzug auftritt—der 90-Grad-Winkel muss genau eingehalten werden, um eine ordnungsgemäße Montage zu gewährleisten. Für strukturelle Anwendungen bieten doppelt geschweißte Eckverbindungen (erreicht durch Eckstoßschweißen sowohl von außen als auch von innen) eine deutlich größere Festigkeit als einseitige Ecknähte. Eine ordnungsgemäße Eckstoßschweißtechnik ist entscheidend, um die gewünschte Festigkeit in diesen Verbindungen zu erreichen.
Was sind die 5 grundlegenden Schweißprozesse?.
Das Verständnis der fünf grundlegenden Schweißprozesse ist entscheidend für die Auswahl der richtigen Methode für Ihre Eckstoßschweißanwendung. Jeder Prozess hat unterschiedliche Eigenschaften, die ihn für verschiedene Materialien, Dicken und Arbeitsbedingungen geeignet machen. Obwohl es viele Schweißprozesse gibt, sind die fünf grundlegendsten und am weitesten verbreiteten: SMAW (Stabelektrode), GMAW (MIG), GTAW (WIG), FCAW (Fülldraht) und SAW (Unterpulverschweißen). Jeder kann mit unterschiedlichen Ergebnissen auf das Eckstoßschweißen angewendet werden.
MIG-Schweißen SMAW – Shielded Metal Arc Welding (Stabelektrodenschweißen).
SMAW ist der älteste und traditionellste Schweißprozess. Er verwendet eine abschmelzende Elektrode, die mit Flussmittel umhüllt ist, das verbrennt, um ein Schutzgas und Schlacke zu erzeugen, die die Schweißnaht bedecken. Stabelektrodenschweißen ist vielseitig, funktioniert im Freien bei Wind und kann auf schmutzigen oder rostigen Materialien verwendet werden. Für das Eckstoßschweißen wird Stabelektrodenschweißen häufig für schweren Baustahl, Fertigung vor Ort und Reparaturarbeiten verwendet. Der Prozess ist langsamer als MIG, erfordert jedoch kein externes Schutzgas, was ihn zu einer praktischen Wahl für das Eckstoßschweißen an abgelegenen Orten macht.
WIG-Schweißen GMAW – Gas Metal Arc Welding (MIG-Schweißen).
verwendet eine kontinuierlich zugeführte Massivdrahtelektrode und ein externes Schutzgas—typischerweise eine Mischung aus Argon und Kohlendioxid. Dieser Prozess ist schnell, sauber und relativ einfach zu erlernen. MIG-Schweißen ist eine der beliebtesten Optionen für das Eckstoßschweißen in Produktionsumgebungen aufgrund seiner hohen Abschmelzraten und des ausgezeichneten Schweißnahtbildes. MIG funktioniert gut auf Kohlenstoffstahl, Edelstahl und Aluminium. Für das Eckstoßschweißen bietet MIG gute Eindringtiefe und handhabbare Spritzerwerte, was es zu einer zuverlässigen Wahl für die meisten Fertigungsarbeiten macht.
GTAW – Gas Tungsten Arc Welding (WIG-Schweißen).
verwendet eine nicht abschmelzende Wolframelektrode und einen separaten Zusatzstab, mit Argon- oder Helium-Schutzgas. Dieser Prozess bietet außergewöhnliche Kontrolle über die Wärmezufuhr und die Platzierung des Schweißguts. WIG-Schweißen ist ideal für das Eckstoßschweißen an dünnen Materialien, Edelstahl, Aluminium und Titan, wo das Schweißnahtbild kritisch ist. Der Prozess erzeugt saubere, spritzerfreie Eckstoßschweißergebnisse mit ausgezeichneter ästhetischer Qualität. Allerdings ist WIG langsamer und erfordert mehr Geschick als MIG- oder Stabelektrodenschweißen, was es am besten für Präzisions-Eckstoßschweißanwendungen geeignet macht.
FCAW – Fülldrahtschweißen.
Praktische Tipps für erfolgreiches Eckstoß-Schweißen:
Um bei Eckstoß-Schweißanwendungen maximalen Erfolg zu erzielen, beachten Sie diese praktischen Tipps:
- Verwenden Sie eine ordnungsgemäße Spannvorrichtung: Spannen oder heften Sie Ihre Eckstoß-Verbindungen sicher, um den 90-Grad-Winkel beizubehalten. Verzug ist das häufigste Problem beim Eckstoß-Schweißen, und eine gute Spannvorrichtung ist die wirksamste Gegenmaßnahme.
- Kontrollieren Sie die Wärmezufuhr: Verwenden Sie intermittierendes Schweißen oder Rückschritt-Techniken bei langen Eckstoß-Verbindungen, um Überhitzung und Verzug beim Eckstoß-Schweißen zu verhindern.
- Halten Sie eine konstante Schweißgeschwindigkeit ein: Ungleichmäßige Schweißgeschwindigkeit erzeugt Schwankungen bei Eindringtiefe und Schweißnahtgröße beim Eckstoß-Schweißen. Üben Sie, ein gleichmäßiges Tempo beizubehalten.
- Beobachten Sie das Schweißbad: Richten Sie Ihre Aufmerksamkeit beim Eckstoß-Schweißen auf das Schmelzbad, nicht auf den Lichtbogen. Das Schweißbad zeigt Ihnen Eindringtiefe, Verschmelzung und Verunreinigungsprobleme.
- Verwenden Sie das richtige Schutzgas: Für MIG-Eckstoß-Schweißen von Stahl verwenden Sie eine 75/25 Argon-CO₂-Mischung. Für WIG-Eckstoß-Schweißen verwenden Sie 100% Argon.
- Reinigen Sie gründlich zwischen den Lagen: Wenn Sie eine dicke Eckstoß-Verbindung mehrlagig schweißen, entfernen Sie Schlacke und Oxidschichten, bevor Sie weitere Lagen auftragen.
- Prüfen Sie Ihre Arbeit: Kontrollieren Sie nach dem Eckstoß-Schweißen auf Unterschneidungen, mangelnde Verschmelzung und den korrekten Eckwinkel.