はじめに:
コーナー継手溶接 は、金属加工や構造組立において最も基本的で広く使用される技術の一つです。鉄骨フレームの構築や貯蔵タンクの製造から、産業機器や建築構造物の建設に至るまで、この方法はほぼすべての業界で無数の用途に見られます。作業場や建設現場で一般的に見られるにもかかわらず、適切な技術、継手形状の明確な理解、および異なるプロセスが最終結果にどのように影響するかについての知識は重要です。不適切に実行された溶接は構造全体の完全性を損なう可能性がありますが、適切に形成された継手は優れた強度、剛性、および耐久性を提供します。.
この包括的なガイドでは、コーナー継手溶接について知っておくべきすべてを網羅しています。コーナー継手の基本的な定義から、溶接を実行するためのステップバイステップの技術、開始位置、継手タイプ間の強度比較、3つの主要な溶接継手カテゴリ、および5つの基本的な溶接プロセスまで。この業界を学び始めた初心者、スキルを磨きたいプロの加工業者、または溶接構造物を設計するエンジニアであっても、このガイドは成功する用途に必要な実践的な知識を提供します。.
溶接におけるコーナー継手とは何か?
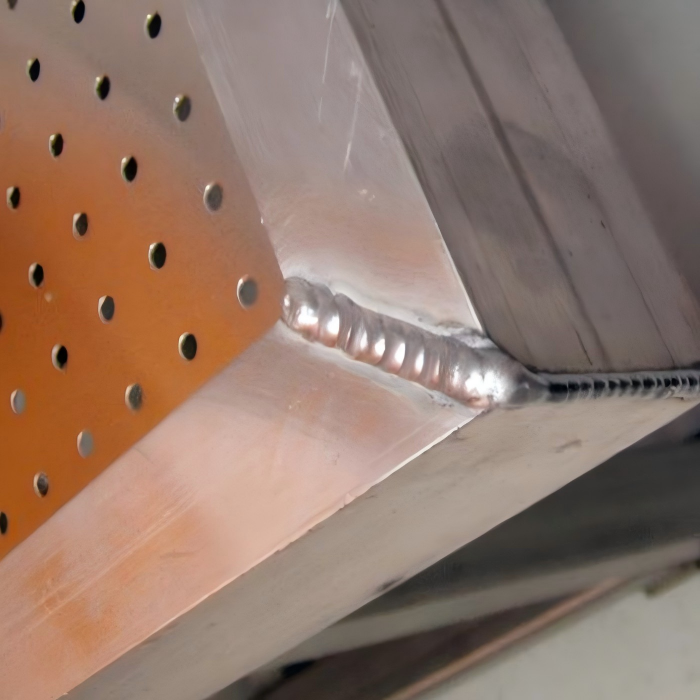
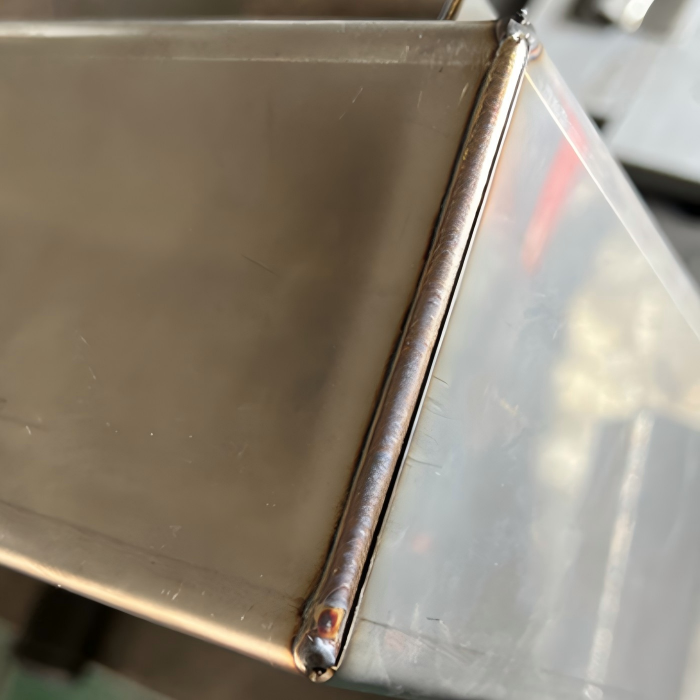
溶接におけるコーナー継手が何であるかを理解することは、この技術を習得するための必須の出発点です。コーナー継手は、2つの金属ワークピースが角度をなして合わさり、L字型の構成を作り出すときに形成されます。これは溶接で最も一般的な継手タイプの一つであり、フレーム構造、ボックス組立、エンクロージャ、および構造用途で広く使用されています。コーナー継手では、2つの部品の端が角で合わさり、表面は通常互いに垂直で、額縁や長方形の箱の角に似ています。これらの部品を接合するために使用されるプロセスは、継手の構造性能を直接決定します。.
コーナー継手は、その形状のために他の継手タイプとは異なります。2つの部品が同じ平面上で端から端に整列する突合せ継手や、1つの部品が別の部品の中央に垂直に配置されるT継手とは異なり、コーナー継手は2つの部品が端で合わさって外側の角を形成します。この形状の技術は、適切な融合と浸透を達成するためにその独特な形状を考慮する必要があります。これらの継手は、エッジの準備方法に基づいていくつかのバリエーションに分類され、各バリエーションはプロセスの実行方法に影響を与えます:
閉じたコーナー継手: 両方のエッジが隙間やベベルなしで直角に合わさります。エッジは互いに直角に突き合わされ、しっかりとした90度の角を形成します。これは最も単純な形式であり、完全な浸透が重要でない薄い材料で一般的に使用されます。.
開いたコーナー継手: 两个边缘之间有意留出一个小间隙。该间隙有助于更好地渗透到接头根部,常用于需要完全熔合的较厚截面连接。.
半開きコーナー継手: 一方のエッジはベベル加工され、もう一方は正方形のままです。この準備は、組み立ての容易さと浸透能力のバランスを提供し、中程度の厚さの材料でプロセスをより効果的にします。.
フランジ付きコーナー継手: 一方または両方のエッジが外側に曲げられてフランジを作り、それが溶接面として機能します。これは、きれいで仕上げられたエッジを作成することが目標である板金用途で一般的です。.
このタイプの継手は、きれいでプロフェッショナルな外観を提供し、より複雑な形状と比較して組み立てが比較的容易であるため、広く使用されています。ただし、継手の両側へのアクセスが制限される可能性があり、熱分布が不均一になる可能性があり、変形制御には注意深い技術が必要であるという独自の課題があります。適切な実行には、一貫した高品質の結果を達成するためにこれらの要因に注意を払う必要があります。.
実際の用途では、コーナー継手は無数の製品に見られます:機械のフレーム、収納ビンの角、電子エンクロージャのエッジ、建物の構造部材、車両のシャーシ。したがって、この技術の習得は、構造部品や板金部品を扱うあらゆる加工業者にとって不可欠です。.
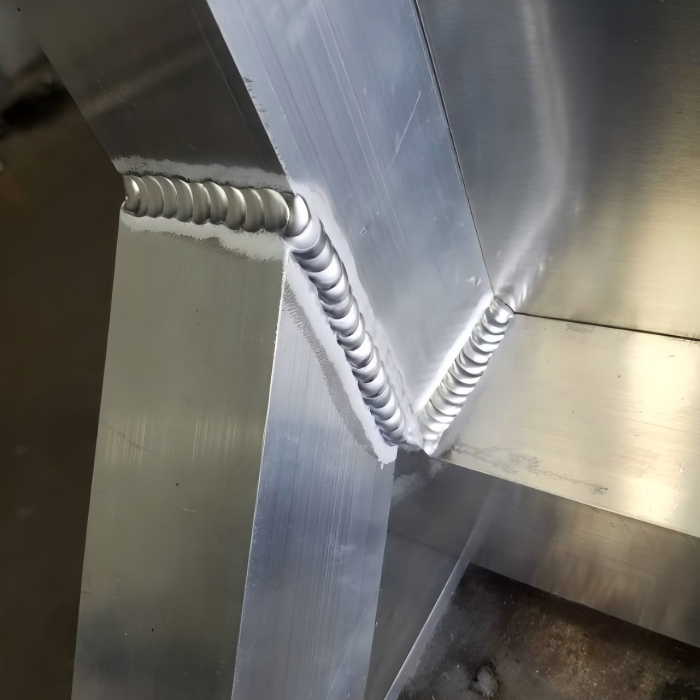
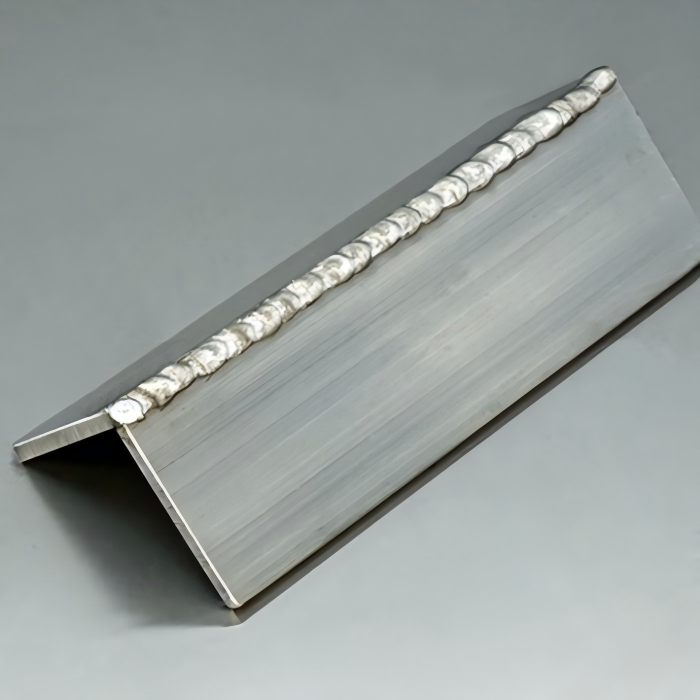
コーナー溶接の方法:
コーナー溶接を適切に行う方法を学ぶことは、理解、練習、および細部への注意を通じて発展するスキルです。コーナー継手溶接は、MIG、TIG、被覆アーク、さらにはフラックス入りワイヤ溶接など、さまざまなプロセスを使用して実行できますが、基本的な技術と原理はすべての方法で一貫しています。このセクションでは、使用している特定の溶接プロセスに関係なく適用されるコーナー継手溶接の包括的なステップバイステップガイドを提供します。.
ステップ1:継手の準備
適切な準備は、成功するコーナー継手溶接の基盤です。まず、溶接する表面を徹底的に清掃します。脱脂剤、ワイヤーブラシ、またはグラインダーを使用して、すべての油、グリース、塗料、錆、およびその他の汚染物質を除去します。材料の清浄度はコーナー継手溶接の品質に直接影響します。汚染物質は気孔を作り出し、強度を低下させ、割れにつながる可能性があります。コーナー継手溶接では、継手を形成するエッジに特に注意を払ってください。材料にミルスケールや重度の酸化がある場合は、フラップディスクまたは研磨ホイール付きのグラインダーを使用して、コーナー継手溶接プロセスを開始する前に清潔で明るい金属を露出させます。.
次に、コーナー継手にベベル加工などのエッジ準備が必要かどうかを判断します。薄い材料(通常3 mm未満)の場合、単純な正方形のエッジでコーナー継手溶接には十分なことがよくあります。厚い材料の場合、一方または両方のエッジをベベル加工すると溝が作成され、コーナー継手溶接中により深い浸透とより良い融合が可能になります。ベベル角度は、材料の厚さと必要な溶接強度に応じて、通常、片側あたり30〜45度の範囲です。.
ステップ2:継手の組み立てと位置決め
適切な準備は、コーナー継手溶接を成功させるための基礎です。まず、溶接する表面を徹底的に清掃します。脱脂剤、ワイヤーブラシ、またはグラインダーを使用して、油、グリース、塗料、錆、その他の汚染物質をすべて除去します。材料の清浄度はコーナー継手溶接の品質に直接影響します。汚染物質は気孔を生じさせ、強度を低下させ、割れの原因となる可能性があります。コーナー継手溶接では、継手を形成するエッジに特に注意を払ってください。材料にミルスケールや重度の酸化がある場合は、フラップディスクや研磨ホイール付きのグラインダーを使用して、コーナー継手溶接プロセスを開始する前に清潔で明るい金属を露出させます。.
次に、コーナー継手に面取りなどのエッジ準備が必要かどうかを判断します。薄い材料(通常3 mm未満)の場合、単純な直角エッジでコーナー継手溶接には十分なことがよくあります。厚い材料の場合、片方または両方のエッジを面取りすると溝ができ、コーナー継手溶接中により深い溶け込みとより良い融合が可能になります。面取り角度は、材料の厚さと必要な溶接強度に応じて、通常片側30〜45度の範囲です。.
ステップ2:継手の合わせと位置決め
コーナー継手溶接では、合わせが重要です。2つのワークピースを、希望するコーナー角度(最も一般的には90度)を形成するように配置します。スクエアブロック、アングルアイアン、またはマグネットクランプを使用して、ピースを正しい角度でしっかりと保持します。エッジが互いにフラッシュに揃っていることを確認します。ピースがずれたり、位置がずれたりすると、結果として得られるコーナー継手溶接は不均一になり、構造的に損なわれます。適切な合わせは、コーナー継手溶接を成功させるための最も重要な要素の一つです。.
コーナー継手溶接の溶接姿勢は、ワークピースの向きによって異なります。コーナー継手溶接は、下向き姿勢(水平溶接、垂直ワークピース)、水平姿勢(水平軸に沿った溶接)、垂直姿勢(上向きまたは下向きの溶接)、または上向き姿勢で行うことができます。下向き姿勢はコーナー継手溶接で最も簡単で生産的ですが、上向きコーナー継手溶接は最も難しく、より多くのスキルと経験が必要です。
ステップ3:仮溶接.
仮溶接は、コーナー継手溶接における不可欠な予備ステップです。継手に沿って間隔をあけて小さな仮溶接を配置します。通常、端部と、長い継手の場合は長さに沿って25〜50 mmごとに配置します。これらの仮溶接は、最終的なコーナー継手溶接パス中にワークピースを所定の位置に保持し、熱膨張と収縮による動きを防ぎます。コーナー継手溶接では、仮溶接はコーナーの両側に配置できる場合は両側に、アクセスが制限されている場合は外側のコーナーのみに配置する必要があります。仮溶接がピースを保持するのに十分な強度があるが、最終的なコーナー継手溶接作業を妨げるほど大きくないことを確認します。.
ステップ4:溶接プロセスとパラメータの選択
コーナー継手溶接アプリケーションに適した溶接プロセスを選択します。MIG溶接は、その速度と使いやすさから、鋼とアルミニウムのコーナー継手溶接でよく好まれます。TIG溶接は優れた制御を提供し、薄い材料、ステンレス鋼、または清潔でスパッタのない外観を必要とするアプリケーションのコーナー継手溶接に理想的です。被覆アーク溶接は、特にガスシールドがコーナー継手溶接に実用的でない屋外や風の強い条件で、重い構造用コーナー継手溶接に適しています。.
材料の種類、厚さ、および継手構成に基づいて溶接パラメータを設定します。炭素鋼コーナー継手のMIG溶接の場合、一般的な設定には18〜22ボルト、200〜300インチ/分のワイヤ送給速度、および20〜30 CFHの75/25アルゴン/CO₂シールドガスが含まれる場合があります。コーナー継手のTIG溶接の場合、一般的なアンペア数は厚さに応じて70〜150アンペアの範囲で、15〜20 CFHの100%アルゴンシールドを使用します。正しいパラメータの選択は、高品質のコーナー継手溶接に不可欠です。.
ステップ5:コーナー溶接の実行.
コーナー継手溶接を実行する場合、外側のコーナー、内側のコーナー、またはその両方のどちらを溶接するかによって技術が異なります。.
外側コーナー溶接(外部角度での溶接)の場合:溶接ガンまたはトーチを両方のワークピースに対して45度の角度で保持し、コーナーを二等分します。プロセスに応じて、5〜15度のわずかなプッシュまたはドラッグ角度を使用します。MIGコーナー継手溶接の場合、プッシュ角度(ノズルを進行方向に向ける)により、ガスカバレッジが向上し、より平坦なビードプロファイルが得られます。溶接トーチを継手に沿って一定の速度で移動し、安定したアーク長を維持します。溶接プールを注意深く観察します。コーナーの両方の表面に均等に濡れる必要があります。コーナー継手溶接の成功は、このバランスを維持することにかかっています。
内側コーナー溶接(内部角度での溶接、コーナー継手のすみ肉溶接とも呼ばれる)の場合:トーチがコーナーを指すように配置し、両方の表面に対して45度の角度を維持します。これはT継手のすみ肉溶接に似ています。トーチ角度は垂直面と水平面に対して約45度で、進行方向にわずかに傾けます。内側コーナー継手溶接は、外側コーナー継手溶接よりも慎重な熱制御が必要になることがよくあります。.
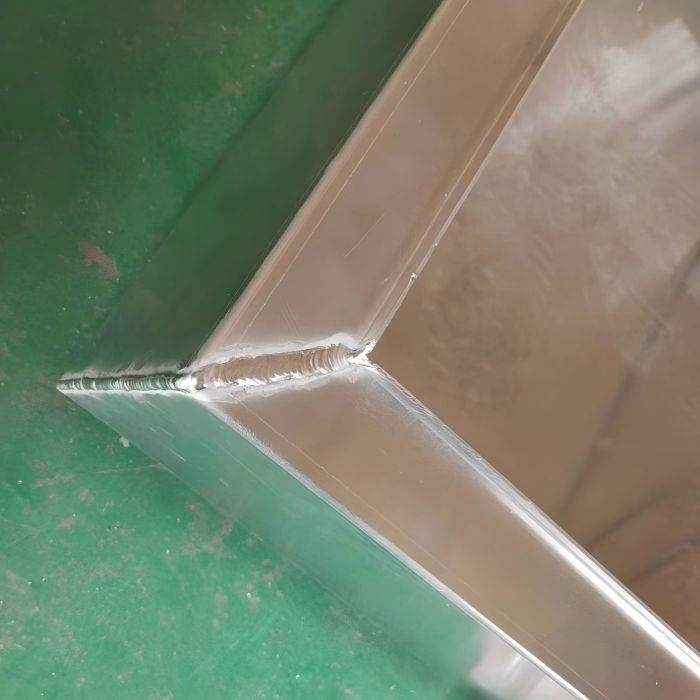
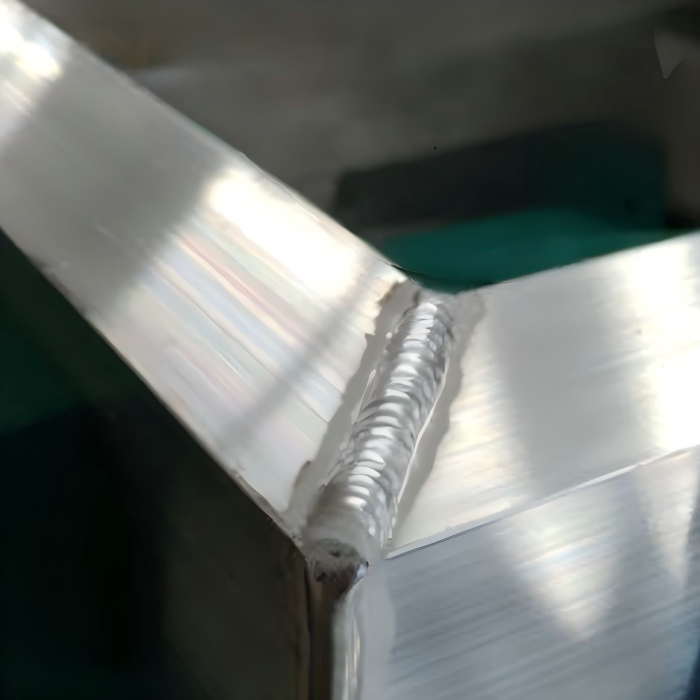
両方のタイプのコーナー継手溶接で、必要に応じてウィービング技術を使用して熱を分散し、両側で適切な融合を確保します。トーチのわずかな左右の振動は、溶接プールが両方のワークピースを均等にカバーするのに役立ちます。コーナー継手溶接を成功させる鍵は、継手全体で一貫したトーチ角度と移動速度を維持することです。
ステップ6:溶接後の検査と清掃.
コーナー継手溶接を完了した後、継手を自然に冷却させます。チッピングハンマー、ワイヤーブラシ、またはグラインダーを使用して、スパッタやスラグを除去します。コーナー継手溶接の結果を、アンダーカット、融合不足、気孔、または割れなどの欠陥がないか目視検査します。重要なアプリケーションでは、染料浸透探傷検査や磁粉探傷検査などの非破壊検査を検討して、コーナー継手溶接作業の品質を検証します。
溶接継手の3つのタイプとは?.
对接接头 材料の厚さに応じて様々な方法で準備できます:正方形突合せ(薄い部分にはエッジ準備なし)、V溝(各片に片側面取り)、U溝、または厚い部分にはダブルV溝。完全溶け込み突合せ溶接は母材と同等の強度を達成し、利用可能な最も強力な継手構成の一つとなっています。突合せ継手は隙間を避けるために正確な位置合わせとフィットアップが必要であり、ルートへのアクセスが重要であるため、コーナー継手やT継手よりも溶接が困難です。.
T継手(ティー継手)
T継手は、一方のワークピースが他方の表面に対して垂直に配置され、T字型を形成するときに発生します。これは構造用鋼構造、機械フレーム、機器製造において非常に一般的な継手タイプです。T継手は通常、垂直部材の片側または両側にすみ肉溶接を使用して溶接されます。.
T継手 ワークピースが溶接トーチに安定した棚を提供するため、フィットアップと溶接が比較的容易です。追加の強度を提供するために溶接サイズを簡単に大きくすることができ、継手は自然にすみ肉溶接に対応し、寛容で割れに強いです。T継手は荷重伝達が直接的で、大きな溶接サイズで継手を補強できるため、耐荷重用途に優れています。最大の強度を得るには、T継手を両側から溶接し、事実上二重すみ肉溶接を作り出します。.
コーナー継手
前述のように、コーナー継手は2つのワークピースが90度の角度で交わるときに形成され、 L字型. を作り出します。コーナー継手溶接は、これらの部品を接合するために使用されるプロセスです。コーナー継手は、矩形構造物、ボックス、フレーム、エンクロージャーの構築に一般的に使用されます。アクセスと厚さに応じて、コーナー継手は外側、内側、または様々なコーナー継手溶接技術を通じて両側から溶接できます。.
コーナー継手は、その清潔な外観と幾何学的な単純さで評価されています。ワークピースの平らな表面が簡単なセットアップとクランプを可能にするため、板金加工で特に人気があります。しかし、コーナー継手は変形が発生した場合にT継手よりも寛容ではありません—適切な組み立てを確実にするために90度の角度を正確に維持する必要があります。構造用途では、二重溶接コーナー継手(外側と内側の両方でのコーナー継手溶接によって達成)は、片側コーナー溶接よりも大幅に高い強度を提供します。適切なコーナー継手溶接技術は、これらの継手で望ましい強度を達成するために不可欠です。.
溶接の5つの基本プロセスとは?
コーナー継手溶接アプリケーションに適した方法を選択するには、5つの基本溶接プロセスを理解することが不可欠です。各プロセスには、異なる材料、厚さ、作業条件に適したものにする明確な特性があります。多くの溶接プロセスが存在しますが、最も基本的で広く使用されている5つは次のとおりです:SMAW(被覆アーク)、GMAW(MIG)、GTAW(TIG)、FCAW(フラックス入り)、SAW(サブマージアーク溶接)。それぞれをコーナー継手溶接に異なる結果で適用できます。.
SMAW – 被覆金属アーク溶接(被覆アーク溶接)
SMAWは最も古く、最も伝統的な溶接プロセスです。フラックスで被覆された消耗電極を使用し、それが燃焼してシールドガスとスラグを生成し、溶接部を覆います。被覆アーク溶接は非常に汎用性が高く、屋外の風の中でも機能し、汚れた材料や錆びた材料にも使用できます。コーナー継手溶接では、被覆アーク溶接は重構造用鋼、現場製作、修理作業に一般的に使用されます。このプロセスはMIGよりも遅いですが、外部シールドガスを必要としないため、遠隔地でのコーナー継手溶接に実用的な選択肢となります。.
GMAW – ガス金属アーク溶接(MIG溶接)
MIG溶接 連続供給されるソリッドワイヤ電極と外部シールドガス—通常はアルゴンと二酸化炭素の混合ガス—を使用します。このプロセスは高速で清潔で、比較的習得が容易です。MIG溶接は、高い溶着速度と優れた溶接外観のため、生産環境でのコーナー継手溶接に最も人気のある選択肢の一つです。MIGは炭素鋼、ステンレス鋼、アルミニウムに適しています。コーナー継手溶接では、MIGは良好な溶け込みと管理可能なスパッタレベルを提供し、ほとんどの製作作業に信頼性の高い選択肢となります。.
GTAW – ガスタングステンアーク溶接(TIG溶接)
TIG溶接 非消耗性のタングステン電極と別のフィラーロッドを使用し、アルゴンまたはヘリウムのシールドガスを使用します。このプロセスは、熱入力と溶接金属の配置に対する卓越した制御を提供します。TIG溶接は、溶接外観が重要となる薄い材料、ステンレス鋼、アルミニウム、チタン上のコーナー継手溶接に理想的です。このプロセスは、優れた美的品質を備えた清潔でスパッタのないコーナー継手溶接結果を生成します。しかし、TIGはMIGや被覆アーク溶接よりも遅く、より高いスキルを必要とするため、精密なコーナー継手溶接アプリケーションに最適です。.
FCAW – フラックス入りアーク溶接
FCAWはMIGに似ていますが、フラックスが充填された管状ワイヤを使用します。自己シールド型(外部ガス不要)またはガスシールド型にできます。このプロセスは高い溶着速度と優れた溶け込みを提供し、厚肉断面のコーナー継手溶接に適しています。FCAWは重機製造、建設、造船で一般的に使用されています。MIGよりも多くのスパッタと煙を生成しますが、風や表面汚染物質に対する良好な耐性を提供し、屋外のコーナー継手溶接に viable なオプションとなります。.
SAW – サブマージアーク溶接
SAWは、アークが粒状フラックスの層の下に沈められる機械化プロセスです。非常に高い溶着速度と深い溶け込みを提供し、最小限のオペレータースキルで高品質の溶接を生成します。SAWは重構造用鋼、圧力容器、長尺シーム溶接に使用されます。手動アプリケーションでのコーナー継手溶接には一般的に使用されませんが、SAWは大型タンクや構造用梁製作のコーナー継手など、厚い鋼断面の自動コーナー継手溶接に採用できます。.
コーナー継手溶接を成功させるための実践的なヒント:
コーナー継手溶接用途で成功を最大化するには、次の実践的なヒントを心に留めてください:
- 適切な固定具を使用する:コーナー継手をしっかりとクランプまたはタック溶接して、90度の角度を維持します。歪みはコーナー継手溶接で最も一般的な問題であり、適切な固定が最も効果的な対策です。.
- 入熱を制御する:長いコーナー継手では、断続溶接またはバックステップ技法を使用して、コーナー継手溶接中の過熱と歪みを防ぎます。.
- 一定の移動速度を維持する:不均一な移動速度は、コーナー継手溶接における溶け込みと溶接サイズのばらつきを生み出します。安定したペースを維持する練習をしてください。.
- 溶融池を観察する:コーナー継手溶接中は、アークではなく溶融池に注意を集中させてください。溶融池は、溶け込み、融合、および汚染の問題について教えてくれます。.
- 正しいシールドガスを使用する:鋼のMIGコーナー継手溶接には、75/25のアルゴン-CO₂混合ガスを使用します。TIGコーナー継手溶接には、100%アルゴンを使用します。.
- パス間で徹底的に清掃する:厚いコーナー継手を多層溶接する場合は、後続のパスを適用する前にスラグと酸化層を除去します。.
- 作業を検査する:コーナー継手溶接後、アンダーカット、融合不足、および適切なコーナー角度を確認します。.