Introduction :
Soudage de joint d’angle est l’une des techniques les plus essentielles et les plus largement utilisées dans la fabrication métallique et l’assemblage structurel. De la construction de cadres en acier et de la fabrication de réservoirs de stockage à la construction d’équipements industriels et de structures architecturales, cette méthode se retrouve dans d’innombrables applications dans pratiquement tous les secteurs. Malgré son apparence courante dans les ateliers et les chantiers de construction, une technique appropriée, une compréhension claire de la géométrie du joint et la connaissance de la manière dont les différents procédés affectent le résultat final sont essentielles. Une soudure mal exécutée peut compromettre l’intégrité d’une structure entière, tandis qu’un joint correctement formé offre une excellente résistance, rigidité et durabilité.
Ce guide complet couvre tout ce que vous devez savoir sur le soudage des joints d’angle—de la définition de base des joints d’angle, aux techniques étape par étape pour réaliser la soudure, en passant par les positions de départ, les comparaisons de résistance entre les types de joints, les trois principales catégories de joints soudés et les cinq procédés de soudage de base. Que vous soyez un débutant apprenant le métier, un fabricant professionnel cherchant à affiner vos compétences, ou un ingénieur concevant des structures soudées, ce guide fournit les connaissances pratiques requises pour des applications réussies.
Que sont les joints d’angle en soudage ?
Comprendre ce que sont les joints d’angle en soudage est le point de départ essentiel pour maîtriser cette technique. Un joint d’angle est formé lorsque deux pièces métalliques se rencontrent à un angle, créant une configuration en forme de L. C’est l’un des types de joints les plus courants en soudage et il est largement utilisé dans la construction de cadres, les assemblages de boîtiers, les enceintes et les applications structurelles. Dans un joint d’angle, les bords des deux pièces se rejoignent à un coin, les surfaces étant généralement perpendiculaires l’une à l’autre, ressemblant au coin d’un cadre photo ou d’une boîte rectangulaire. Le procédé utilisé pour assembler ces pièces détermine directement la performance structurelle du joint.
Les joints d’angle se distinguent des autres types de joints par leur géométrie. Contrairement à un joint bout à bout où deux pièces sont alignées bord à bord sur le même plan, ou à un joint en T où une pièce est perpendiculaire au milieu d’une autre, les joints d’angle présentent deux pièces se rencontrant à leurs bords pour former un coin extérieur. Les techniques pour cette géométrie doivent tenir compte de sa forme unique pour obtenir une fusion et une pénétration adéquates. Ces joints sont classés en plusieurs variantes selon la préparation des bords, et chaque variante affecte la manière dont le procédé doit être exécuté :
Joint d’angle fermé : Les deux bords se rencontrent carrément sans aucun espace ni biseau. Les bords se touchent à angle droit, formant un coin serré à 90 degrés. C’est la forme la plus simple et elle est couramment utilisée sur les matériaux plus minces où la pénétration complète n’est pas critique.
Joint d’angle ouvert : Un petit espace est intentionnellement laissé entre les deux bords. Cet espace permet une meilleure pénétration à la racine du joint et est souvent utilisé lors de l’assemblage de sections plus épaisses où une fusion complète est requise.
Joint d’angle semi-ouvert : Un bord est biseauté tandis que l’autre reste carré. Cette préparation offre un équilibre entre la facilité d’ajustement et la capacité de pénétration, rendant le procédé plus efficace sur les matériaux d’épaisseur moyenne.
Joint d’angle à rebord : Un ou les deux bords sont pliés vers l’extérieur pour créer un rebord, qui sert ensuite de surface de soudage. Cela est courant dans les applications de tôlerie où l’objectif est de créer des bords propres et finis.
Ce type de joint est largement utilisé car il offre une apparence propre et professionnelle et est relativement facile à ajuster par rapport à des géométries plus complexes. Cependant, il présente des défis uniques—l’accès aux deux côtés du joint peut être limité, la distribution de la chaleur peut être inégale, et le contrôle de la déformation exige une technique minutieuse. Une exécution correcte nécessite une attention à ces facteurs pour obtenir des résultats constants et de haute qualité.
Dans les applications pratiques, les joints d’angle se retrouvent dans d’innombrables produits : les cadres de machines, les coins de bacs de stockage, les bords d’enceintes électroniques, les éléments structurels de bâtiments et les châssis de véhicules. La maîtrise de cette technique est donc essentielle pour tout fabricant travaillant avec des composants structurels ou de tôlerie.
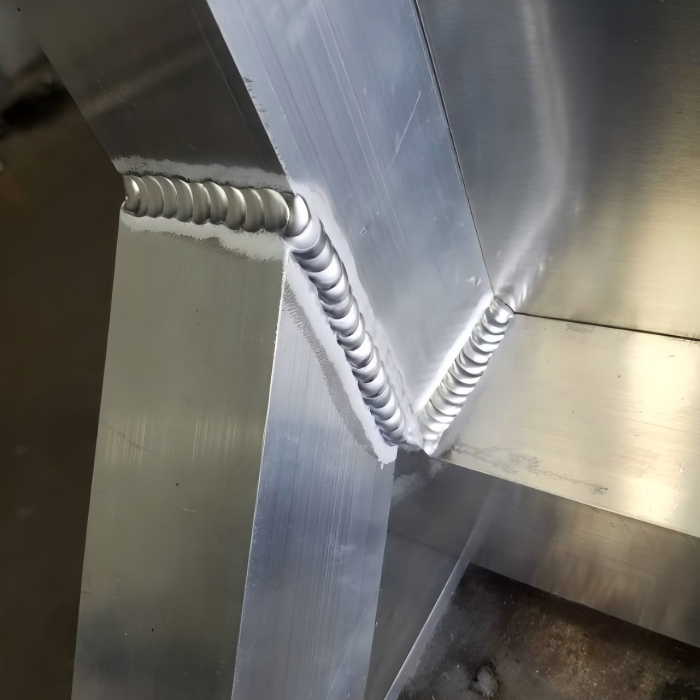
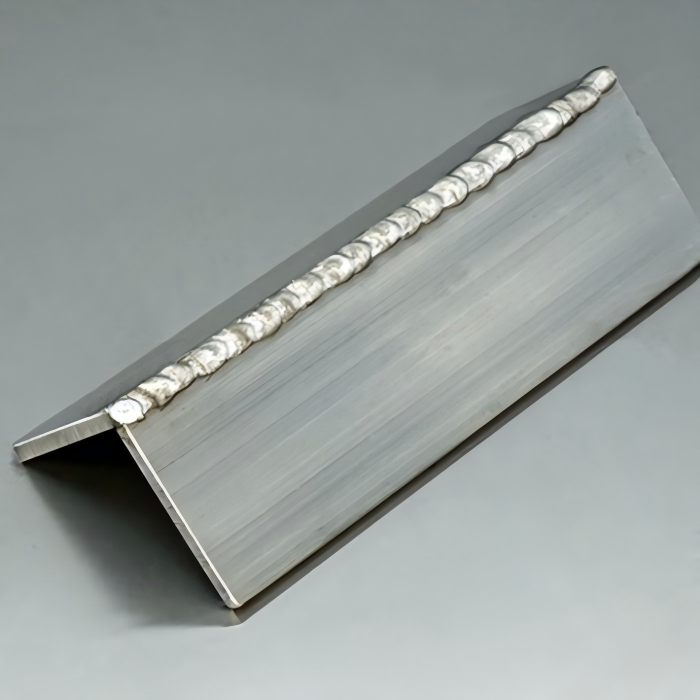
Comment réaliser une soudure d’angle :
Apprendre à réaliser correctement une soudure d’angle est une compétence qui se développe par la compréhension, la pratique et l’attention aux détails. Le soudage de joint d’angle peut être effectué avec divers procédés—MIG, TIG, à l’électrode enrobée, et même avec fil fourré—mais les techniques et principes fondamentaux restent cohérents à travers toutes les méthodes. Cette section fournit un guide complet étape par étape pour le soudage de joint d’angle qui s’applique quel que soit le procédé de soudage spécifique que vous utilisez.
Étape 1 : Préparation du joint
Une préparation adéquate est la base d’un soudage de joint d’angle réussi. Commencez par nettoyer soigneusement les surfaces à souder. Retirez toute l’huile, la graisse, la peinture, la rouille et autres contaminants à l’aide d’un dégraissant, d’une brosse métallique ou d’une meuleuse. La propreté du matériau affecte directement la qualité du soudage de joint d’angle—les contaminants créent de la porosité, réduisent la résistance et peuvent entraîner des fissures. Pour le soudage de joint d’angle, portez une attention particulière aux bords qui formeront le joint. Si le matériau présente de la calamine ou une oxydation importante, utilisez une meuleuse avec un disque à lamelles ou une meule abrasive pour exposer un métal propre et brillant avant de commencer votre processus de soudage de joint d’angle.
Ensuite, déterminez si le joint d’angle nécessite une préparation des bords telle qu’un biseautage. Pour les matériaux minces (généralement moins de 3 mm), un bord carré simple est souvent suffisant pour le soudage de joint d’angle. Pour les matériaux plus épais, le biseautage d’un ou des deux bords crée une rainure qui permet une pénétration plus profonde et une meilleure fusion lors du soudage de joint d’angle. L’angle de biseau varie généralement de 30 à 45 degrés par côté, selon l’épaisseur du matériau et la résistance de soudure requise.
Étape 2 : Ajustement et positionnement du joint
L'ajustage est essentiel dans le soudage d'angle en coin. Positionnez les deux pièces de manière à former l'angle de coin souhaité—le plus souvent 90 degrés. Utilisez des équerres, des cornières ou des pinces magnétiques pour maintenir les pièces solidement au bon angle. Assurez-vous que les bords sont alignés au ras les uns des autres. Si les pièces sont décalées ou mal alignées, le soudage d'angle en coin qui en résultera sera irrégulier et structurellement compromis. Un ajustage correct est l'un des facteurs les plus importants pour réussir le soudage d'angle en coin.
La position de soudage pour le soudage d'angle en coin dépend de l'orientation de la pièce. Le soudage d'angle en coin peut être effectué en position à plat (soudage horizontal, pièces verticales), en position horizontale (soudage le long d'un axe horizontal), en position verticale (soudage vers le haut ou vers le bas), ou en position au-dessus de la tête. La position à plat est la plus facile et la plus productive pour le soudage d'angle en coin, tandis que le soudage d'angle en coin au-dessus de la tête est le plus difficile et nécessite plus de compétence et d'expérience.
Étape 3 : Soudage par points
Le soudage par points est une étape préliminaire essentielle dans le soudage d'angle en coin. Placez de petits points de soudure à intervalles le long du joint—généralement aux extrémités et tous les 25 à 50 mm sur la longueur pour les joints plus longs. Ces points de soudure maintiennent les pièces en position pendant la passe finale de soudage d'angle en coin et empêchent tout mouvement causé par la dilatation et la contraction thermiques. Pour le soudage d'angle en coin, les points de soudure doivent être placés des deux côtés du coin si accessible, ou uniquement sur le coin extérieur si l'accès est limité. Assurez-vous que les points de soudure sont suffisamment solides pour maintenir les pièces mais pas si grands qu'ils interfèrent avec l'opération finale de soudage d'angle en coin.
Étape 4 : Sélection du procédé et des paramètres de soudage
Choisissez le procédé de soudage approprié pour votre application de soudage d'angle en coin. Le soudage MIG est souvent préféré pour le soudage d'angle en coin de l'acier et de l'aluminium en raison de sa rapidité et de sa facilité d'utilisation. Le soudage TIG offre un contrôle supérieur et est idéal pour le soudage d'angle en coin de matériaux minces, d'acier inoxydable ou d'applications nécessitant une apparence propre et sans projections. Le soudage à l'arc avec électrode enrobée convient au soudage d'angle en coin structurel lourd, en particulier dans des conditions extérieures ou venteuses où le gaz de protection est impraticable pour le soudage d'angle en coin.
Réglez vos paramètres de soudage en fonction du type de matériau, de l'épaisseur et de la configuration du joint. Pour le soudage MIG de joints d'angle en coin en acier au carbone, les réglages typiques peuvent inclure 18-22 volts, une vitesse de dévidage du fil de 200-300 pouces par minute, et un gaz de protection argon/CO₂ 75/25 à 20-30 CFH. Pour le soudage TIG de joints d'angle en coin, l'ampérage typique peut varier de 70 à 150 ampères selon l'épaisseur, avec une protection à 100% d'argon à 15-20 CFH. Une sélection correcte des paramètres est essentielle pour un soudage d'angle en coin de qualité.
Étape 5 : Réalisation de la soudure d'angle
Lors du soudage d'angle en coin, la technique varie selon que vous soudez depuis le coin extérieur, le coin intérieur, ou les deux.
Pour une soudure d'angle extérieure (soudage sur l'angle externe) : Tenez le pistolet ou la torche à un angle de 45 degrés par rapport aux deux pièces, en bissectant le coin. Utilisez un léger angle de poussée ou de traînée de 5 à 15 degrés selon le procédé. Pour le soudage d'angle en coin MIG, un angle de poussée (pointant la buse dans la direction du déplacement) offre une meilleure couverture de gaz et un profil de cordon plus plat. Déplacez la torche de soudage le long du joint à une vitesse constante, en maintenant une longueur d'arc stable. Surveillez attentivement le bain de fusion—il doit mouiller uniformément sur les deux surfaces du coin. Un soudage d'angle en coin réussi repose sur le maintien de cet équilibre.
Pour une soudure d'angle intérieure (soudage sur l'angle interne, également connue sous le nom de soudure d'angle sur un joint en coin) : Positionnez la torche de manière à ce qu'elle pointe dans le coin, en maintenant un angle de 45 degrés par rapport aux deux surfaces. Cela est similaire au soudage d'une soudure d'angle sur un joint en T. L'angle de la torche doit être d'environ 45 degrés par rapport aux surfaces verticale et horizontale, avec une légère inclinaison dans la direction du déplacement. Le soudage d'angle en coin intérieur nécessite souvent un contrôle de chaleur plus minutieux que le soudage d'angle en coin extérieur.
Pour les deux types de soudage d'angle en coin, utilisez une technique de tissage si nécessaire pour répartir la chaleur et assurer une fusion correcte des deux côtés. Une légère oscillation latérale de la torche peut aider le bain de fusion à couvrir les deux pièces uniformément. La clé d'un soudage d'angle en coin réussi est de maintenir un angle de torche et une vitesse de déplacement constants tout au long du joint.
Étape 6 : Inspection et nettoyage après soudage
Après avoir terminé le soudage d'angle en coin, laissez le joint refroidir naturellement. Retirez toute projection ou laitier à l'aide d'un marteau à piquer, d'une brosse métallique ou d'une meuleuse. Inspectez visuellement le résultat du soudage d'angle en coin pour détecter des défauts tels que des caniveaux, un manque de fusion, de la porosité ou des fissures. Pour les applications critiques, envisagez des essais non destructifs tels que l'inspection par ressuage ou l'inspection par particules magnétiques pour vérifier la qualité de votre travail de soudage d'angle en coin.
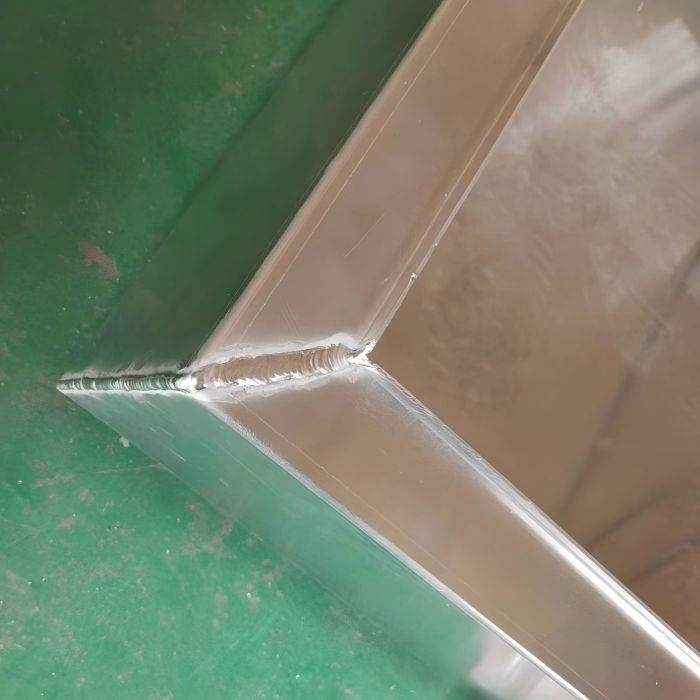
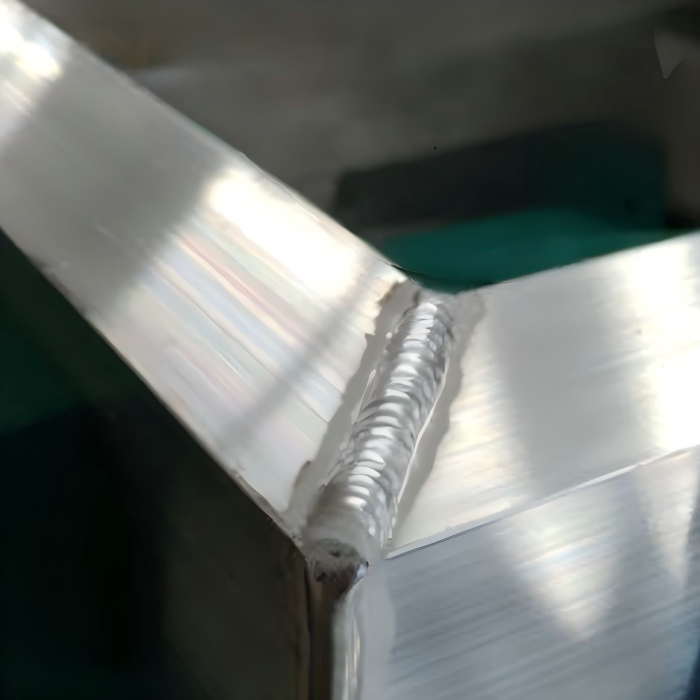
Quels sont les trois types de joints soudés ?
Comprendre les trois principaux types de joints soudés est fondamental pour toute personne travaillant dans la fabrication. Bien que l'American Welding Society (AWS) reconnaisse cinq types de joints de base, les trois plus couramment rencontrés dans le soudage quotidien sont : les joints bout à bout, les joints en T et les joints en coin. Cette section se concentre sur ces trois types, le soudage d'angle en coin étant une partie centrale de la discussion. Les deux autres types de joints—les joints à recouvrement et les joints sur chant—sont traités comme informations supplémentaires dans la section suivante.
Joint bout à bout
Un joint bout à bout est formé lorsque deux pièces sont placées bord à bord sur le même plan. C'est le type de joint le plus simple et il est couramment utilisé pour assembler des plaques, des tôles et des tuyaux bout à bout. Le principal avantage du joint bout à bout est qu'il crée une surface continue sans matériau qui se chevauche, ce qui le rend idéal pour les applications où une surface lisse et affleurante est requise, comme dans le soudage de tuyaux, l'assemblage de tôles et les connexions structurelles.
Joints bout à bout peuvent être préparées de différentes manières selon l'épaisseur du matériau : à angle droit (sans préparation des bords, pour les sections minces), en V (biseau simple sur chaque pièce), en U, ou en double V pour les sections plus épaisses. Les soudures d'angle à pleine pénétration atteignent une résistance égale au matériau de base, ce qui en fait l'une des configurations de joint les plus résistantes disponibles. Les joints bout à bout nécessitent un alignement et un ajustement précis pour éviter les espaces, et ils sont plus difficiles à souder que les joints d'angle ou les joints en T, car l'accès à la racine est critique.
Joint en T (Tee Joint)
Un joint en T se produit lorsqu'une pièce est positionnée perpendiculairement à la surface d'une autre, formant une forme en T. C'est un type de joint très courant dans la construction en acier de structure, les châssis de machines et la fabrication d'équipements. Les joints en T sont généralement soudés à l'aide de soudures d'angle sur un ou deux côtés de l'élément vertical.
Les joints en T sont relativement faciles à ajuster et à souder car la pièce fournit une surface stable pour le chalumeau de soudage. La taille de la soudure peut être facilement augmentée pour fournir une résistance supplémentaire, et le joint s'adapte naturellement aux soudures d'angle, qui sont tolérantes et résistantes aux fissures. Les joints en T sont excellents pour les applications portantes car le transfert de charge est simple et le joint peut être renforcé avec de grandes tailles de soudure. Pour une résistance maximale, les joints en T sont soudés des deux côtés, créant ce qui est effectivement une double soudure d'angle.
Joint d'angle
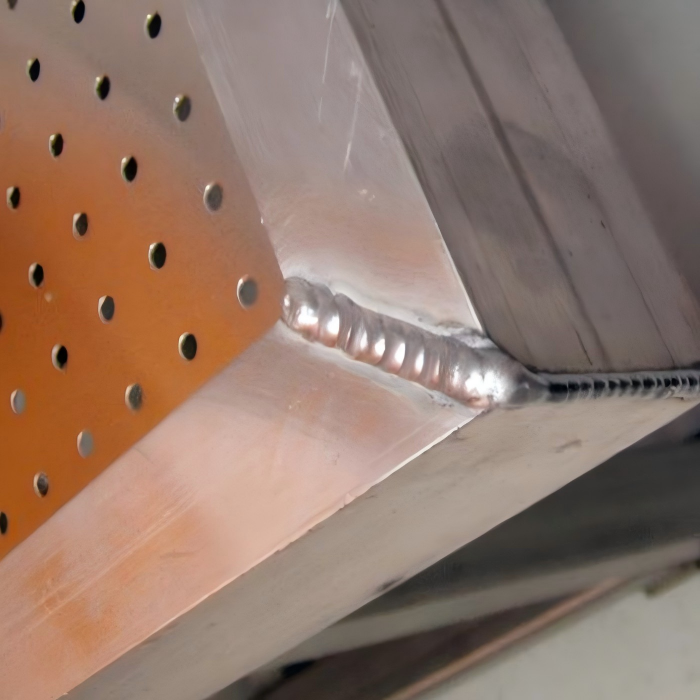
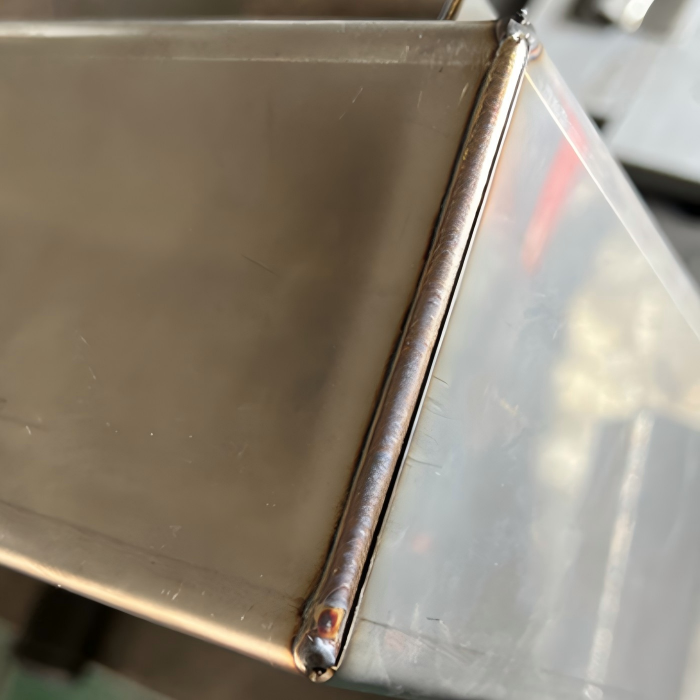
Comme discuté précédemment, un joint d'angle est formé lorsque deux pièces se rencontrent à un angle de 90 degrés, créant une forme en L. La soudure de joint d'angle est le processus utilisé pour assembler ces pièces. Les joints d'angle sont couramment utilisés pour construire des structures rectangulaires, des boîtes, des cadres et des enceintes. Selon l'accès et l'épaisseur, les joints d'angle peuvent être soudés de l'extérieur, de l'intérieur ou des deux côtés grâce à diverses techniques de soudure de joint d'angle.
Les joints d'angle sont appréciés pour leur apparence propre et leur simplicité géométrique. Ils sont particulièrement populaires dans la fabrication de tôles car les surfaces planes des pièces permettent une installation et un serrage faciles. Cependant, les joints d'angle sont moins tolérants que les joints en T en cas de distorsion — l'angle de 90 degrés doit être maintenu avec précision pour garantir un assemblage correct. Pour les applications structurelles, les joints d'angle doublement soudés (obtenus par soudure de joint d'angle sur les côtés extérieur et intérieur) offrent une résistance nettement supérieure aux soudures d'angle simples. Une technique de soudure de joint d'angle appropriée est essentielle pour atteindre la résistance souhaitée dans ces joints.
Quels sont les 5 processus de base du soudage ?
Comprendre les cinq processus de base du soudage est essentiel pour choisir la bonne méthode pour votre application de soudure de joint d'angle. Chaque processus a des caractéristiques distinctes qui le rendent adapté à différents matériaux, épaisseurs et conditions de travail. Bien qu'il existe de nombreux processus de soudage, les cinq plus fondamentaux et largement utilisés sont : SMAW (bâton), GMAW (MIG), GTAW (TIG), FCAW (fil fourré) et SAW (soudage à l'arc submergé). Chacun peut être appliqué à la soudure de joint d'angle avec des résultats différents.
SMAW – Soudage à l'arc avec électrode enrobée (soudage à la baguette)
Le SMAW est le processus de soudage le plus ancien et le plus traditionnel. Il utilise une électrode consommable enrobée de flux, qui brûle pour produire un gaz de protection et un laitier recouvrant la soudure. Le soudage à la baguette est très polyvalent, fonctionne à l'extérieur par vent, et peut être utilisé sur des matériaux sales ou rouillés. Pour la soudure de joint d'angle, le soudage à la baguette est couramment utilisé pour l'acier de structure lourd, la fabrication sur site et les travaux de réparation. Le processus est plus lent que le MIG mais ne nécessite pas de gaz de protection externe, ce qui en fait un choix pratique pour la soudure de joint d'angle dans des endroits éloignés.
GMAW – Soudage à l'arc sous gaz métallique (soudage MIG)
Soudage MIG utilise un fil électrode solide alimenté en continu et un gaz de protection externe — généralement un mélange d'argon et de dioxyde de carbone. Ce processus est rapide, propre et relativement facile à apprendre. Le soudage MIG est l'un des choix les plus populaires pour la soudure de joint d'angle dans les environnements de production en raison de ses taux de dépôt élevés et de son excellente apparence de soudure. Le MIG fonctionne bien sur l'acier au carbone, l'acier inoxydable et l'aluminium. Pour la soudure de joint d'angle, le MIG offre une bonne pénétration et des niveaux de projections gérables, ce qui en fait un choix fiable pour la plupart des travaux de fabrication.
GTAW – Soudage à l'arc au tungstène sous gaz (soudage TIG)
Soudure TIG utilise une électrode en tungstène non consommable et une baguette d'apport séparée, avec un gaz de protection à l'argon ou à l'hélium. Ce processus offre un contrôle exceptionnel de l'apport de chaleur et du placement du métal de soudure. Le soudage TIG est idéal pour la soudure de joint d'angle sur des matériaux minces, l'acier inoxydable, l'aluminium et le titane où l'apparence de la soudure est critique. Le processus produit des résultats de soudure de joint d'angle propres et sans projections avec une excellente qualité esthétique. Cependant, le TIG est plus lent et nécessite plus de compétence que le MIG ou le soudage à la baguette, ce qui le rend mieux adapté aux applications de soudure de joint d'angle de précision.
FCAW – Soudage à l'arc avec fil fourré
Le FCAW est similaire au MIG mais utilise un fil tubulaire rempli de flux. Il peut être auto-protégé (sans gaz externe requis) ou protégé par gaz. Ce processus offre des taux de dépôt élevés et une excellente pénétration, ce qui le rend adapté à la soudure de joint d'angle de sections épaisses. Le FCAW est couramment utilisé dans la fabrication d'équipements lourds, la construction et la construction navale. Bien qu'il produise plus de projections et de fumée que le MIG, il offre une bonne tolérance au vent et aux contaminants de surface, ce qui en fait une option viable pour la soudure de joint d'angle en extérieur.
SAW – Soudage à l'arc submergé
Le SAW est un processus mécanisé où l'arc est submergé sous une couche de flux granulaire. Il offre des taux de dépôt exceptionnellement élevés et une pénétration profonde, produisant des soudures de haute qualité avec un minimum de compétence de l'opérateur. Le SAW est utilisé pour l'acier de structure lourd, les récipients sous pression et le soudage de longs cordons. Bien qu'il ne soit pas couramment utilisé pour la soudure de joint d'angle dans les applications manuelles, le SAW peut être employé dans la soudure de joint d'angle automatisée de sections d'acier épaisses, comme les joints d'angle dans la fabrication de grands réservoirs ou de poutres structurelles.
Conseils pratiques pour réussir le soudage de joint d'angle :
Pour maximiser la réussite dans les applications de soudage de joint d'angle, gardez ces conseils pratiques à l'esprit :
- Utilisez un montage approprié: Serrez ou soudez par points vos joints d'angle de manière sécurisée pour maintenir l'angle de 90 degrés. La déformation est le problème le plus courant dans le soudage de joint d'angle, et un bon montage est la contre-mesure la plus efficace.
- Contrôlez l'apport de chaleur: Utilisez le soudage intermittent ou des techniques de soudage en retrait sur les longs joints d'angle pour éviter la surchauffe et la déformation lors du soudage de joint d'angle.
- Maintenez une vitesse de déplacement constante: Une vitesse de déplacement inégale crée des variations de pénétration et de taille de soudure dans le soudage de joint d'angle. Entraînez-vous à maintenir un rythme régulier.
- Surveillez le bain de fusion: Concentrez votre attention sur le bain de fusion, pas sur l'arc, lors du soudage de joint d'angle. Le bain de fusion vous renseigne sur la pénétration, la fusion et les problèmes de contamination.
- Utilisez le gaz de protection correct: Pour le soudage MIG de joint d'angle sur acier, utilisez un mélange 75/25 argon-CO₂. Pour le soudage TIG de joint d'angle, utilisez 100% d'argon.
- Nettoyez soigneusement entre les passes: Si vous soudez un joint d'angle épais en plusieurs passes, retirez les scories et les couches d'oxyde avant d'appliquer les passes suivantes.
- Inspectez votre travail: Vérifiez les contre-dépouilles, le manque de fusion et l'angle correct du coin après le soudage de joint d'angle.