Introdução:
Soldagem de junta de canto é uma das técnicas mais essenciais e amplamente utilizadas na fabricação de metais e na montagem estrutural. Desde a construção de estruturas de aço e a fabricação de tanques de armazenamento até a construção de equipamentos industriais e estruturas arquitetônicas, este método é encontrado em inúmeras aplicações em praticamente todos os setores. Apesar de sua aparência comum em oficinas e canteiros de obras, a técnica adequada, uma compreensão clara da geometria da junta e o conhecimento de como diferentes processos afetam o resultado final são fundamentais. Uma solda mal executada pode comprometer a integridade de uma estrutura inteira, enquanto uma junta bem formada proporciona excelente resistência, rigidez e durabilidade.
Este guia abrangente cobre tudo o que você precisa saber sobre soldagem de juntas de canto—desde a definição básica de juntas de canto, técnicas passo a passo para realizar a solda, posições iniciais, comparações de resistência entre tipos de juntas, as três principais categorias de juntas soldadas e os cinco processos básicos de soldagem. Seja você um iniciante aprendendo o ofício, um fabricante profissional buscando refinar suas habilidades ou um engenheiro projetando estruturas soldadas, este guia fornece o conhecimento prático necessário para aplicações bem-sucedidas.
O que são juntas de canto na soldagem?
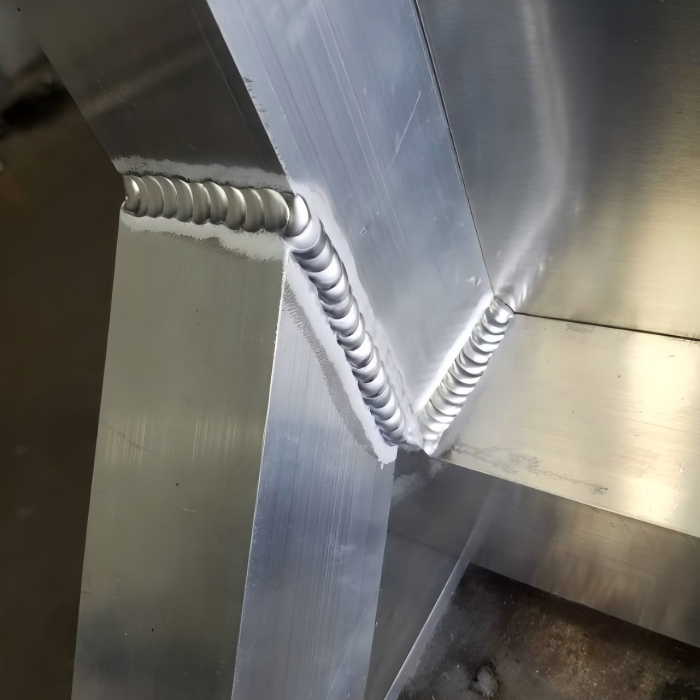
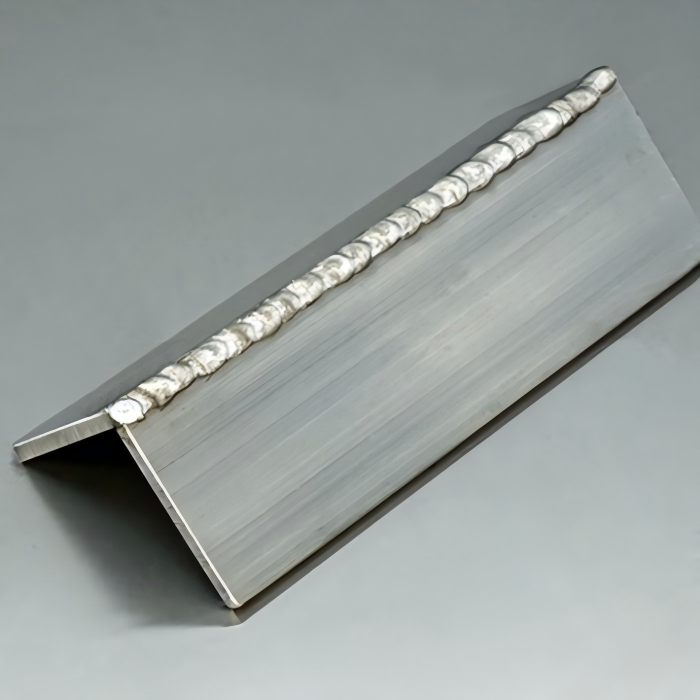
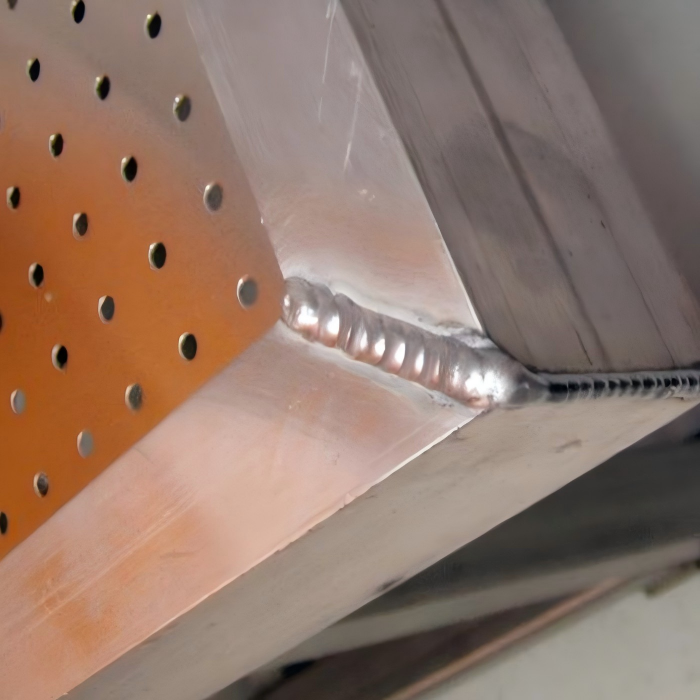
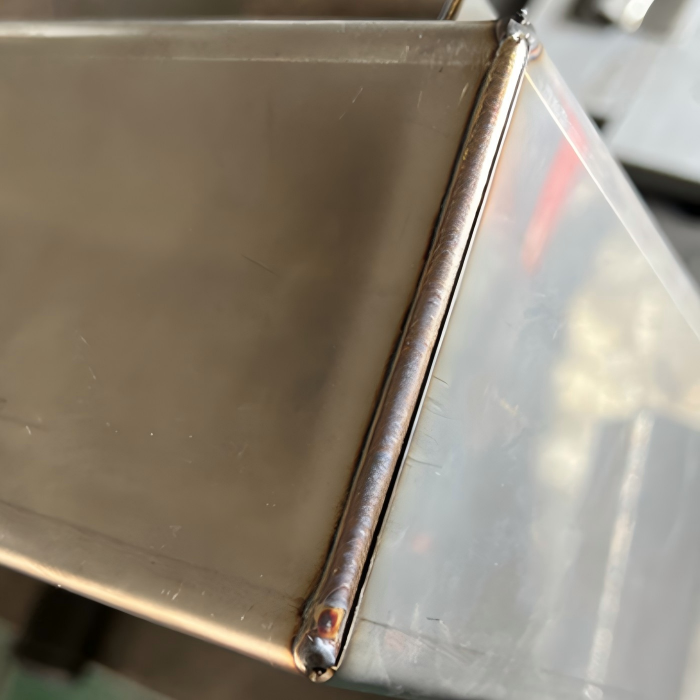
Entender o que são juntas de canto na soldagem é o ponto de partida essencial para dominar esta técnica. Uma junta de canto é formada quando duas peças de metal se encontram em um ângulo, criando uma configuração em forma de L. Este é um dos tipos de junta mais comuns na soldagem e é amplamente utilizado na construção de estruturas, montagens de caixas, invólucros e aplicações estruturais. Em uma junta de canto, as bordas das duas peças se unem em um canto, com as superfícies tipicamente perpendiculares entre si, assemelhando-se ao canto de uma moldura de quadro ou de uma caixa retangular. O processo usado para unir essas peças determina diretamente o desempenho estrutural da junta.
As juntas de canto são distintas de outros tipos de junta por causa de sua geometria. Diferentemente de uma junta de topo, onde duas peças são alinhadas borda a borda no mesmo plano, ou de uma junta em T, onde uma peça fica perpendicular ao meio de outra, as juntas de canto apresentam duas peças que se encontram em suas bordas para formar um canto externo. As técnicas para esta geometria devem levar em conta sua forma única para alcançar fusão e penetração adequadas. Essas juntas são classificadas em várias variações com base em como as bordas são preparadas, e cada variação afeta como o processo deve ser executado:
Junta de canto fechada: Ambas as bordas se encontram em esquadria, sem qualquer folga ou bisel. As bordas se encostam em um ângulo reto, formando um canto apertado de 90 graus. Esta é a forma mais simples e é comumente usada em materiais mais finos onde a penetração total não é crítica.
Junta de canto aberta: Uma pequena folga é intencionalmente deixada entre as duas bordas. Essa folga permite melhor penetração na raiz da junta e é frequentemente usada ao unir seções mais espessas onde é necessária fusão completa.
Junta de canto semiaberta: Uma borda é biselada enquanto a outra permanece em esquadria. Essa preparação proporciona um equilíbrio entre facilidade de ajuste e capacidade de penetração, tornando o processo mais eficaz em materiais de espessura média.
Junta de canto com flange: Uma ou ambas as bordas são dobradas para fora para criar um flange, que então serve como superfície de soldagem. Isso é comum em aplicações de chapa metálica onde o objetivo é criar bordas limpas e acabadas.
Este tipo de junta é amplamente utilizado porque proporciona uma aparência limpa e profissional e é relativamente fácil de ajustar em comparação com geometrias mais complexas. No entanto, apresenta desafios únicos—o acesso a ambos os lados da junta pode ser limitado, a distribuição de calor pode ser desigual e o controle de distorção exige técnica cuidadosa. A execução adequada exige atenção a esses fatores para alcançar resultados consistentes e de alta qualidade.
Em aplicações práticas, as juntas de canto são encontradas em inúmeros produtos: as estruturas de máquinas, os cantos de recipientes de armazenamento, as bordas de invólucros eletrônicos, os membros estruturais de edifícios e os chassis de veículos. O domínio desta técnica é, portanto, essencial para qualquer fabricante que trabalhe com componentes estruturais ou de chapa metálica.
Como fazer uma solda de canto:
Aprender a fazer uma solda de canto corretamente é uma habilidade que se desenvolve através de compreensão, prática e atenção aos detalhes. A soldagem de junta de canto pode ser realizada usando vários processos—MIG, TIG, Eletrodo Revestido e até mesmo Arame Tubular—mas as técnicas e princípios fundamentais permanecem consistentes em todos os métodos. Esta seção fornece um guia passo a passo abrangente para soldagem de junta de canto que se aplica independentemente do processo de soldagem específico que você está usando.
Passo 1: Preparação da Junta
A preparação adequada é a base para uma soldagem de junta de canto bem-sucedida. Comece limpando completamente as superfícies a serem soldadas. Remova todo óleo, graxa, tinta, ferrugem e outros contaminantes usando um desengraxante, escova de aço ou esmerilhadeira. A limpeza do material impacta diretamente a qualidade da soldagem de junta de canto—contaminantes criam porosidade, reduzem a resistência e podem levar a trincas. Para soldagem de junta de canto, preste atenção especial às bordas que formarão a junta. Se o material tiver carepa de laminação ou oxidação pesada, use uma esmerilhadeira com disco de flap ou disco abrasivo para expor metal limpo e brilhante antes de iniciar seu processo de soldagem de junta de canto.
Em seguida, determine se a junta de canto requer preparação de borda, como biselamento. Para materiais finos (tipicamente abaixo de 3 mm), uma borda em esquadria simples é frequentemente suficiente para soldagem de junta de canto. Para materiais mais espessos, biselar uma ou ambas as bordas cria um sulco que permite penetração mais profunda e melhor fusão durante a soldagem de junta de canto. O ângulo do bisel geralmente varia de 30 a 45 graus por lado, dependendo da espessura do material e da resistência de solda necessária.
Passo 2: Ajuste e Posicionamento da Junta
O ajuste é crítico na soldagem de junta de canto. Posicione as duas peças de trabalho de modo que formem o ângulo de canto desejado—mais comumente 90 graus. Use blocos de esquadro, cantoneiras de ferro ou grampos magnéticos para segurar as peças firmemente no ângulo correto. Certifique-se de que as bordas estejam alinhadas rentes umas às outras. Se as peças estiverem deslocadas ou desalinhadas, a soldagem de junta de canto resultante será irregular e estruturalmente comprometida. O ajuste adequado é um dos fatores mais importantes para uma soldagem de junta de canto bem-sucedida.
A posição de soldagem para soldagem de junta de canto depende da orientação da peça de trabalho. A soldagem de junta de canto pode ser realizada na posição plana (soldagem horizontal, peças verticais), posição horizontal (soldagem ao longo de um eixo horizontal), posição vertical (soldagem para cima ou para baixo) ou posição sobre cabeça. A posição plana é a mais fácil e produtiva para soldagem de junta de canto, enquanto a soldagem de junta de canto sobre cabeça é a mais desafiadora e requer mais habilidade e experiência.
Etapa 3: Soldagem de Alinhavo (Tack Welding)
A soldagem de alinhavo é uma etapa preliminar essencial na soldagem de junta de canto. Coloque pequenos cordões de alinhavo em intervalos ao longo da junta—tipicamente nas extremidades e a cada 25 a 50 mm ao longo do comprimento para juntas mais longas. Esses cordões de alinhavo seguram as peças de trabalho na posição durante o passe final de soldagem de junta de canto e evitam movimento causado pela expansão e contração térmica. Para soldagem de junta de canto, os cordões de alinhavo devem ser colocados em ambos os lados do canto, se acessíveis, ou apenas no canto externo se o acesso for limitado. Certifique-se de que os cordões de alinhavo sejam suficientemente fortes para segurar as peças, mas não tão grandes que interfiram na operação final de soldagem de junta de canto.
Etapa 4: Seleção do Processo e Parâmetros de Soldagem
Escolha o processo de soldagem apropriado para sua aplicação de soldagem de junta de canto. A soldagem MIG é frequentemente preferida para soldagem de junta de canto de aço e alumínio devido à sua velocidade e facilidade de uso. A soldagem TIG fornece controle superior e é ideal para soldagem de junta de canto de materiais finos, aço inoxidável ou aplicações que exigem uma aparência limpa e sem respingos. A soldagem com eletrodo revestido é adequada para soldagem de junta de canto estrutural pesada, particularmente em condições externas ou ventosas onde a proteção gasosa é impraticável para soldagem de junta de canto.
Defina seus parâmetros de soldagem com base no tipo de material, espessura e configuração da junta. Para soldagem MIG de juntas de canto em aço carbono, as configurações típicas podem incluir 18-22 volts, velocidade de alimentação do arame de 200-300 polegadas por minuto e gás de proteção 75/25 argônio/CO₂ a 20-30 CFH. Para soldagem TIG de juntas de canto, a amperagem típica pode variar de 70 a 150 amps dependendo da espessura, com proteção de 100% argônio a 15-20 CFH. A seleção correta dos parâmetros é essencial para uma soldagem de junta de canto de qualidade.
Etapa 5: Executando a Solda de Canto
Ao realizar a soldagem de junta de canto, a técnica varia dependendo se você está soldando pelo canto externo, pelo canto interno ou por ambos.
Para uma solda de canto externo (soldagem no ângulo externo): Segure a pistola de soldagem ou tocha em um ângulo de 45 graus em relação a ambas as peças de trabalho, bissectando o canto. Use um leve ângulo de empurrar ou puxar de 5 a 15 graus, dependendo do processo. Para soldagem de junta de canto MIG, um ângulo de empurrar (apontando o bico na direção do avanço) fornece melhor cobertura de gás e um perfil de cordão mais achatado. Mova a tocha de soldagem ao longo da junta a uma velocidade consistente, mantendo um comprimento de arco estável. Observe o pool de solda de perto—ele deve molhar uniformemente em ambas as superfícies do canto. A soldagem de junta de canto bem-sucedida depende de manter esse equilíbrio.
Para uma solda de canto interno (soldagem no ângulo interno, também conhecida como solda de filete em uma junta de canto): Posicione a tocha de modo que aponte para o canto, mantendo um ângulo de 45 graus em relação a ambas as superfícies. Isso é semelhante a soldar uma solda de filete em junta T. O ângulo da tocha deve ser de aproximadamente 45 graus em relação às superfícies vertical e horizontal, com uma leve inclinação na direção do avanço. A soldagem de junta de canto interna frequentemente requer controle de calor mais cuidadoso do que a soldagem de junta de canto externa.
Para ambos os tipos de soldagem de junta de canto, use uma técnica de tecelagem, se necessário, para distribuir o calor e garantir fusão adequada em ambos os lados. Uma leve oscilação lateral da tocha pode ajudar o pool de solda a cobrir ambas as peças de trabalho uniformemente. A chave para uma soldagem de junta de canto bem-sucedida é manter ângulo de tocha e velocidade de avanço consistentes ao longo de toda a junta.
Etapa 6: Inspeção Pós-Soldagem e Limpeza
Após concluir a soldagem de junta de canto, permita que a junta esfrie naturalmente. Remova qualquer respingo ou escória usando um martelo de picar, escova de aço ou esmerilhadeira. Inspecione visualmente o resultado da soldagem de junta de canto em busca de defeitos como mordedura, falta de fusão, porosidade ou trincas. Para aplicações críticas, considere testes não destrutivos, como inspeção por líquido penetrante ou inspeção por partículas magnéticas, para verificar a qualidade do seu trabalho de soldagem de junta de canto.
Quais São os Três Tipos de Juntas Soldadas?
Compreender os três tipos principais de juntas soldadas é fundamental para qualquer pessoa que trabalhe com fabricação. Embora a American Welding Society (AWS) reconheça cinco tipos básicos de juntas, os três mais comumente encontrados na soldagem do dia a dia são: Juntas de Topo, Juntas T e Juntas de Canto. Esta seção foca nesses três, com a soldagem de junta de canto sendo uma parte central da discussão. Os dois tipos restantes de juntas—juntas sobrepostas e juntas de borda—são abordados como informações suplementares na próxima seção.
Junta de Topo
Uma junta de topo é formada quando duas peças de trabalho são colocadas borda a borda no mesmo plano. Este é o tipo de junta mais simples e é comumente usado para unir chapas, folhas e tubos ponta a ponta. A principal vantagem da junta de topo é que ela cria uma superfície contínua sem material sobreposto, tornando-a ideal para aplicações onde uma superfície lisa e nivelada é necessária, como em soldagem de tubos, união de chapas metálicas e conexões estruturais.
Juntas de topo podem ser preparadas de várias formas, dependendo da espessura do material: topo a topo quadrado (sem preparação de borda, para seções finas), chanfro em V (bisel único em cada peça), chanfro em U ou chanfro em V duplo para seções mais espessas. Soldas de topo com penetração total alcançam resistência igual à do material base, tornando-as uma das configurações de junta mais fortes disponíveis. Juntas de topo exigem alinhamento e ajuste precisos para evitar lacunas, e são mais desafiadoras de soldar do que juntas de canto ou juntas em T, porque o acesso à raiz é crítico.
Junta em T (Junta em Te)
Uma junta em T ocorre quando uma peça de trabalho é posicionada perpendicularmente à superfície de outra, formando um formato de T. Este é um tipo de junta muito comum na construção de estruturas de aço, estruturas de máquinas e fabricação de equipamentos. Juntas em T são tipicamente soldadas usando soldas de filete em um ou ambos os lados do membro vertical.
Juntas em T são relativamente fáceis de ajustar e soldar porque a peça de trabalho fornece uma prateleira estável para o maçarico de soldagem. O tamanho da solda pode ser facilmente aumentado para fornecer resistência adicional, e a junta naturalmente acomoda soldas de filete, que são tolerantes e resistentes a trincas. Juntas em T são excelentes para aplicações de suporte de carga porque a transferência de carga é direta e a junta pode ser reforçada com grandes tamanhos de solda. Para máxima resistência, juntas em T são soldadas em ambos os lados, criando efetivamente uma solda de filete duplo.
Junta de Canto
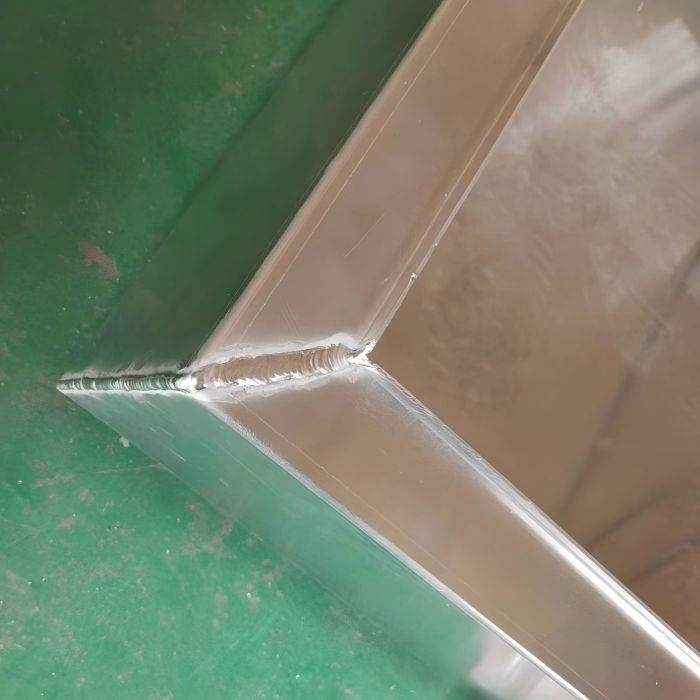
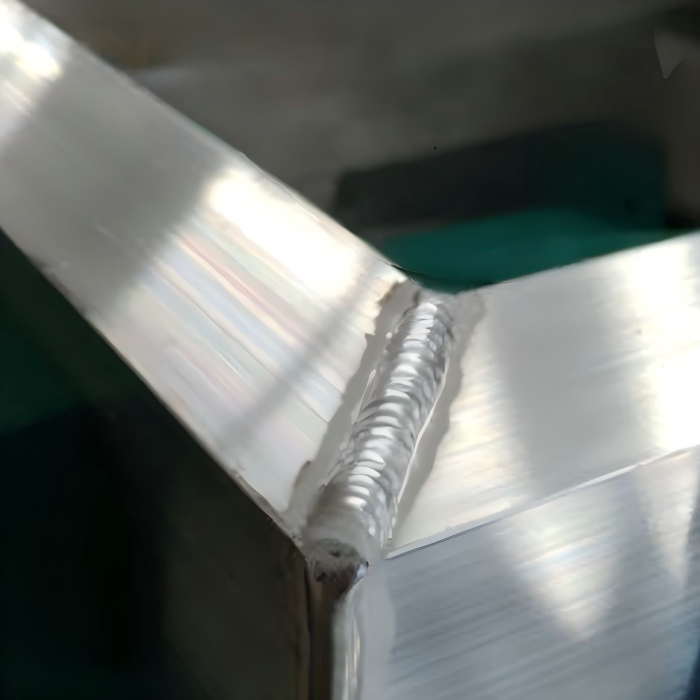
Como discutido anteriormente, uma junta de canto é formada quando duas peças de trabalho se encontram em um ângulo de 90 graus, criando um formato de L. A soldagem de junta de canto é o processo usado para unir essas peças. Juntas de canto são comumente usadas para construir estruturas retangulares, caixas, estruturas e invólucros. Dependendo do acesso e da espessura, juntas de canto podem ser soldadas pelo lado de fora, pelo lado de dentro ou por ambos os lados através de várias técnicas de soldagem de junta de canto.
Juntas de canto são valorizadas por sua aparência limpa e simplicidade geométrica. Elas são particularmente populares na fabricação de chapas metálicas porque as superfícies planas das peças de trabalho permitem fácil configuração e fixação. No entanto, juntas de canto são menos tolerantes do que juntas em T se ocorrer distorção—o ângulo de 90 graus deve ser mantido com precisão para garantir a montagem adequada. Para aplicações estruturais, juntas de canto soldadas em ambos os lados (alcançadas através da soldagem de junta de canto tanto pelo lado de fora quanto pelo lado de dentro) fornecem resistência significativamente maior do que soldas de canto de um único lado. A técnica adequada de soldagem de junta de canto é essencial para alcançar a resistência desejada nessas juntas.
Quais São os 5 Processos Básicos de Soldagem?
Entender os cinco processos básicos de soldagem é essencial para selecionar o método certo para sua aplicação de soldagem de junta de canto. Cada processo tem características distintas que o tornam adequado para diferentes materiais, espessuras e condições de trabalho. Embora existam muitos processos de soldagem, os cinco mais fundamentais e amplamente usados são: SMAW (Eletrodo Revestido), GMAW (MIG), GTAW (TIG), FCAW (Arame Tubular) e SAW (Arco Submerso). Cada um pode ser aplicado à soldagem de junta de canto com resultados diferentes.
SMAW – Soldagem por Arco com Eletrodo Revestido (Soldagem por Eletrodo)
SMAW é o processo de soldagem mais antigo e tradicional. Ele usa um eletrodo consumível revestido com fluxo, que queima para produzir um gás de proteção e escória que cobre a solda. A soldagem por eletrodo é altamente versátil, funciona ao ar livre com vento e pode ser usada em materiais sujos ou enferrujados. Para soldagem de junta de canto, a soldagem por eletrodo é comumente usada para aço estrutural pesado, fabricação em campo e trabalhos de reparo. O processo é mais lento que o MIG, mas não requer gás de proteção externo, tornando-o uma escolha prática para soldagem de junta de canto em locais remotos.
GMAW – Soldagem por Arco com Gás Metálico (Soldagem MIG)
Soldagem MIG usa um eletrodo de arame sólido alimentado continuamente e um gás de proteção externo—tipicamente uma mistura de argônio e dióxido de carbono. Este processo é rápido, limpo e relativamente fácil de aprender. A soldagem MIG é uma das escolhas mais populares para soldagem de junta de canto em ambientes de produção devido às suas altas taxas de deposição e excelente aparência da solda. O MIG funciona bem em aço carbono, aço inoxidável e alumínio. Para soldagem de junta de canto, o MIG fornece boa penetração e níveis gerenciáveis de respingos, tornando-o uma escolha confiável para a maioria dos trabalhos de fabricação.
GTAW – Soldagem por Arco com Tungstênio e Gás (Soldagem TIG)
Soldagem TIG usa um eletrodo de tungstênio não consumível e uma vareta de enchimento separada, com gás de proteção de argônio ou hélio. Este processo fornece controle excepcional sobre o aporte de calor e a colocação do metal de solda. A soldagem TIG é ideal para soldagem de junta de canto em materiais finos, aço inoxidável, alumínio e titânio onde a aparência da solda é crítica. O processo produz resultados de soldagem de junta de canto limpos, sem respingos e com excelente qualidade estética. No entanto, o TIG é mais lento e requer mais habilidade do que a soldagem MIG ou por eletrodo, tornando-o mais adequado para aplicações de soldagem de junta de canto de precisão.
FCAW – Soldagem por Arco com Arame Tubular
FCAW é semelhante ao MIG, mas usa um arame tubular preenchido com fluxo. Pode ser autoprotegido (sem gás externo necessário) ou protegido por gás. Este processo oferece altas taxas de deposição e excelente penetração, tornando-o adequado para soldagem de junta de canto em seções espessas. FCAW é comumente usado na fabricação de equipamentos pesados, construção e construção naval. Embora produza mais respingos e fumaça do que o MIG, oferece boa tolerância ao vento e contaminantes de superfície, tornando-o uma opção viável para soldagem de junta de canto ao ar livre.
SAW – Soldagem por Arco Submerso
SAW é um processo mecanizado onde o arco é submerso sob uma camada de fluxo granular. Oferece taxas de deposição excepcionalmente altas e penetração profunda, produzindo soldas de alta qualidade com habilidade mínima do operador. SAW é usado para aço estrutural pesado, vasos de pressão e soldagem de costuras longas. Embora não seja comumente usado para soldagem de junta de canto em aplicações manuais, SAW pode ser empregado na soldagem de junta de canto automatizada de seções de aço espessas, como juntas de canto em grandes tanques ou fabricação de vigas estruturais.
Dicas Práticas para uma Soldagem de Junta de Canto Bem-Sucedida:
Para maximizar o sucesso em aplicações de soldagem de junta de canto, tenha em mente estas dicas práticas:
- Use fixação adequada: Prenda ou solde por pontos suas juntas de canto com segurança para manter o ângulo de 90 graus. A distorção é o problema mais comum na soldagem de junta de canto, e uma boa fixação é a contramedida mais eficaz.
- Controle a entrada de calor: Use soldagem intermitente ou técnicas de recuo em juntas de canto longas para evitar superaquecimento e distorção durante a soldagem de junta de canto.
- Mantenha uma velocidade de deslocamento consistente: Velocidade de deslocamento irregular cria variações na penetração e no tamanho da solda na soldagem de junta de canto. Pratique manter um ritmo constante.
- Observe a poça de fusão: Concentre sua atenção na poça de fusão, não no arco, durante a soldagem de junta de canto. A poça de fusão indica problemas de penetração, fusão e contaminação.
- Use o gás de proteção correto: Para soldagem de junta de canto com MIG em aço, use uma mistura de 75/25 argônio-CO₂. Para soldagem de junta de canto com TIG, use 100% argônio.
- Limpe bem entre os passes: Se estiver soldando uma junta de canto espessa com múltiplos passes, remova a escória e as camadas de óxido antes de aplicar os passes subsequentes.
- Inspecione seu trabalho: Verifique se há mordedura, falta de fusão e o ângulo correto do canto após a soldagem de junta de canto.