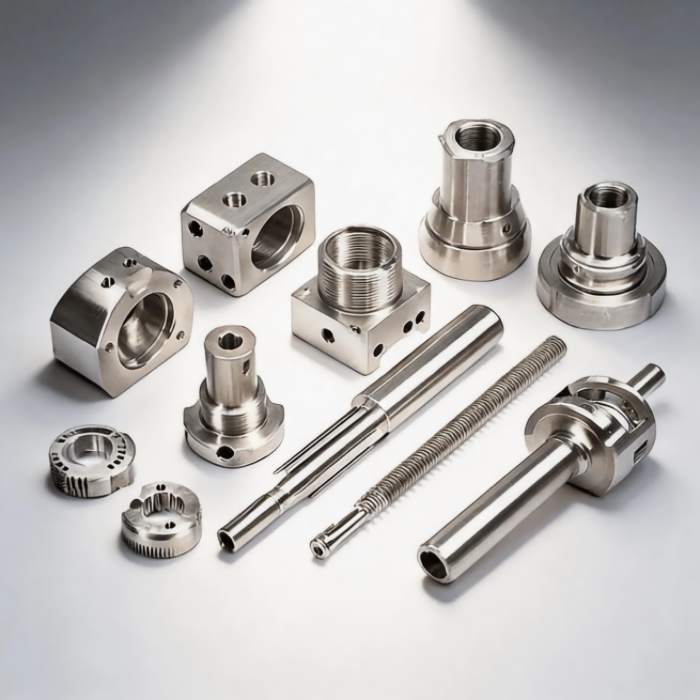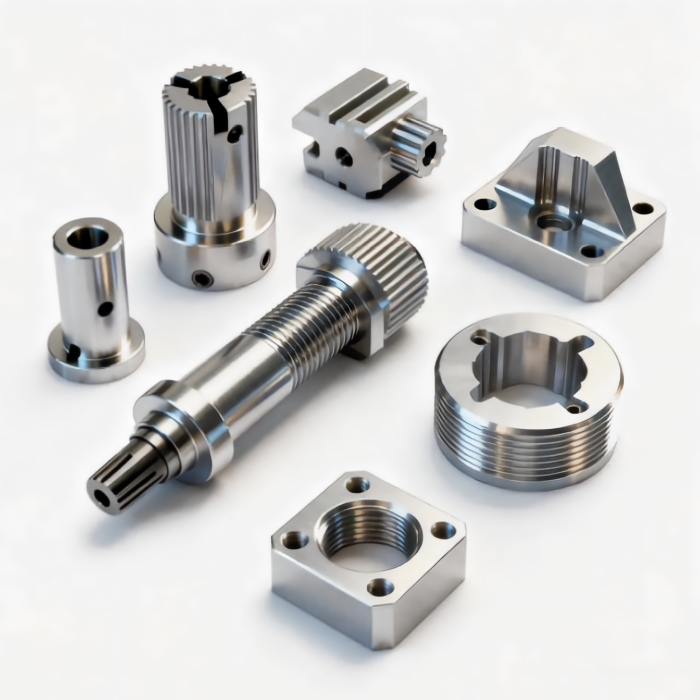
Dans les environnements de production modernes, l'usinage CNC de l'aluminium est devenu synonyme d'efficacité, de précision et de liberté de conception. Des raccords aérospatiaux aux boîtiers de dispositifs médicaux, la capacité de façonner l'aluminium avec une précision contrôlée par ordinateur stimule l'innovation dans d'innombrables industries. Pourtant, malgré sa popularité, un usinage CNC de l'aluminium réussi exige bien plus que de charger un programme et d'appuyer sur démarrer. Cela nécessite une solide compréhension du comportement du matériau, du choix des outils et des limites du processus. Ce guide répond aux questions les plus fréquemment posées sur l'usinage CNC de l'aluminium, en offrant des conseils clairs et pratiques qui vous aideront à optimiser vos opérations et à éviter des erreurs coûteuses.
Que signifie réellement l'usinage CNC de l'aluminium ?
Pour comprendre toute la portée de l'usinage CNC de l'aluminium, nous devons d'abord décomposer le terme lui-même. CNC signifie Computer Numerical Control, un système qui automatise les machines-outils grâce à des séquences de commandes préprogrammées. Lorsque nous appliquons cela à l'aluminium, nous faisons référence à l'ensemble du processus d'utilisation de fraiseuses, de tours ou de défonceuses pour retirer de la matière d'une pièce en aluminium et produire une pièce finie à partir d'un modèle 3D numérique.
Cependant, l'usinage CNC de l'aluminium n'est pas une activité unique et uniforme. Il englobe l'ébauche, la finition, le perçage, le filetage, le contournage et de nombreuses autres opérations—toutes réalisées sur des alliages d'aluminium plutôt que sur de l'aluminium pur, qui est trop mou pour la plupart des usages structurels. Les alliages courants comme le 6061, le 7075 et le 2024 réagissent chacun différemment aux forces de coupe, à la chaleur et à l'usure des outils. L'élément “ CNC ” apporte une répétabilité inégalée ; une fois qu'un programme est validé, l'usinage CNC de l'aluminium peut produire des milliers de composants identiques avec des tolérances aussi serrées que ±0,001 pouce.
Mais l'usinage CNC de l'aluminium implique également l'écosystème autour de la machine : les dispositifs de fixation, les systèmes de liquide de refroidissement, les stratégies de trajectoire d'outil et les étapes de post-traitement comme l'ébavurage ou l'anodisation. Une compréhension holistique de l'usinage CNC de l'aluminium aide les fabricants à choisir le bon alliage, à concevoir des pièces réellement produisibles et à définir des attentes réalistes concernant les temps de cycle et les coûts. Que vous soyez un acheteur, un concepteur ou un responsable d'atelier, savoir ce qu'implique réellement l'usinage CNC de l'aluminium est la première étape vers de meilleures décisions et des résultats de meilleure qualité.
Est-il difficile d'effectuer un usinage CNC de l'aluminium ?
Cette question surprend souvent les novices. Sur les échelles Brinell ou Rockwell, l'aluminium est beaucoup plus mou que l'acier ou le titane. Par exemple, l'aluminium 6061-T6 a une dureté Brinell d'environ 95, tandis que le 7075-T6 atteint environ 150 HB—toujours bien en dessous des aciers de construction. Alors pourquoi l'usinage CNC de l'aluminium semble-t-il parfois être une bataille difficile ?
La difficulté de l'usinage CNC de l'aluminium ne vient pas de la résistance du métal à la coupe, mais plutôt de sa ductilité et de son adhésivité. L'aluminium est un matériau “ collant ”. Pendant la coupe, il a tendance à se souder au tranchant de l'outil, créant une arête rapportée (BUE). Cette BUE modifie la géométrie de l'outil, augmente la friction et ruine l'état de surface. De plus, l'aluminium a un point de fusion bas (environ 660 °C pour l'aluminium pur, plus bas pour de nombreux alliages). La chaleur de friction générée lors d'un usinage CNC de l'aluminium à haute vitesse peut provoquer une fusion localisée, entraînant l'adhésion des copeaux et une défaillance prématurée de l'outil.
La difficulté perçue varie également considérablement selon l'alliage :
- 6061-T6 est le plus tolérant—il s'usine facilement, produit des copeaux gérables et est idéal pour ceux qui débutent dans l'usinage CNC de l'aluminium.
- 7075-T6 est plus dur et plus cassant. Bien que ses copeaux se cassent facilement, il nécessite des outils plus tranchants et un contrôle d'avance minutieux pour éviter l'écaillage des arêtes.
- 2024-T3, qui contient du cuivre, peut provoquer un grippage si les vitesses et les avances ne sont pas précisément réglées.
Pour un machiniste expérimenté avec des paramètres appropriés, l'usinage CNC de l'aluminium est hautement productif—permettant des vitesses de broche de 12 000 tr/min ou plus, des avances agressives et d'excellents taux d'enlèvement de matière. Pour un débutant, cependant, l'usinage CNC de l'aluminium peut être frustrant : fraises cassées, marques de broutage et pièces mises au rebut sont courantes. Le véritable défi réside dans la gestion de la chaleur, de l'évacuation des copeaux et de l'engagement de l'outil. Avec les bonnes connaissances, l'usinage CNC de l'aluminium passe d'une lutte à l'un des processus de fabrication les plus gratifiants et efficaces disponibles.
Quel type de fraise CNC est le meilleur pour couper l'aluminium dans l'usinage CNC de l'aluminium ?
Choisir le bon outil de coupe est sans doute la décision la plus critique dans l'usinage CNC de l'aluminium. Il n'existe pas de “ meilleure ” fraise universelle pour chaque situation, mais des principes clairs guident un choix d'outil réussi.
Pour la grande majorité des opérations d'usinage CNC de l'aluminium, les fraises en carbure monobloc avec des géométries et des revêtements spécialisés représentent la norme de l'industrie. Le carbure offre une dureté et une résistance à la chaleur exceptionnelles, permettant une coupe à haute vitesse soutenue. Cependant, la géométrie est tout aussi importante. La fraise idéale pour l'usinage CNC de l'aluminium présente :
- Un angle d'hélice élevé (35° à 45°) pour évacuer rapidement les copeaux de la zone de coupe, empêchant la recoupe et l'accumulation de chaleur.
- Des arêtes de coupe tranchantes avec un angle de coupe positif pour cisailler l'aluminium proprement plutôt que de le pousser.
- Des cannelures polies ou en ZrN (nitrure de zirconium) pour réduire la friction et empêcher l'aluminium d'adhérer à la surface de l'outil.
- Trois cannelures pour un équilibre entre le dégagement des copeaux et la résistance du noyau, bien que les outils à deux cannelures soient préférés pour le rainurage profond où l'évacuation des copeaux est critique.
Les revêtements comptent énormément dans l'usinage CNC de l'aluminium. Le carbure non revêtu peut fonctionner, mais les revêtements ZrN, TiB2 ou carbone de type diamant (DLC) prolongent considérablement la durée de vie de l'outil en réduisant l'arête rapportée. Évitez les revêtements comme TiAlN ou AlTiN, conçus pour l'usinage de l'acier à haute température ; ils augmentent en fait la friction avec l'aluminium.
Pour des applications spécifiques dans l'usinage CNC de l'aluminium :
- Les fraises à une seule cannelure ou en forme de O excellent dans les défonceuses à haute vitesse, en particulier lors de l'usinage de tôles minces ou d'alliages mous.
- Les fraises à bout sphérique sont essentiels pour le contournage 3D et l’obtention de finitions de surface lisses sur des formes complexes.
- Fraises à surfacer en carbure indexable avec plaquettes polies sont utilisées pour les grandes surfaces planes afin de maximiser les taux d’enlèvement de matière.
Une erreur courante dans l’usinage CNC de l’aluminium est d’utiliser des fraises à usage général destinées à l’acier ou au bois. Ces outils manquent des angles de coupe et du dégagement de copeaux appropriés, ce qui entraîne de mauvaises finitions et une durée de vie d’outil réduite. Consultez toujours les vitesses et avances recommandées par le fabricant d’outils pour l’usinage CNC de l’aluminium, et rappelez-vous que la charge de copeau varie généralement de 0,001 à 0,005 pouce par dent, selon le diamètre de l’outil et la rigidité de la machine. Investir dans un outillage spécialisé est l’un des moyens les plus rapides d’améliorer la productivité et la qualité dans l’usinage CNC de l’aluminium.
Quelle épaisseur minimale peut-on atteindre dans l’usinage CNC de l’aluminium ?
L’épaisseur minimale de paroi ou de plancher réalisable dans l’usinage CNC de l’aluminium est une considération critique pour la conception légère, mais la réponse n’est pas un chiffre fixe—elle dépend de plusieurs facteurs interdépendants. En production pratique, les ateliers expérimentés atteignent régulièrement des parois de 0,020 pouce (0,5 mm) dans l’aluminium 6061. Avec des configurations exceptionnelles, des parcours d’outil spécialisés et des machines rigides, certains repoussent la limite à 0,010 pouce (0,25 mm) ou même légèrement en dessous pour des caractéristiques limitées.
Cependant, atteindre une finesse extrême dans l'usinage CNC de l'aluminium est une lutte contre la physique. À mesure que les parois deviennent plus fines, plusieurs défis apparaissent :
- Déflexion: Les forces de coupe poussent les sections fines loin de l’outil, provoquant des vibrations, une mauvaise finition de surface et une imprécision dimensionnelle. La pièce se plie littéralement sous la charge.
- Vibration: Les structures fines ont de faibles fréquences naturelles, ce qui les rend sujettes aux vibrations harmoniques qui endommagent à la fois l’outil et la pièce.
- Concentration de chaleur: Les sections fines dissipent mal la chaleur, entraînant une dilatation thermique localisée. Lorsque la pièce refroidit, elle peut se déformer ou se voiler au-delà des tolérances.
- Pression de maintien: Même des forces de serrage modérées peuvent déformer les pièces à parois fines. Les composants qui mesurent correctement lorsqu’ils sont serrés peuvent sortir des spécifications une fois libérés.
Pour atteindre une finesse impressionnante dans l’usinage CNC de l’aluminium, les machinistes utilisent des stratégies avancées :
- Usinage à grande vitesse (HSM) avec de légers pas radiaux (5–10 % du diamètre de l’outil) et des profondeurs axiales élevées pour réduire les forces de coupe tout en maintenant la productivité.
- Fraisage en avalant au lieu du fraisage conventionnel, qui dirige les forces de coupe vers le bas et dans le montage plutôt que de tirer la paroi fine vers le haut.
- Fixation sous vide ou collage adhésif pour répartir les forces de maintien uniformément sans points de contrainte locaux.
- Supports sacrificiels ou ponts temporaires qui sont usinés lors d’une passe de finition finale, fournissant une rigidité pendant l’ébauche.
- Liquide de coupe à travers l’outil pour maintenir la stabilité thermique et évacuer efficacement les copeaux.
En termes pratiques pour la plupart des ateliers, une épaisseur de paroi de 0,020 pouce est réalisable dans l’usinage CNC de l’aluminium avec une qualité de configuration raisonnable. En dessous de 0,015 pouce, le risque de rebut augmente fortement, et le coût de l’inspection et de la reprise peut dépasser les économies de poids. Pour les planchers (surfaces inférieures), 0,020–0,030 pouce est une cible plus sûre car ils manquent du même support de bord. Consultez toujours votre partenaire d’usinage tôt dans la phase de conception—ce qui semble réalisable sur un écran CAO peut être extrêmement difficile à produire de manière fiable dans l’usinage CNC de l’aluminium sans parcours d’outil ou montages spéciaux.
Flux de travail pratique pour un usinage CNC fiable de l’aluminium
Comprendre les réponses théoriques est essentiel, mais les traduire en un processus de production fiable nécessite une approche systématique adaptée à l’usinage CNC de l’aluminium.
Programmation des parcours d’outil: Pour l’usinage CNC de l’aluminium, les parcours d’outil adaptatifs ou dynamiques sont fortement recommandés. Ces parcours maintiennent une charge de copeau constante en ajustant l’angle d’engagement de l’outil, réduisant les pics de force soudains qui provoquent des vibrations ou la rupture de l’outil. Cela est particulièrement important lors de l’usinage de parois fines ou de poches profondes.
Liquide de coupe et lubrification: Le liquide de coupe en inondation avec une émulsion d’huile soluble dans l’eau (concentration de 5–8 %) est la norme pour l’usinage CNC de l’aluminium. Il lubrifie l’arête de coupe, refroidit la pièce et évacue les copeaux de la zone de coupe. Pour les applications à grande vitesse, le brouillard ou le liquide de coupe à travers la broche peut être plus efficace, car il cible directement l’interface de coupe sans provoquer de choc thermique.
Gestion des copeaux: L’aluminium produit des copeaux longs et filandreux qui peuvent s’enrouler autour de l’outil ou obstruer le convoyeur à copeaux de la machine. L’utilisation de géométries de brise-copeaux dans le parcours d’outil (comme le fraisage trochoïdal ou le fraisage par pelage) produit des copeaux plus petits et plus faciles à gérer. Une évacuation adéquate des copeaux est non négociable dans l’usinage CNC de l’aluminium—le recoupage des copeaux est une cause principale de mauvaise finition de surface et d’usure de l’outil.
Maintien de la pièce: Étant donné la douceur de l’aluminium, les pressions de serrage doivent être soigneusement contrôlées. Des mors souples usinés pour épouser le contour de la pièce, ou des montages personnalisés avec plusieurs points de support, répartissent la charge et empêchent la déformation. Pour les pièces fines, envisagez d’usiner une couche sacrificielle plus épaisse qui sera ensuite retirée par une opération secondaire.
Surveillance de l’outil: Dans les séries de production élevée d’usinage CNC de l’aluminium, l’usure de l’outil est progressive mais prévisible. Mettez en œuvre un suivi de la durée de vie de l’outil via l’analyse de la charge de broche ou une inspection périodique en cours de processus. Remplacer les outils avant qu’ils ne deviennent émoussés prévient les défaillances catastrophiques et maintient une qualité de pièce constante.
Surmonter les défis courants dans l’usinage CNC de l’aluminium
Surmonter les défis courants dans l’usinage CNC de l’aluminium
Même avec la meilleure préparation, l’usinage CNC de l’aluminium présente des problèmes récurrents qui peuvent perturber la production et compromettre la qualité. Comprendre ces défis et leurs solutions est essentiel pour maintenir l’efficacité.
L’un des problèmes les plus fréquents est l’arête rapportée, où l’aluminium se soude à l’outil de coupe. Cela résulte généralement d’une lubrification insuffisante ou d’un mauvais revêtement. La solution consiste à augmenter la concentration du liquide de coupe, à passer à des outils polis ou revêtus de ZrN, et à augmenter la vitesse d’avance pour cisailler le matériau proprement plutôt que de le laisser adhérer.
Une mauvaise finition de surface est une autre plainte courante dans l'usinage CNC de l'aluminium. Cela indique généralement un outil émoussé ou un pas radial incorrect. Remplacer l'outil, réduire la profondeur de coupe radiale et augmenter l'avance par dent pour éviter le frottement résoudra généralement le problème.
La casse d'outil dans les opérations de rainurage provient souvent de l'accumulation de copeaux dans les cannelures. L'utilisation d'outils à deux cannelures, la mise en œuvre de trajectoires d'outil par piquage ou trochoïdales, et l'amélioration de la direction du liquide de refroidissement peuvent efficacement prévenir ce mode de défaillance.
La variation dimensionnelle est un défi persistant, souvent causé par la dilatation thermique de la broche ou de la pièce. Laisser la machine chauffer, utiliser un arrosage abondant et appliquer une compensation thermique dans le logiciel de commande sont des contre-mesures éprouvées.
La formation de bavures est une autre nuisance dans l'usinage CNC de l'aluminium, résultant d'arêtes émoussées ou d'une géométrie d'outil incorrecte. L'utilisation d'outils tranchants avec un rayon de coin, l'emploi de passes d'ébavurage dédiées et l'envisagement d'une finition vibratoire peuvent minimiser ou éliminer les bavures.
Enfin, la déformation de la pièce après son retrait du montage est souvent due aux contraintes résiduelles de l'ébauche. L'utilisation d'un matériau détensionné tel que le 6061-T651, la réalisation d'une ébauche équilibrée des deux côtés et la réduction de la force de serrage peuvent considérablement réduire la distorsion.
Recommandations finales pour l'excellence en usinage CNC de l'aluminium
Maîtriser l'usinage CNC de l'aluminium est un parcours d'amélioration continue. Ce matériau offre des opportunités extraordinaires—vitesses élevées, finitions excellentes et résistance légère—mais il punit la complaisance. Commencez toujours par le bon alliage pour votre application. Pour le prototypage, le 6061-T6 est tolérant et largement disponible. Pour les applications à résistance maximale, le 7075-T6 offre des performances mais exige des outils plus tranchants et des profondeurs de coupe plus conservatrices.
Lors de la planification de caractéristiques minces, concevez en gardant à l'esprit la fabricabilité. Des parois inférieures à 0,020 pouces sont possibles mais entraînent des coûts plus élevés et des temps de cycle plus longs. Chaque fois que cela est faisable, ajoutez des nervures, des congés ou des sections coniques pour améliorer la rigidité sans ajouter de poids significatif.
L'outillage n'est pas un domaine où il faut faire des économies. Investissez dans des fraises en carbure de haute qualité spécialement conçues pour l'usinage CNC de l'aluminium, avec des revêtements et des géométries appropriés. Le coût initial est rapidement récupéré grâce à une durée de vie d'outil plus longue, moins de pièces mises au rebut et des temps d'usinage plus rapides.
Enfin, documentez vos paramètres efficaces—avances, vitesses, pas radiaux et trajectoires d'outil—pour chaque alliage et géométrie de pièce. L'usinage CNC de l'aluminium récompense le savoir institutionnel. Ce qui fonctionne pour un bloc solide de 6061 peut échouer complètement pour un boîtier à paroi mince en 7075. En construisant une bibliothèque de processus éprouvés, vous transformez l'usinage CNC de l'aluminium d'un défi en un avantage concurrentiel.
Que vous usiniez des supports aérospatiaux, des boîtiers médicaux ou des composants automobiles, les principes décrits ici fournissent une base solide. L'usinage CNC de l'aluminium ne consiste pas seulement à couper du métal—il s'agit de comprendre la danse complexe entre la machine, l'outil, le matériau et la conception. Maîtrisez cette danse, et vous produirez des pièces non seulement précises mais aussi rentables et fiables, exécution après exécution.