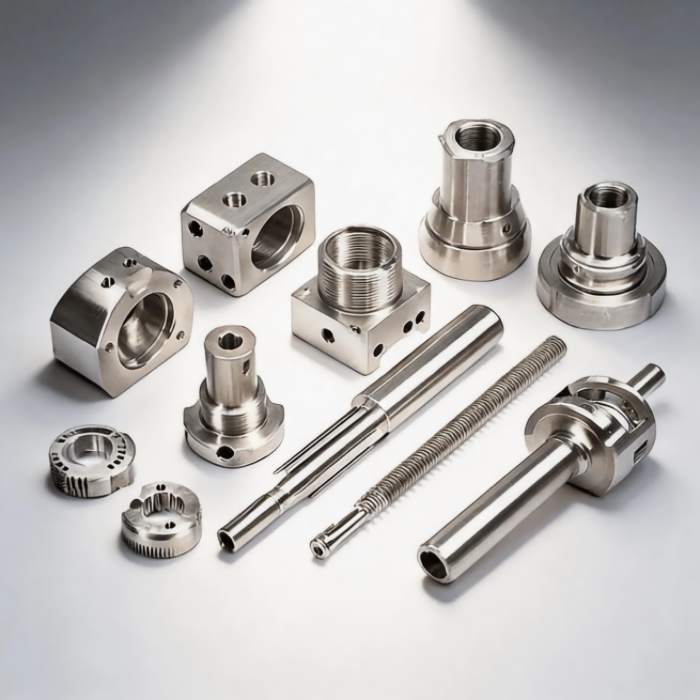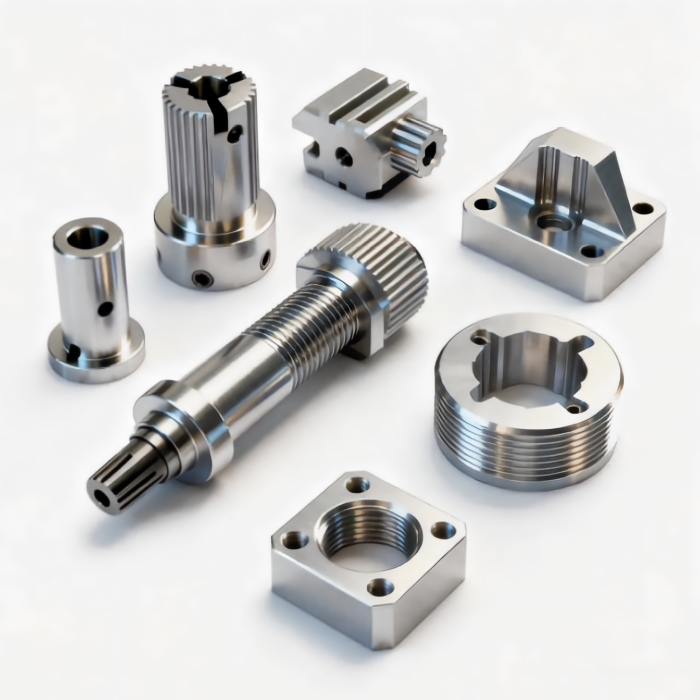
В современных производственных средах CNC-обработка алюминия стала синонимом эффективности, точности и свободы проектирования. От авиационных фитингов до корпусов медицинских устройств — способность придавать алюминию форму с компьютерной точностью стимулирует инновации в бесчисленных отраслях. Тем не менее, несмотря на всю свою популярность, успешная CNC-обработка алюминия требует большего, чем просто загрузка программы и нажатие кнопки «пуск». Она требует твердого понимания поведения материала, выбора инструмента и ограничений процесса. Это руководство отвечает на наиболее часто задаваемые вопросы о CNC-обработке алюминия, предлагая четкие практические рекомендации, которые помогут вам оптимизировать операции и избежать дорогостоящих ошибок.
Что на самом деле означает CNC-обработка алюминия?
Чтобы понять весь масштаб CNC-обработки алюминия, мы должны сначала разобрать сам термин. CNC означает Computer Numerical Control (компьютерное числовое управление) — систему, которая автоматизирует станки с помощью заранее запрограммированных последовательностей команд. Когда мы применяем это к алюминию, мы говорим о полном процессе использования фрезерных станков, токарных станков или фрезерных машин для удаления материала с алюминиевой заготовки и производства готовой детали на основе цифровой 3D-модели.
Однако CNC-обработка алюминия — это не единая однородная операция. Она включает черновую обработку, чистовую обработку, сверление, нарезание резьбы, контурную обработку и множество других операций — все они выполняются на алюминиевых сплавах, а не на чистом алюминии, который слишком мягок для большинства конструкционных применений. Распространенные сплавы, такие как 6061, 7075 и 2024, по-разному реагируют на силы резания, тепло и износ инструмента. Элемент “CNC” обеспечивает непревзойденную повторяемость: после проверки программы CNC-обработка алюминия может выпускать тысячи идентичных компонентов с допусками до ±0,001 дюйма.
Но CNC-обработка алюминия также включает экосистему вокруг станка: приспособления для закрепления заготовок, системы охлаждения, стратегии траекторий инструмента и этапы постобработки, такие как заусенцевка или анодирование. Целостное понимание CNC-обработки алюминия помогает производителям выбирать правильный сплав, проектировать детали, которые действительно можно изготовить, и устанавливать реалистичные ожидания относительно времени цикла и затрат. Будь вы покупатель, проектировщик или руководитель цеха, знание того, что на самом деле включает CNC-обработка алюминия, — это первый шаг к лучшим решениям и более качественным результатам.
Насколько сложно выполнять CNC-обработку алюминия?
Этот вопрос часто удивляет новичков. По шкалам Бринелля или Роквелла алюминий намного мягче стали или титана. Например, алюминий 6061-T6 имеет твердость по Бринеллю около 95, а 7075-T6 достигает примерно 150 HB — все еще намного ниже конструкционных сталей. Так почему же CNC-обработка алюминия иногда кажется борьбой в гору?
Сложность CNC-обработки алюминия возникает не из-за сопротивления металла резанию, а из-за его пластичности и адгезивности. Алюминий — это “липкий” материал. Во время резания он имеет тенденцию привариваться к режущей кромке инструмента, создавая нарост на кромке (НК). Этот НК изменяет геометрию инструмента, увеличивает трение и портит качество поверхности. Кроме того, алюминий имеет низкую температуру плавления (около 660°C для чистого алюминия, ниже для многих сплавов). Тепло трения, выделяемое при высокоскоростной CNC-обработке алюминия, может вызвать локальное плавление, приводящее к прилипанию стружки и преждевременному отказу инструмента.
Воспринимаемая сложность также значительно варьируется в зависимости от сплава:
- 6061-T6 является наиболее щадящим — он обрабатывается гладко, дает управляемую стружку и идеально подходит для новичков в CNC-обработке алюминия.
- 7075-T6 тверже и более хрупкий. Хотя его стружка легко ломается, он требует более острых инструментов и тщательного контроля подачи, чтобы избежать сколов кромок.
- 2024-T3, содержащий медь, может вызывать задиры, если скорости и подачи не настроены точно.
Для опытного оператора с правильными параметрами CNC-обработка алюминия очень производительна — она позволяет использовать скорости шпинделя 12 000 об/мин и выше, агрессивные подачи и отличные скорости съема материала. Однако для новичка CNC-обработка алюминия может быть разочаровывающей: сломанные концевые фрезы, следы вибрации и бракованные детали — обычное дело. Настоящая сложность заключается в управлении теплом, удалением стружки и контактом инструмента. С правильными знаниями CNC-обработка алюминия превращается из борьбы в один из самых выгодных и эффективных производственных процессов.
Какой тип фрезы для ЧПУ лучше всего подходит для резки алюминия при CNC-обработке алюминия?
Выбор правильного режущего инструмента — это, пожалуй, самое критическое решение в CNC-обработке алюминия. Не существует универсальной “лучшей” фрезы для каждой ситуации, но четкие принципы направляют успешный выбор инструмента.
Для подавляющего большинства операций CNC-обработки алюминия цельные твердосплавные концевые фрезы со специализированной геометрией и покрытиями являются отраслевым стандартом. Твердый сплав обеспечивает исключительную твердость и термостойкость, позволяя вести устойчивую высокоскоростную резку. Однако геометрия не менее важна. Идеальная концевая фреза для CNC-обработки алюминия имеет:
- Высокий угол наклона винтовой канавки (от 35° до 45°) для быстрого удаления стружки из зоны резания, предотвращая повторное резание и накопление тепла.
- Острые режущие кромки с положительным передним углом, чтобы чисто срезать алюминий, а не толкать его.
- Полированные или ZrN (нитрид циркония) канавки для снижения трения и предотвращения прилипания алюминия к поверхности инструмента.
- Три канавки для баланса между удалением стружки и прочностью сердечника, хотя двухканавочные инструменты предпочтительны для глубокого пазования, где критично удаление стружки.
Покрытия имеют огромное значение в CNC-обработке алюминия. Непокрытый твердый сплав может работать, но покрытия ZrN, TiB2 или алмазоподобный углерод (DLC) значительно продлевают срок службы инструмента, уменьшая нарост на кромке. Избегайте покрытий TiAlN или AlTiN, которые предназначены для высокотемпературной обработки стали; они фактически увеличивают трение с алюминием.
Для конкретных применений в рамках CNC-обработки алюминия:
- Одноканавочные или O-образные фрезы отлично подходят для высокоскоростных фрезерных машин, особенно при обработке тонких листов или мягких сплавов.
- Сферические концевые фрезы необходимы для 3D-контуринга и достижения гладких поверхностных покрытий на сложных формах.
- Индексируемые карбидные торцевые фрезы с полированными вставками используются для больших плоских поверхностей, чтобы максимизировать скорость съема материала.
Распространенная ошибка в CNC-обработке алюминия — использование универсальных фрез, предназначенных для стали или дерева. Эти инструменты не имеют правильных передних углов и зазора для стружки, что приводит к плохой отделке и короткому сроку службы инструмента. Всегда консультируйтесь с рекомендованными производителем инструмента скоростями и подачами для CNC-обработки алюминия и помните, что нагрузка на стружку обычно составляет от 0,001 до 0,005 дюйма на зуб, в зависимости от диаметра инструмента и жесткости станка. Инвестиции в специализированный инструмент — один из самых быстрых способов повысить производительность и качество при CNC-обработке алюминия.
Насколько тонким можно сделать изделие при CNC-обработке алюминия?
Минимальная толщина стенки или дна, достижимая при CNC-обработке алюминия, является критическим фактором для легковесного дизайна, но ответ не является фиксированным числом — он зависит от множества взаимодействующих факторов. В практическом производстве опытные цеха routinely достигают стенок толщиной 0,020 дюйма (0,5 мм) в алюминии 6061. При исключительных настройках, специализированных траекториях инструмента и жестких станках некоторые продвигают границу до 0,010 дюйма (0,25 мм) или даже чуть ниже для ограниченных элементов.
Однако достижение экстремальной тонкости в CNC-обработки алюминия — это борьба с физикой. По мере того как стенки становятся тоньше, возникает несколько проблем:
- Деформация: Силы резания отталкивают тонкие секции от инструмента, вызывая вибрацию, плохую поверхностную отделку и размерную неточность. Деталь буквально изгибается под нагрузкой.
- Вибрация: Тонкие структуры имеют низкие собственные частоты, что делает их склонными к гармонической вибрации, повреждающей как инструмент, так и заготовку.
- Концентрация тепла: Тонкие секции плохо рассеивают тепло, что приводит к локальному тепловому расширению. Когда деталь остывает, она может деформироваться или исказиться за пределы допуска.
- Давление зажима: Даже умеренные усилия зажима могут деформировать тонкостенные детали. Компоненты, которые измеряются правильно в зажатом состоянии, могут выйти из допуска при освобождении.
Чтобы достичь впечатляющей тонкости при CNC-обработке алюминия, станочники применяют продвинутые стратегии:
- Высокоскоростная обработка (HSM) с легкими радиальными шагами (5–10% диаметра инструмента) и высокими осевыми глубинами для снижения сил резания при сохранении производительности.
- Попутное фрезерование вместо встречного фрезерования, которое направляет силы резания вниз и в приспособление, а не тянет тонкую стенку вверх.
- Вакуумное крепление или адгезивное соединение для равномерного распределения удерживающих сил без локальных точек напряжения.
- Жертвенные опоры или временные перемычки которые удаляются при финишном проходе, обеспечивая жесткость во время черновой обработки.
- Охлаждение через инструмент для поддержания термической стабильности и эффективного удаления стружки.
На практике для большинства цехов толщина стенки 0,020 дюйма достижима при CNC-обработке алюминия с разумным качеством настройки. Ниже 0,015 дюйма риск брака резко возрастает, и стоимость контроля и переделки может превысить экономию веса. Для донных поверхностей 0,020–0,030 дюйма — более безопасная цель, поскольку они не имеют такой же краевой поддержки. Всегда консультируйтесь с вашим партнером по обработке на раннем этапе проектирования — то, что выглядит возможным на экране CAD, может быть чрезвычайно сложно надежно произвести при CNC-обработке алюминия без специальных траекторий инструмента или приспособлений.
Практический рабочий процесс для надежной CNC-обработки алюминия
Понимание теоретических ответов необходимо, но их перевод в надежный производственный процесс требует систематического подхода, адаптированного к CNC-обработке алюминия.
Программирование траекторий инструмента: Для CNC-обработки алюминия настоятельно рекомендуются адаптивные или динамические траектории фрезерования. Эти траектории поддерживают постоянную нагрузку на стружку, регулируя угол контакта инструмента, снижая внезапные скачки силы, вызывающие вибрацию или поломку инструмента. Это особенно важно при обработке тонких стенок или глубоких карманов.
Охлаждение и смазка: Заливное охлаждение с водорастворимой масляной эмульсией (концентрация 5–8%) является стандартом для CNC-обработки алюминия. Оно смазывает режущую кромку, охлаждает заготовку и удаляет стружку из зоны резания. Для высокоскоростных применений туманное или шпиндельное охлаждение может быть более эффективным, так как оно напрямую воздействует на интерфейс резания без термического шока.
Управление стружкой: Алюминий производит длинную, нитевидную стружку, которая может запутываться вокруг инструмента или забивать конвейер для стружки станка. Использование геометрий стружколома в траектории инструмента (например, трохоидальное фрезерование или фрезерование с отслаиванием) производит более мелкую и управляемую стружку. Адекватная эвакуация стружки обязательна при CNC-обработке алюминия — повторное резание стружки является основной причиной плохой поверхностной отделки и износа инструмента.
Крепление заготовки: Учитывая мягкость алюминия, усилия зажима должны тщательно контролироваться. Мягкие губки, обработанные под контур детали, или специальные приспособления с несколькими точками опоры распределяют нагрузку и предотвращают деформацию. Для тонких деталей рассмотрите обработку более толстого жертвенного слоя, который позже удаляется вторичной операцией.
Мониторинг инструмента: При высокопроизводительных сериях CNC-обработки алюминия износ инструмента прогрессивен, но предсказуем. Внедрите мониторинг срока службы инструмента через анализ нагрузки на шпиндель или периодический контроль в процессе. Замена инструментов до их затупления предотвращает катастрофические отказы и поддерживает стабильное качество деталей.
Преодоление распространенных проблем при CNC-обработке алюминия
Преодоление распространенных проблем при CNC-обработке алюминия
Даже при наилучшей подготовке CNC-обработка алюминия представляет повторяющиеся проблемы, которые могут нарушить производство и ухудшить качество. Понимание этих проблем и их решений необходимо для поддержания эффективности.
Одна из самых частых проблем — нарост на кромке, когда алюминий приваривается к режущему инструменту. Это обычно происходит из-за недостаточной смазки или неправильного покрытия. Решение заключается в увеличении концентрации охлаждающей жидкости, переходе на полированные инструменты или инструменты с покрытием ZrN и увеличении скорости подачи для чистого среза материала, а не его прилипания.
Плохое качество поверхности — еще одна распространенная жалоба при CNC-обработки алюминия. Обычно это указывает на затупившийся инструмент или неправильный шаг по ширине. Замена инструмента, уменьшение радиальной глубины реза и увеличение подачи на зуб для предотвращения трения обычно решают эту проблему.
Поломка инструмента при операциях фрезерования пазов часто вызвана забиванием стружки в канавках. Использование двухзубых фрез, применение циклов сверления с отводом или трохоидальных траекторий, а также улучшение направления подачи СОЖ могут эффективно предотвратить этот вид отказа.
Колебания размеров — постоянная проблема, часто вызванная тепловым расширением шпинделя или заготовки. Прогрев станка, использование обильной подачи СОЖ и применение термокомпенсации в управляющем ПО — проверенные меры противодействия.
Образование заусенцев — еще одна неприятность при CNC-обработке алюминия, возникающая из-за затупленных кромок или неправильной геометрии фрезы. Использование острых инструментов с радиусом на углу, выполнение отдельных проходов для снятия заусенцев и рассмотрение вибрационной обработки могут минимизировать или устранить заусенцы.
Наконец, деформация детали после снятия с приспособления часто связана с остаточными напряжениями от черновой обработки. Использование материала со снятыми напряжениями, такого как 6061-T651, выполнение сбалансированного чернового фрезерования с обеих сторон и снижение силы зажима могут значительно уменьшить искажение.
Итоговые рекомендации для достижения совершенства в CNC-обработке алюминия
Освоение CNC-обработки алюминия — это путь постоянного совершенствования. Этот материал открывает extraordinary возможности — высокую скорость, отличное качество поверхности и легкую прочность — но он наказывает за самоуспокоенность. Всегда начинайте с правильного сплава для вашего применения. Для прототипирования 6061-T6 прощает ошибки и широко доступен. Для применений с максимальной прочностью 7075-T6 обеспечивает результат, но требует более острых инструментов и более консервативных глубин реза.
При проектировании тонкостенных элементов учитывайте технологичность. Стенки тоньше 0,020 дюйма возможны, но ожидайте более высоких затрат и более длительных циклов. Когда это возможно, добавляйте ребра, галтели или конические участки для повышения жесткости без значительного увеличения веса.
Инструмент — это не та область, где стоит экономить. Инвестируйте в качественные твердосплавные концевые фрезы, специально разработанные для CNC-обработки алюминия, с подходящими покрытиями и геометрией. Первоначальные затраты быстро окупаются за счет более длительного срока службы инструмента, меньшего количества бракованных деталей и более быстрого времени обработки.
Наконец, документируйте свои успешные параметры — подачи, скорости, шаги по ширине и траектории — для каждого сплава и геометрии детали. CNC-обработка алюминия вознаграждает накопленные знания. То, что работает для сплошного блока 6061, может полностью провалиться для тонкостенного корпуса из 7075. Создавая библиотеку проверенных процессов, вы превращаете CNC-обработку алюминия из задачи в конкурентное преимущество.
Будь то аэрокосмические кронштейны, медицинские корпуса или автомобильные компоненты, изложенные здесь принципы обеспечивают прочную основу. CNC-обработка алюминия — это не просто резка металла; это понимание сложного взаимодействия между станком, инструментом, материалом и конструкцией. Освойте это взаимодействие — и вы будете производить детали, которые не только точны, но и экономичны и надежны, из раза в раз.