Для Сварка алюминия методом TIG, Вы видели это сотни раз.
Прекрасный роботизированный сварочный цех. Идеально запрограммированные траектории. Стабильная скорость перемещения.
Однако сварной шов выглядит так, будто его потёрли углем.
Черный. Закопченный. Грязный.
Тем временем сварщик в другом конце цеха наносит сварочный шов на точно такую же алюминиевую деталь — и она получается блестящей и серебристой.
Как инженер-технолог, меня это несоответствие ужасно раздражает. Ты не сварщик. Ты решаешь проблемы. Но эта проблема с черной сажей постоянно возвращается.
Вот правда: чёрная сажа на алюминиевых сварных швах — это не загадка. Это физика. И как только вы поймёте научные основы, вы сможете исправить это навсегда.
В этом руководстве мы подробно разберем, почему алюминий чернеет во время сварки, почему роботизированные ячейки более подвержены этой проблеме, и предложим инженерные решения, которые вы можете внедрить уже сегодня.
Что это за чёрная субстанция? (Объяснение инженера-технолога)
Начнём с науки.
Черный налет НЕ является:
• Углерод от загрязнения
• Сгоревший алюминий
• Остатки грязи или масла
Черный налет представляет собой:
· Оксид алюминия (Al²O³) и оксид магния (MgO)
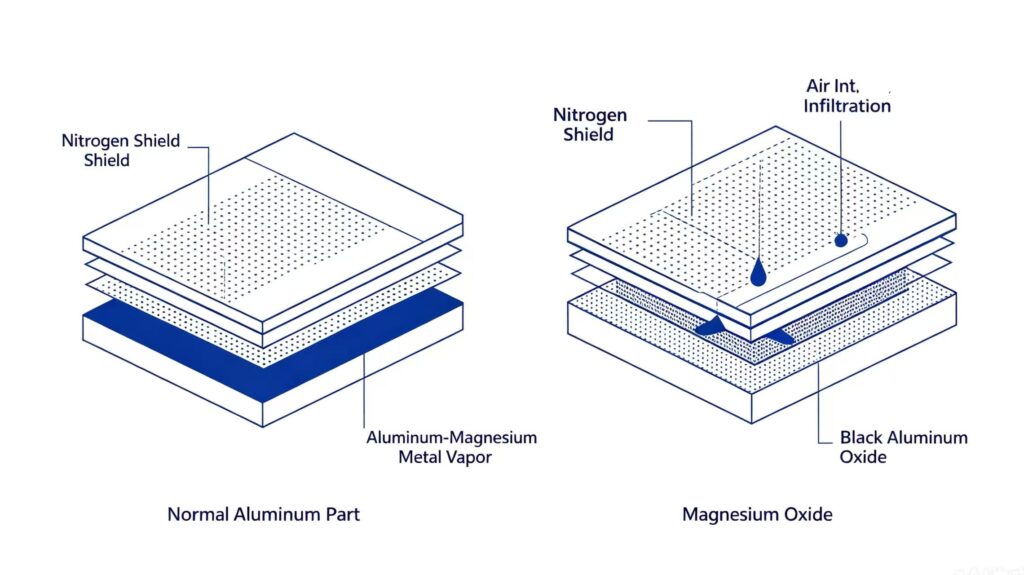
• Микроскопические частицы испаренного металла, окислившегося на воздухе
• Явный признак отсутствия покрытия газоснабжения
Вот что происходит внутри дуги:
1. Температура дуги достигает приблизительно 10 000 °F (5 500 °C). .
2. Температура кипения алюминия составляет 4479°F (2470°C). Температура кипения магния еще ниже — 1994°F (1090°C). .
3. Дуга испаряет металл в передней части сварочной ванны.
4. Этот металлический пар поднимается вверх.
5. Если пар соприкоснется с кислородом (даже на долю секунды), он мгновенно окислится, превратившись в черный или серый порошок.
Главный вывод: чёрная сажа = незащищённые пары металла. Без исключений. для Сварка алюминия методом TIG.
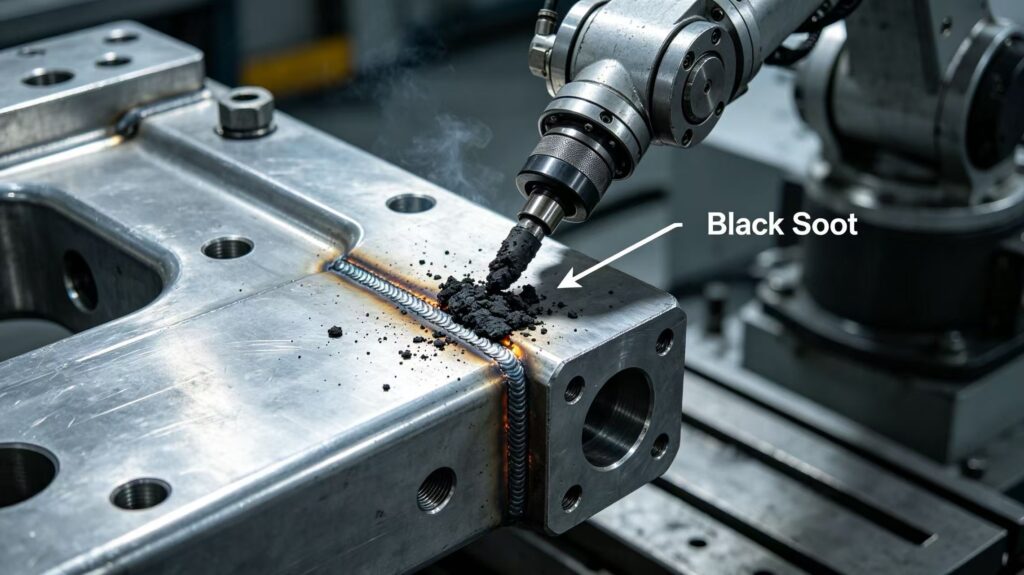
Изготовление алюминиевых конструкций на заказ с использованием TIG-сварки деталей от Flow Wing!
Почему это происходит чаще при роботизированной сварке (сварка алюминия TIG)?
Именно здесь многие инженеры-технологи испытывают разочарование.
Вы правильно запрограммировали робота. Траектория движения плавная. Скорость оптимизирована.
Но робот по-прежнему обеспечивает получение черных сварных швов, в то время как ручной сварочный аппарат этого не делает.
Вот реальные причины:
1. “Мертвый” угол наклона горелки (толкание против торможения)
Ручная сварка с переменным параметром, роботизированная сварка (распространенная технология)
Угол наклона горелки 10-15°, нажатие (инстинктивно), 0° (перпендикулярно) или перетаскивание.
В результате газовая защита отталкивает воздух. Эффект Вентури засасывает воздух в защитный экран.
Научное объяснение: Когда вы перемещаете сварочную горелку или держите ее перпендикулярно, вы создаете зону низкого давления перед сварочной ванной. Это действует как вакуум, втягивая окружающий воздух в аргоновую защиту. Воздух + пар = черная сажа.
Почему сварщики, работающие вручную, избегают этого: они не могут четко видеть сварочную ванну под углом. Поэтому они, естественно, толкают. У робота такого инстинкта нет.
2. Отклонение расстояния от кончика контактной линзы до рабочей точки (CTWD)
При ручной сварке сопло держится на расстоянии не более 12 мм от заготовки. Если расстояние увеличивается, сварщик это чувствует и немедленно корректирует положение.
Робот: следует по жесткой траектории. Если приспособление деформировано или деталь не зажата идеально, горелка отклоняется от курса. На глубине ¾ дюйма газовая защита становится турбулентной. На глубине 1 дюйм она бесполезна.
В результате: металлический пар поднимается, попадает на открытый воздух, окисляется и чернеет.
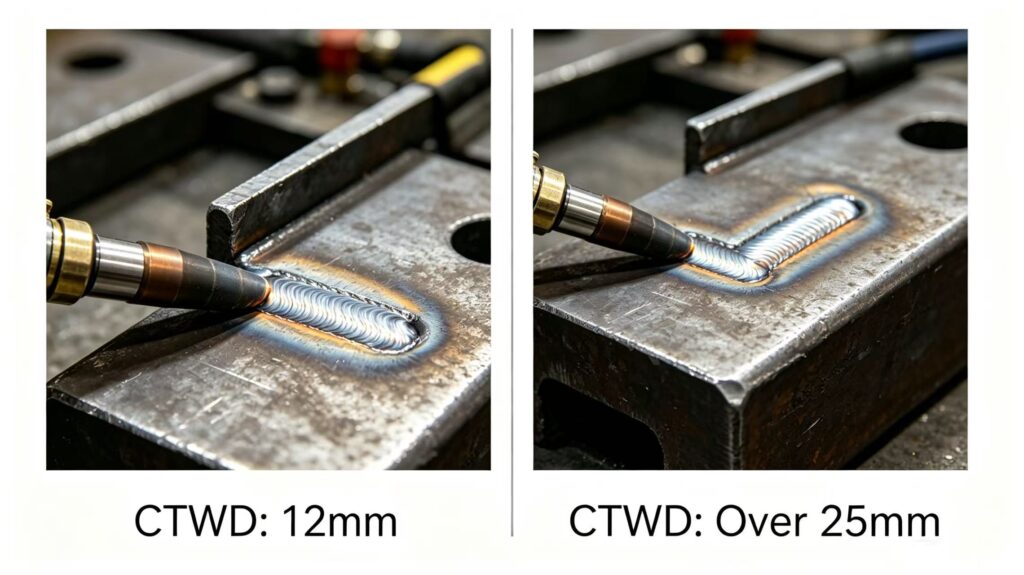
3. Постоянный подвод тепла (без адаптации)
Ручная сварка: опытный сварщик следит за сварочной ванной. Если становится слишком жарко, он ускоряет работу. Если слишком холодно, он делает паузу. Он адаптируется каждую секунду.
Робот: Большинство программ для роботов работают при постоянном напряжении (CV) или постоянном токе (CC) с фиксированной скоростью перемещения. Никакой адаптации. Никакой обратной связи.
Проблема: теплопроводность алюминия чрезвычайно высока — примерно в 4 раза выше, чем у стали. Тепло мгновенно рассеивается в заготовке. Параметр, допустимый в начале сварки, может привести к перегреву детали к концу процесса.
Перегрев = больше металлических паров = больше черной сажи.
Обычай Сварка алюминия методом TIG-сварки деталей от Flow Wing!
Болевые точки инженера-технолога (реальные проблемы, с которыми вы сталкиваетесь):
Давайте будем честны. Вы и так знаете основы.
Вот настоящие причины, которые не дают вам спать по ночам:
Проблема #1: “Моя программа для робота работает идеально… до тех пор, пока не перестает работать”.”
Вы проверили программу. Первые 10 деталей прошли проверку. Затем деталь #11 выходит черной.
Скрытая причина: алюминиевые детали деформируются под воздействием тепла. Приспособление, которое работало для первых 10 деталей, может сместиться при обработке детали #11. Робот об этом не знает. Он следует по тому же пути, но деталь смещается.
Проблема #2: “Я программист, а не сварщик”.”
Вы разбираетесь в роботах. Вы разбираетесь в программировании. Но вы так и не научились читать сварочную ванну.
Реальность такова: сварка алюминия требует знаний о процессе, которые большинство инженерных программ не преподают. От вас ожидают решения задачи без соответствующей базовой подготовки.
Проблема #3: “Сменщик винит робота. Но с роботом все в порядке”.”
Когда сварные швы чернеют, самый простой ответ: “Робот сломался”.”
Но в большинстве случаев робот делает именно то, что ему было сказано. Проблема заключается в программе или процессе, а не в машине.
Болевая точка #4: “Решение одной проблемы порождает другую”.”
Вы увеличиваете поток газа, чтобы устранить черную сажу. Теперь возникает эрозия вольфрама или нестабильность дуги.
Вы меняете угол наклона горелки. Теперь робот врезается в приспособление.
Вы снижаете скорость перемещения. Теперь зона термического воздействия (ЗТВ) слишком широка, и деталь не проходит испытание на растяжение.
Разочарование: сварка алюминия TIG — это система компромиссов. Изменение одной переменной влияет на пять других.
Обычай Сварка алюминия методом TIG-сварки деталей от Flow Wing!
Решения: Как удалить черную сажу с алюминиевых сварных швов, выполненных роботизированным способом.
А теперь перейдём к тому, что вас действительно интересует: практические инженерные решения для сварки алюминия методом TIG-сварки.
Вот пошаговое руководство.
Решение #1: Исправить угол наклона горелки (программное нажатие, а не перетаскивание).
Это самое значимое изменение, которое вы можете внести.
Задача: Откройте пульт управления роботом. Проверьте все пути сварки.
| Если вы увидите… | Изменить на… |
| Перпендикулярный факел (0°) | Угол нажатия 10-15° |
| Угол сопротивления (отрицательный) | Угол нажатия 10-15° |
Проверка: Сделайте пробный шов на плоской пластине. Если сварной шов получается черным, значит, угол по-прежнему неправильный. Продолжайте корректировать, пока не увидите серебристый оттенок.
Решение #2: Сокращение и стабилизация CTWD
Цель: Расстояние от кончика контактного инструмента до рабочей поверхности = 12-15 мм (максимум ½ дюйма)
Пункты плана действий:
1. Измерьте текущее значение CTWD на каждом участке сварки.
2. Перепрограммируйте любой путь, где CTWD превышает 15 мм.
3. Осмотрите светильники. Если они деформированы, отремонтируйте или замените их.
4. Для деталей с неравномерной подгонкой следует рассмотреть возможность использования технологии отслеживания шва по дуге (TAST).
Полезный совет: газовая линза (сетка) позволяет немного увеличить CTWD без потери газового покрытия. Но не используйте её как костыль. Короткий CTWD всегда лучше.
Решение #3: Оптимизация потока и состава газа.
Большинство инженеров устанавливают поток аргона на 15-20 кубических футов в час и забывают об этом.
Для роботизированной сварки алюминия этот показатель слишком низок.
| Параметр | Стандартные настройки | Оптимизировано для роботизированной обработки алюминия. |
| Скорость потока аргона | 15-20 CFH | 25-35 CFH |
| Газовая линза | Необязательный | Необходимый |
| Задний экран | Нет | Для толстых срезов (10 мм и более) |
Почему это работает: Более высокая скорость потока компенсирует турбулентность, создаваемую высокоскоростным перемещением робота. Газовая линза разделяет поток, делая его “мягким” и устойчивым к сквознякам.
Предупреждение: не превышайте расход 40 кубических футов в час. Слишком большой поток создает собственную турбулентность и засасывает воздух.
Решение #4: Переключитесь на импульсную сварку (если вы еще этого не сделали).
Постоянный ток — враг сварки алюминия.
Импульсная сварка (импульсная TIG-сварка или импульсная MIG-сварка) решает сразу несколько задач:
| Проблема | Как импульсная сварка помогает |
| Перегрев | Низкий фоновый ток охлаждает лужу между импульсами. |
| Черная сажа | Меньше паров металла = меньше окисления |
| Размягчение зоны термического воздействия | Снижение общего тепловложения позволяет сохранить прочность материала. |
Рекомендация: Если ваш блок питания поддерживает импульсные параметры, включите их. Если нет, рассмотрите возможность его модернизации.
Решение #5: Рассмотреть возможность замены присадочного металла (ER4043 вместо ER5356).
Это спорное предложение, поскольку многие инженеры придерживаются определенного типа проводки.
Но вот научное обоснование:
| Присадочный металл | Содержание магния | Склонность к образованию черной сажи |
| ER5356 | ~5% Mg | Высокое содержание магния (пары магния = черный MgO) |
| ER4043 | ~0% Mg | Очень низкий уровень (почти полное отсутствие черной сажи) |
Компромиссы:
• Сталь ER4043 мягче и менее пластична, чем ER5356.
• Сплав ER4043 не следует использовать для анодированных деталей (он чернеет в процессе анодирования).
• Материал ER4043 не рекомендуется для использования в условиях высоких температур или сильной вибрации.
Рекомендация: Проведите тест с ER4043 на некритичной детали. Если черная сажа исчезнет, а механические свойства будут соответствовать вашим требованиям, переходите на этот материал навсегда.
Быстрая блок-схема поиска и устранения неисправностей для инженеров:
Используйте это дерево решений, когда увидите черную сажу:
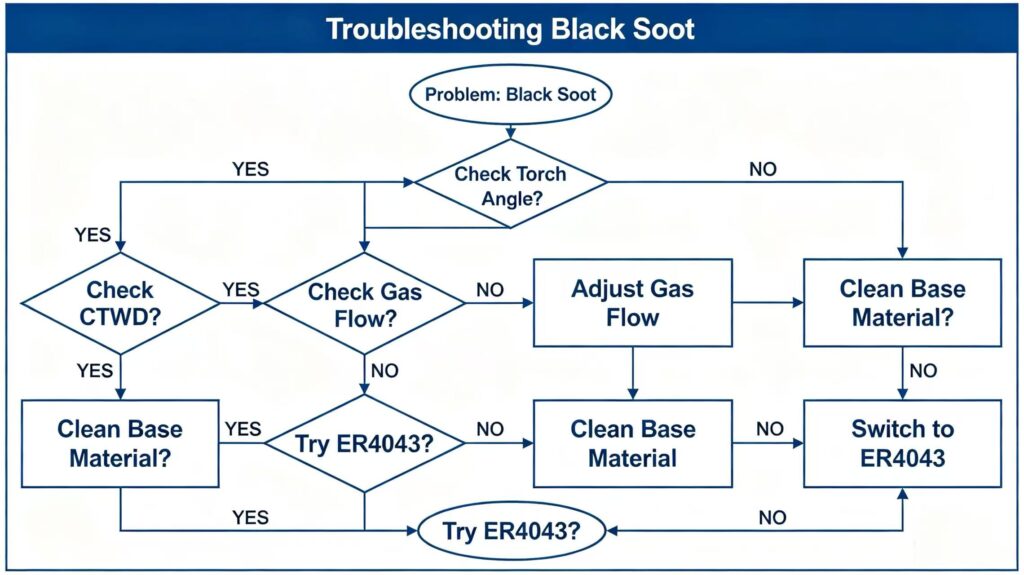
Итоговое резюме: Что нужно помнить
Вопрос-ответ:
Что такое чёрная сажа? Это пары окисленного алюминия и магния (Al²O³ и MgO).
Почему это происходит? Пары металла соприкасаются с воздухом, прежде чем успевают затвердеть.
Почему робототехника? Неудобные углы наклона горелки, дрейф CTWD и отсутствие адаптивного управления температурой.
В чём заключается решение проблемы с #1? Изменение угла нажатия на 10-15°.
В чём заключается исправление ошибки #2? Укоротить фокусное расстояние объектива CTWD до 12-15 мм и добавить газовую линзу.
Когда следует заменить провод? Если копоть на ER5356 сохраняется, а деталь не анодирована.
Сколько времени нужно для тестирования исправлений? После каждого изменения запускайте тестирование на 20-30 деталях, чтобы проверить стабильность результатов.
Ваш следующий шаг:
Теперь у вас есть инженерное руководство по устранению черной сажи на сварных швах из алюминия, выполненных роботами.
Выберите одно решение из этого списка. Внедрите его сегодня. Запустите тестовую партию. Оцените результаты.
Затем перейдите к следующему решению.
Черная сажа — это не загадка. Это не “проблема роботов”. Это физическая проблема, имеющая инженерные решения.
И теперь они у вас есть.
—
Нужна помощь в оптимизации процесса роботизированной сварки алюминия? Изготовление деталей из алюминия методом TIG-сварки на заказ. Мы предоставляем инженерно-консультационные услуги и услуги контрактной сварки. Свяжитесь с нашей командой для проведения аудита процессов.