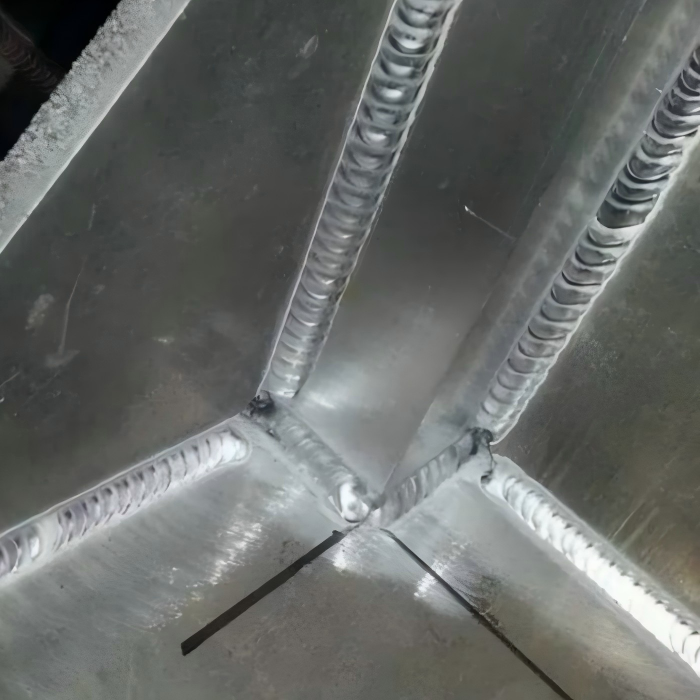
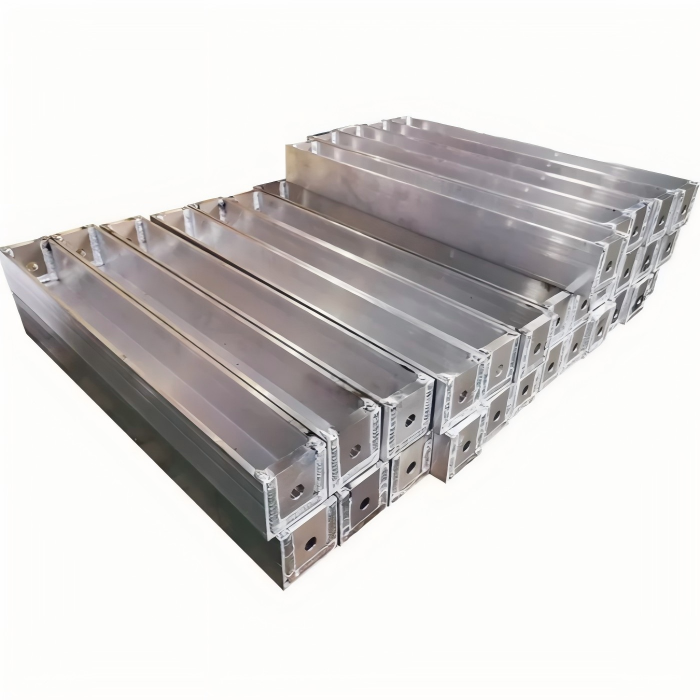
Serviço de Soldagem MIG para Alumínio Juntas de Topo com 100% de Penetração
A soldagem MIG para alumínio fornece fabricação confiável de alumínio com qualidade de solda forte, controle preciso e soluções duráveis para aplicações personalizadas.
Request a Quote
Enter the quantity you need and add to your quote list for pricing inquiries.
Product Details
Por que escolher a soldagem MIG para alumínio?
Muitas indústrias preferem a soldagem MIG para alumínio devido à sua velocidade e facilidade de automação. Diferente da soldagem TIG, que exige maior destreza manual, a soldagem MIG para alumínio permite velocidades de deslocamento mais rápidas e maiores taxas de deposição. As aplicações comuns incluem:
- Componentes automotivos (radiadores, intercoolers, peças de chassi)
- Construção de barcos e equipamentos marítimos
- Reboques de alumínio e estruturas de armação
- Processamento de alimentos e equipamentos sanitários
- Dutos de HVAC e trocadores de calor
Se sua produção envolve seções de alumínio médias a grossas, a soldagem MIG para alumínio oferece o melhor equilíbrio entre produtividade e qualidade da solda.
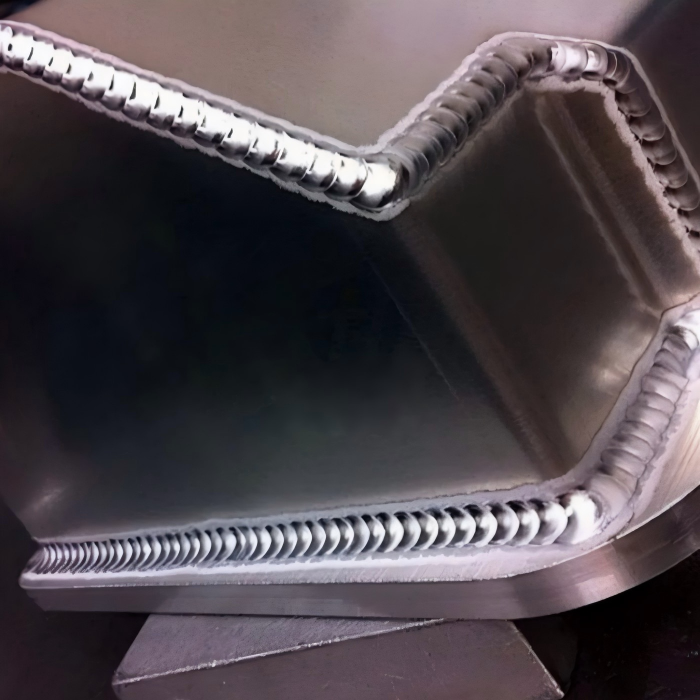
Principais Desafios na Soldagem MIG para Alumínio:
Antes de discutir as configurações, é importante reconhecer por que a soldagem MIG para alumínio falha quando tratada como soldagem de aço.
- Camada de óxido – O alumínio forma instantaneamente uma película de óxido de alumínio (Al₂O₃) em sua superfície. Este óxido derrete a aproximadamente 2.037°C (3.700°F), enquanto o alumínio base derrete a cerca de 660°C (1.220°F). Se não for removido, o óxido permanece sólido durante a soldagem, causando falta de fusão ou porosidade.
- Alta condutividade térmica – O alumínio dissipa calor muito mais rápido que o aço. Consequentemente, a soldagem MIG para alumínio requer maior aporte de calor no início e potencialmente pré-aquecimento para seções grossas.
- Porosidade por Hidrogênio – O alumínio é altamente suscetível à absorção de hidrogênio. O hidrogênio vem de umidade, óleo ou proteção gasosa inadequada, levando a pequenos furos na solda.
- Alimentação do Arame – O arame de enchimento de alumínio é macio e propenso a embaraçar ou formar ninhos. Uma pistola MIG padrão para aço pode não funcionar para soldagem MIG para alumínio sem modificações.
Equipamento Essencial para Soldagem MIG para Alumínio:
Para realizar a soldagem MIG para alumínio com sucesso, sua configuração deve incluir o seguinte:
Pistola de Carretel ou Pistola Push-Pull:
Uma pistola MIG padrão empurra o arame do alimentador. Como o arame de alumínio é macio, ele dobra dentro do revestimento. Para soldagem MIG para alumínio, use:
Pistola de carretel – Pequeno carretel de arame montado diretamente na pistola. Distância curta garante alimentação estável.
Pistola push-pull – Um motor na pistola puxa o arame enquanto o alimentador empurra. Ideal para cabos longos.
Revestimento:
Substitua o revestimento de aço por um revestimento de Teflon ou polímero para reduzir o atrito. Nunca use um revestimento de aço para soldagem MIG para alumínio.
Rolos de Tração:
Use rolos de tração com ranhura em U ou ranhura V recartilhada projetados para alumínio. Rolos V padrão deformarão o arame macio.
Bico de Contato:
Alargue ou compre bicos de contato superdimensionados (0,010–0,020 polegada maiores que o diâmetro do arame) para acomodar a expansão térmica do arame de alumínio.
Gás de Proteção:
Argônio puro é padrão para soldagem MIG para alumínio. Para seções mais grossas (>1/2 polegada), uma mistura de 75% hélio / 25% argônio aumenta o aporte de calor. Não use CO₂ ou misturas de argônio-CO₂ — eles causam respingos excessivos e oxidação.
Configurações Ideais para Soldagem MIG para Alumínio:
As configurações dependem da espessura do material, tipo de junta e diâmetro do arame. Abaixo estão os parâmetros iniciais para soldagem MIG para alumínio usando transferência por spray (preferida para alumínio). Evite transferência por curto-circuito para alumínio — ela produz fusão pobre.
Seleção do Diâmetro do Arame:
- 0,030″ (0,8 mm) – até 1/8″ (3 mm) de espessura
- 0,035″ (0,9 mm) – 1/8″ a 1/4″ (3–6 mm)
- 0,047″ (1,2 mm) – 1/4″ e acima
Exemplo de Parâmetros (arame 0,035″ 4043 ou 5356, 100% argônio):
- Alumínio 1/8″: 18–20 V, velocidade do arame 350–400 IPM
- Alumínio 1/4″: 21–23 V, 420–480 IPM
- Alumínio 3/8″: 23–25 V, 500–550 IPM (com pré-aquecimento a 200–250°F)
Sempre realize soldas de teste. A configuração correta para soldagem MIG para alumínio produz um som de transferência por spray zumbido — sem estalos ou cuspida.
Preparando o Alumínio para Soldagem MIG:
A preparação determina diretamente o sucesso. Siga estes passos antes da soldagem MIG para alumínio:
- Desengraxar – Limpe com acetona ou um limpador de alumínio dedicado. Não use solventes clorados perto de arcos de soldagem (risco de gás fosgênio).
- Remover Óxido – Use uma escova de aço inoxidável dedicada apenas ao alumínio. Escove em uma direção. Alternativamente, use ataque químico (ex.: cáustico suave) seguido de enxágue.
- Armazenar o arame de enchimento adequadamente – Mantenha o arame de alumínio em local limpo e seco. Arame contaminado por umidade causa porosidade.
- Pré-aquecer (se necessário) – Para material acima de 1/4″, pré-aqueça a 150–200°C (300–400°F). Não exceda 200°C — o superaquecimento degrada as propriedades mecânicas.
Defeitos Comuns na Soldagem MIG para Alumínio e Como Corrigi-los:
Mesmo soldadores experientes encontram problemas. Aqui está uma tabela rápida de solução de problemas para soldagem MIG para alumínio:
| Defeito | Causa | Solução |
|---|---|---|
| Porosidade (furos) | Hidrogênio de umidade, óleo ou gás sujo | Limpe o metal base, verifique a pureza do gás, armazene o arame seco |
| Falta de fusão | Baixo aporte de calor ou óxido não removido | Aumente a tensão/Velocidade do Arame, escove o óxido completamente |
| Queima | Excesso de calor em material fino | Reduza a tensão, aumente a velocidade de deslocamento, use suporte de cobre |
| Descoloração da solda (fuligem preta) | Cobertura de gás insuficiente ou gás errado | Verifique a vazão (20–30 CFH), use argônio puro |
| Arco errático ou batida do arame | Pressão incorreta do rolo de tração ou revestimento | Ajuste a tensão, substitua o revestimento por Teflon |
Seleção do Metal de Enchimento: 4043 vs 5356 para Soldagem MIG para Alumínio:
Escolher o enchimento certo é crítico para soldagem MIG para alumínio.
4043:
- Ponto de fusão mais baixo → boa fluidez
- Menor sensibilidade a trincas em ligas da série 6xxx
- Não recomendado para ligas de alto magnésio (5083, 5086) ou serviço acima de 150°F (65°C)
5356:
- Maior resistência e melhor ductilidade
- Bom para ambientes marinhos (teor de magnésio)
- Não pode ser anodizado para acabamento claro (escurece)
Regra prática: Para fabricação geral e metal base 6061, 4043 funciona bem. Para série 5xxx ou aplicações de alta resistência, use 5356.
Dicas de Técnica para Melhor Soldagem MIG para Alumínio:
- Ângulo de empurrar – Use um ângulo de empurrar de 10–15° (não arrastar). Isso direciona o argônio à frente da poça.
- Velocidade de deslocamento – Mais rápida que o aço. Mantenha o arco na borda dianteira.
- Distância do bico – Use distância do bico de 3/4″ a 1″ para reduzir respingos e proteger o bico de contato.
- Limpeza pós-soldagem – Remova qualquer película de óxido formada durante o resfriamento. Uma escova de aço rápida ou passivação química finaliza o trabalho.
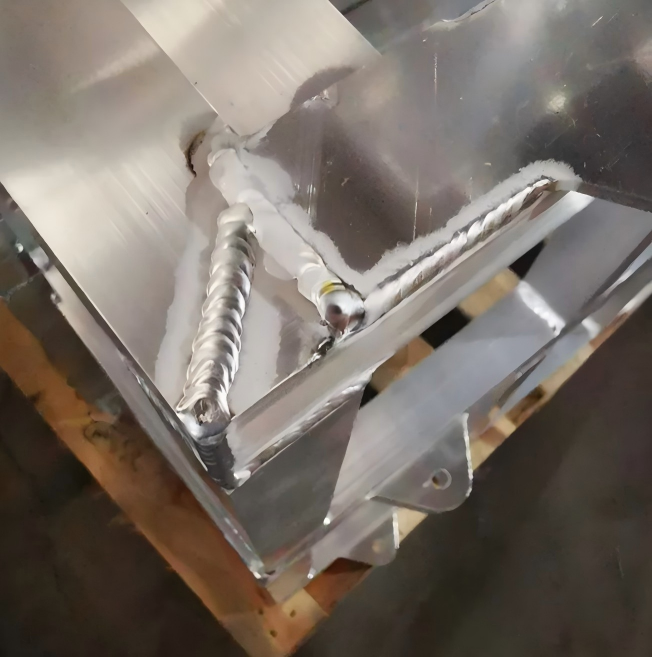
Perguntas Frequentes Sobre MIG Welding para Alumínio
P: Posso usar um MIG welder padrão para alumínio?
R: Sim, se você adicionar uma spool gun ou push-pull gun. Um liner e rolos de tração padrão não alimentarão o fio de alumínio de forma confiável.
P: Por que meu fio está queimando de volta para a ponta de contato?
R: Velocidade do fio muito baixa, ou tamanho da ponta de contato muito pequeno. Aumente o WFS ou use uma ponta superdimensionada.
P: Preciso de corrente AC para MIG welding para alumínio?
R: Não. Diferente do TIG, o MIG welding para alumínio usa DC eletrodo positivo (DCEP). A ação do arco quebra a camada de óxido.
P: Posso soldar alumínio com aço usando MIG?
R: Não. Eles são metalurgicamente incompatíveis. Use brasagem ou fixadores mecânicos como alternativa.
Resumo das Melhores Práticas para MIG Welding para Alumínio:
Para alcançar resultados profissionais em MIG welding para alumínio, lembre-se destes seis pontos:
- Use um sistema spool gun ou push-pull com liner de Teflon.
- Selecione argônio puro (ou argônio-hélio para chapa grossa).
- Limpe o metal base completamente – desengordure e escove o óxido.
- Defina parâmetros para transferência por spray, não curto-circuito.
- Escolha o filler 4043 ou 5356 com base na liga e ambiente de serviço.
- Empurre a 10–15°, viaje rápido e mantenha o stick-out adequado.
Conclusão:
O MIG welding para alumínio é um processo altamente produtivo uma vez que o equipamento, gás e técnica corretos são aplicados. As principais diferenças—alimentação do fio, remoção de óxido e gerenciamento de calor—são administráveis com a preparação certa. Seja construindo barcos de alumínio, peças automotivas ou componentes estruturais, dominar o MIG welding para alumínio expandirá suas capacidades de fabricação e melhorará a eficiência.
Para dados técnicos adicionais, incluindo especificações de procedimento de solda (WPS) e tabelas de compatibilidade de ligas, consulte a AWS D1.2 (Código de Soldagem Estrutural – Alumínio) ou entre em contato com nossa equipe. Oferecemos uma gama completa de spool guns, fios de alumínio e pontas de contato otimizados especificamente para MIG welding para alumínio.