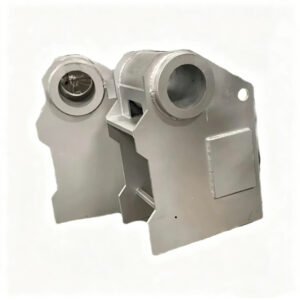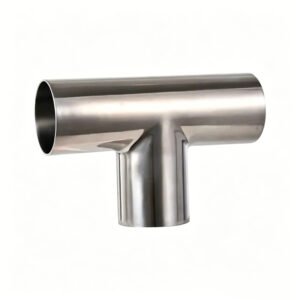
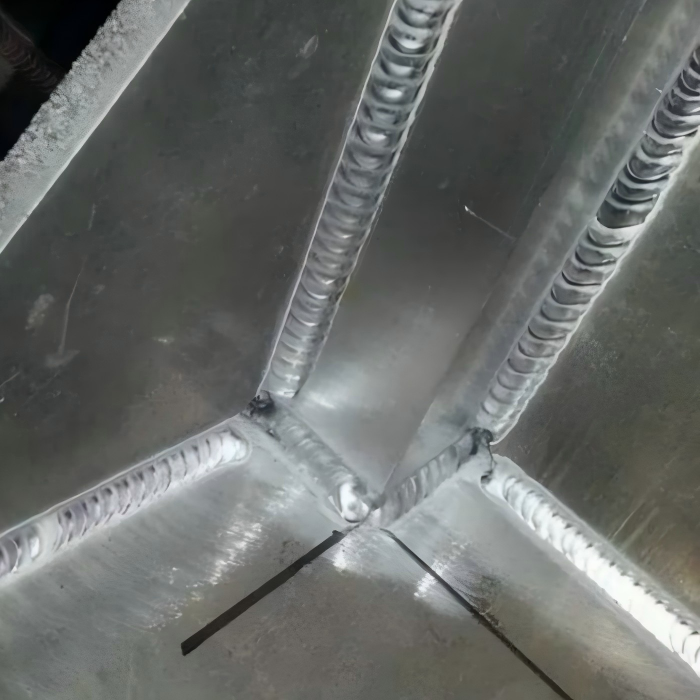
Soldadura MIG para Servicio de Aluminio 100 Penetración Juntas a Tope
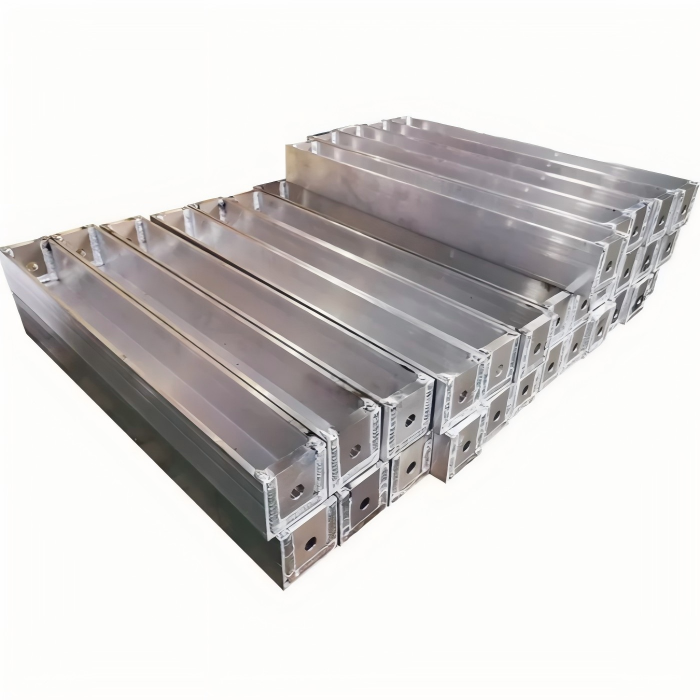
La soldadura MIG para aluminio proporciona una fabricación de aluminio confiable con calidad de soldadura fuerte, control preciso y soluciones duraderas para aplicaciones personalizadas.
Request a Quote
Enter the quantity you need and add to your quote list for pricing inquiries.
Product Details
¿Por qué elegir la soldadura MIG para aluminio?
Muchas industrias prefieren la soldadura MIG para aluminio debido a su velocidad y facilidad de automatización. A diferencia de la soldadura TIG, que exige mayor destreza manual, la soldadura MIG para aluminio permite velocidades de desplazamiento más rápidas y mayores tasas de deposición. Las aplicaciones comunes incluyen:
- Componentes automotrices (radiadores, intercoolers, piezas de chasis)
- Construcción de embarcaciones y equipos marinos
- Remolques de aluminio y estructuras de armazón
- Procesamiento de alimentos y equipos sanitarios
- Conductos de HVAC e intercambiadores de calor
Si su producción involucra secciones de aluminio de medianas a gruesas, la soldadura MIG para aluminio ofrece el mejor equilibrio entre productividad y calidad de soldadura.
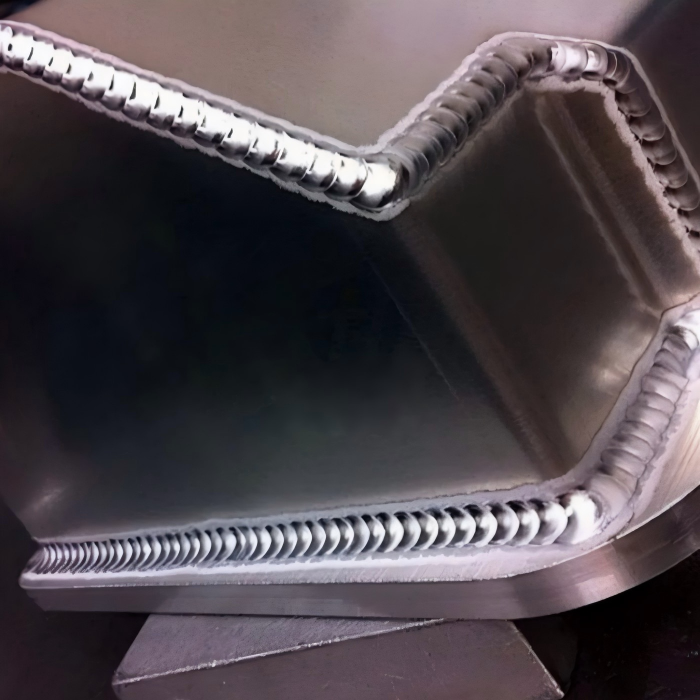
Desafíos clave en la soldadura MIG para aluminio:
Antes de discutir los ajustes, es importante reconocer por qué la soldadura MIG para aluminio falla cuando se trata como soldadura de acero.
- Capa de óxido – El aluminio forma instantáneamente una película de óxido de aluminio (Al₂O₃) en su superficie. Este óxido se funde a aproximadamente 2,037°C (3,700°F), mientras que el aluminio base se funde a unos 660°C (1,220°F). Si no se elimina, el óxido permanece sólido durante la soldadura, causando falta de fusión o porosidad.
- Alta conductividad térmica – El aluminio disipa el calor mucho más rápido que el acero. En consecuencia, la soldadura MIG para aluminio requiere una mayor entrada de calor al inicio y posiblemente precalentamiento para secciones gruesas.
- Porosidad por hidrógeno – El aluminio es altamente susceptible a la absorción de hidrógeno. El hidrógeno proviene de la humedad, el aceite o una protección de gas inadecuada, lo que genera pequeños agujeros en la soldadura.
- Alimentación del alambre – El alambre de aporte de aluminio es blando y propenso a enredarse o formar nidos. Una pistola MIG estándar para acero puede no funcionar para la soldadura MIG para aluminio sin modificaciones.
Equipo esencial para la soldadura MIG para aluminio:
Para realizar la soldadura MIG para aluminio con éxito, su equipo debe incluir lo siguiente:
Pistola de carrete o pistola push-pull:
Una pistola MIG estándar empuja el alambre desde el alimentador. Debido a que el alambre de aluminio es blando, se dobla dentro del revestimiento. Para la soldadura MIG para aluminio, use:
Pistola de carrete – Carrete pequeño de alambre montado directamente en la pistola. La distancia corta asegura una alimentación estable.
Pistola push-pull – Un motor en la pistola tira del alambre mientras el alimentador empuja. Ideal para cables largos.
Revestimiento:
Reemplace el revestimiento de acero con un revestimiento de teflón o polímero para reducir la fricción. Nunca use un revestimiento de acero para la soldadura MIG para aluminio.
Rodillos de arrastre:
Use rodillos de arrastre de ranura en U o ranura V moleteada diseñados para aluminio. Los rodillos V estándar deformarán el alambre blando.
Punta de contacto:
Perfore o compre puntas de contacto sobredimensionadas (0.010–0.020 pulgadas más grandes que el diámetro del alambre) para acomodar la expansión térmica del alambre de aluminio.
Gas de protección:
El argón puro es estándar para la soldadura MIG para aluminio. Para secciones más gruesas (>1/2 pulgada), una mezcla de 75% helio / 25% argón aumenta la entrada de calor. No use CO₂ o mezclas de argón-CO₂—causan salpicaduras excesivas y oxidación.
Ajustes óptimos para la soldadura MIG para aluminio:
Los ajustes dependen del grosor del material, el tipo de junta y el diámetro del alambre. A continuación se presentan parámetros iniciales para la soldadura MIG para aluminio usando transferencia por rociado (preferida para aluminio). Evite la transferencia por cortocircuito para aluminio—produce una fusión deficiente.
Selección del diámetro del alambre:
- 030″ (0.8 mm) – hasta 1/8″ (3 mm) de grosor
- 035″ (0.9 mm) – 1/8″ a 1/4″ (3–6 mm)
- 047″ (1.2 mm) – 1/4″ y más
Parámetros de ejemplo (alambre 0.035″ 4043 o 5356, 100% argón):
- Aluminio de 1/8″: 18–20 V, velocidad de alambre 350–400 IPM
- Aluminio de 1/4″: 21–23 V, 420–480 IPM
- Aluminio de 3/8″: 23–25 V, 500–550 IPM (con precalentamiento a 200–250°F)
Siempre realice soldaduras de prueba. El ajuste correcto para la soldadura MIG para aluminio produce un sonido de transferencia por rociado zumbante—sin chasquidos ni chisporroteos.
Preparación del aluminio para la soldadura MIG:
La preparación determina directamente el éxito. Siga estos pasos antes de la soldadura MIG para aluminio:
- Desengrase – Limpie con acetona o un limpiador de aluminio dedicado. No use solventes clorados cerca de arcos de soldadura (riesgo de gas fosgeno).
- Elimine el óxido – Use un cepillo de acero inoxidable dedicado solo al aluminio. Cepille en una dirección. Alternativamente, use un grabado químico (por ejemplo, cáustico suave) seguido de enjuague.
- Almacene el alambre de aporte adecuadamente – Mantenga el alambre de aluminio en un lugar limpio y seco. El alambre contaminado con humedad causa porosidad.
- Precaliente (si es necesario) – Para material de más de 1/4″, precaliente a 150–200°C (300–400°F). No exceda los 200°C—el sobrecalentamiento degrada las propiedades mecánicas.
Defectos comunes en la soldadura MIG para aluminio y cómo solucionarlos:
Incluso soldadores experimentados encuentran problemas. Aquí hay una tabla rápida de solución de problemas para la soldadura MIG para aluminio:
| Defecto | Causa | Solución |
|---|---|---|
| Porosidad (agujeros) | Hidrógeno de humedad, aceite o gas sucio | Limpie el metal base, verifique la pureza del gas, almacene el alambre seco |
| Falta de fusión | Baja entrada de calor u óxido no eliminado | Aumente el voltaje/VFS, cepille el óxido a fondo |
| Quemadura | Exceso de calor en material delgado | Reduzca el voltaje, aumente la velocidad de desplazamiento, use respaldo de cobre |
| Decoloración de la soldadura (hollín negro) | Cobertura de gas insuficiente o gas incorrecto | Verifique el caudal (20–30 CFH), use argón puro |
| Arco errático o atascamiento del alambre | Presión incorrecta del rodillo de arrastre o revestimiento | Ajuste la tensión, reemplace el revestimiento con teflón |
Selección del metal de aporte: 4043 vs 5356 para soldadura MIG para aluminio:
Elegir el aporte correcto es crítico para la soldadura MIG para aluminio.
4043:
- Punto de fusión más bajo → buena fluidez
- Menor sensibilidad a grietas en aleaciones de la serie 6xxx
- No recomendado para aleaciones con alto magnesio (5083, 5086) o servicio por encima de 150°F (65°C)
5356:
- Mayor resistencia y mejor ductilidad
- Bueno para entornos marinos (contenido de magnesio)
- No se puede anodizar a un acabado claro (se oscurece)
Regla general: Para fabricación general y metal base 6061, 4043 funciona bien. Para la serie 5xxx o aplicaciones de alta resistencia, use 5356.
Consejos de técnica para una mejor soldadura MIG para aluminio:
- Ángulo de empuje – Use un ángulo de empuje de 10–15° (no de arrastre). Esto dirige el argón delante del charco.
- Velocidad de desplazamiento – Más rápida que el acero. Mantenga el arco en el borde delantero.
- Proyección del alambre – Use una proyección de 3/4″ a 1″ para reducir salpicaduras y proteger la punta de contacto.
- Limpieza posterior a la soldadura – Elimine cualquier película de óxido formada durante el enfriamiento. Un cepillado rápido con alambre o una pasivación química finaliza el trabajo.
Preguntas Frecuentes Sobre la Soldadura MIG para Aluminio
P: ¿Puedo usar un soldador MIG estándar para aluminio?
R: Sí, si agrega una pistola de carrete o una pistola push-pull. Un revestimiento y rodillos de arrastre estándar no alimentarán el alambre de aluminio de manera confiable.
P: ¿Por qué mi alambre se quema hasta la punta de contacto?
R: La velocidad del alambre es demasiado baja, o el tamaño de la punta de contacto es demasiado pequeño. Aumente la WFS o use una punta sobredimensionada.
P: ¿Necesito corriente CA para la soldadura MIG para aluminio?
R: No. A diferencia de TIG, la soldadura MIG para aluminio utiliza electrodo positivo de CC (DCEP). La acción del arco rompe la capa de óxido.
P: ¿Puedo soldar aluminio con acero usando MIG?
R: No. Son metalúrgicamente incompatibles. Use soldadura fuerte o sujetadores mecánicos en su lugar.
Resumen de Mejores Prácticas para la Soldadura MIG para Aluminio:
Para lograr resultados profesionales en la soldadura MIG para aluminio, recuerde estos seis puntos:
- Use un sistema de carrete o push-pull con revestimiento de teflón.
- Seleccione argón puro (o argón-helio para placa gruesa).
- Limpie a fondo el metal base: desengrase y cepille el óxido.
- Configure los parámetros para transferencia por rociado, no por cortocircuito.
- Elija el relleno 4043 o 5356 según la aleación y el entorno de servicio.
- Empuje a 10–15°, viaje rápido y mantenga una distancia adecuada de la punta.
Conclusión:
La soldadura MIG para aluminio es un proceso altamente productivo una vez que se aplican el equipo, gas y técnica correctos. Las diferencias clave (alimentación del alambre, eliminación de óxido y gestión del calor) son manejables con la preparación adecuada. Ya sea que esté construyendo barcos de aluminio, piezas automotrices o componentes estructurales, dominar la soldadura MIG para aluminio ampliará sus capacidades de fabricación y mejorará la eficiencia.
Para obtener más datos técnicos, incluidas especificaciones de procedimientos de soldadura (WPS) y tablas de compatibilidad de aleaciones, consulte AWS D1.2 (Código de Soldadura Estructural – Aluminio) o comuníquese con nuestro equipo. Ofrecemos una gama completa de pistolas de carrete, alambres de aluminio y puntas de contacto optimizadas específicamente para la soldadura MIG para aluminio.