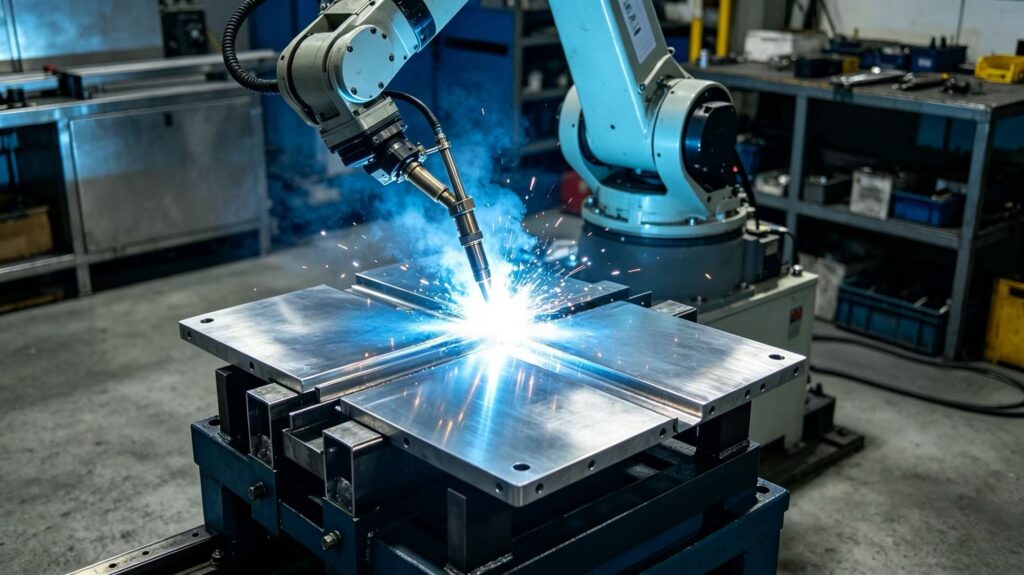
製造工場で働いている人なら、おそらく次のような厄介な矛盾に気づいているでしょう。
- 手動溶接工がトーチを手に取り、6061アルミニウム板を溶接し、光沢のある銀色のビードを残します。.
- ロボット(エンジニアによってプログラムされた)がまったく同じ材料にビードを走らせると、黒く、煤けた、汚れた仕上がりになります。.
気のせいではありません。ロボットによるアルミニウム溶接は、手動溶接よりも「黒い煤」が発生しやすいのです。.
しかし、なぜでしょうか?ロボットに「スキル」が欠けているのでしょうか?いいえ。答えは、物理学、ガスの分布、そしてプログラミングの習慣にあります。.
このガイドでは、TIGアルミニウム溶接中にアルミニウムが黒くなる理由を正確に分解し、ロボットセルを修正して鏡面仕上げの結果を得る方法を説明します。.
アルミニウム溶接工程で見られるあの「黒い物質」って一体何ですか?(炭素ではありません)
まず、TIGアルミニウム溶接に関する大きな誤解を解いておきましょう。.
その黒い残留物は、アルミニウムや炭素が「燃焼」したものではありません。.
それは実際には金属蒸気です。.
- 科学: アルミニウムとマグネシウムは、電気アークよりもはるかに低い温度で沸騰します。.
- プロセス: アークが金属を蒸発させます。この蒸気は上昇します。.
- 失敗: 蒸気が酸素に触れると、酸化アルミニウム(Al²O³)と酸化マグネシウム(MgO)に変わります。 .
- 色: これらの微細な酸化物は光を異なる方法で散乱させ、人間の目には灰色または黒色に見えます。.
結論: 黒い煤=保護されていない金属蒸気。.
根本的な違い:手動操作 vs. ロボット操作
TIGアルミニウム溶接製造において、, なぜ人間はきれいに溶接できるのに、ロボットは煤を出すのか?それは、トーチの角度、突き出し量、そして適応性という3つの要素に起因します。.
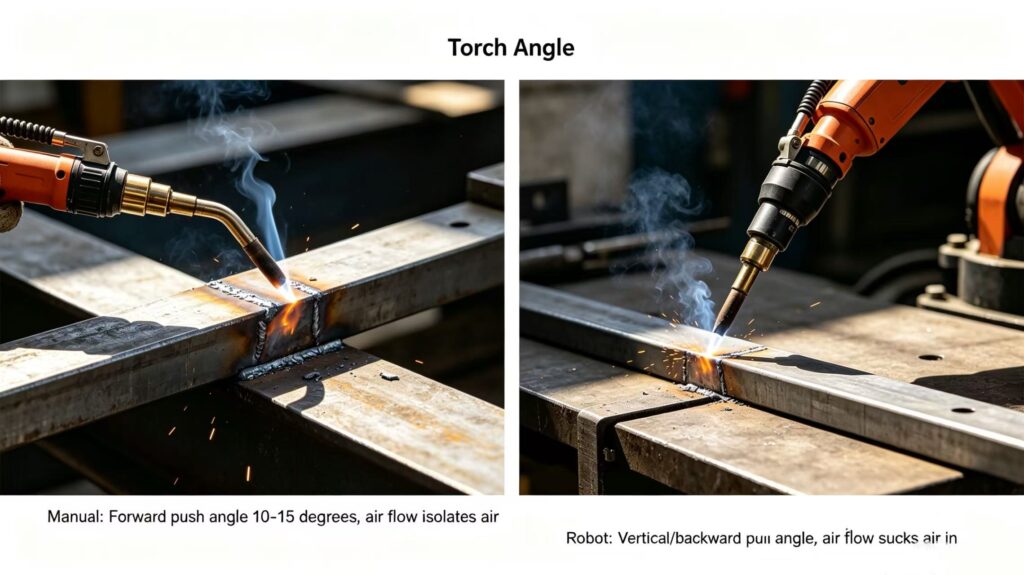
1. 「押し出し」対「引きずり」の惨事(トーチアングル)
- 手動溶接工(賢い): 経験豊富な溶接工は常に「プッシュ角度」を使用します。トーチを前方(10〜15度)に向けます。これにより、溶接プールから空気を押しのける空気力学的なクッションが生まれます。.
- ロボット(文字通り): 多くのロボットプログラムは、溶接をしないエンジニアによって教えられます。彼らはしばしば「ドラッグ角度」(トーチを引く)または垂直な角度を使用します。これにより、周囲の空気をガスシールドに吸い込むベンチュリ効果が生じます。空気+蒸気=黒い煤。.
2. 「コンタクトチップ作動距離」(CTWD)
- 手動溶接工: 人間はノズルを金属に非常に近づけ続けます—通常は約½インチ(12 mm)です。隙間が広がると、本能的に押し戻します。.
- ロボット: ロボットは剛直な経路に従います。治具がわずかに反っていたり、部品が完全にクランプされていない場合、トーチは離れていきます。¾インチでは、ガスシールドが乱流になります。1インチでは、存在しなくなります。蒸気は即座に酸化します。.
3. 熱入力とマグネシウム燃焼
- 手動: 人間は溶け込みに基づいて「全速力で動く」(速く動く)か、速度を落とすことができます。熱を動的に調整します。.
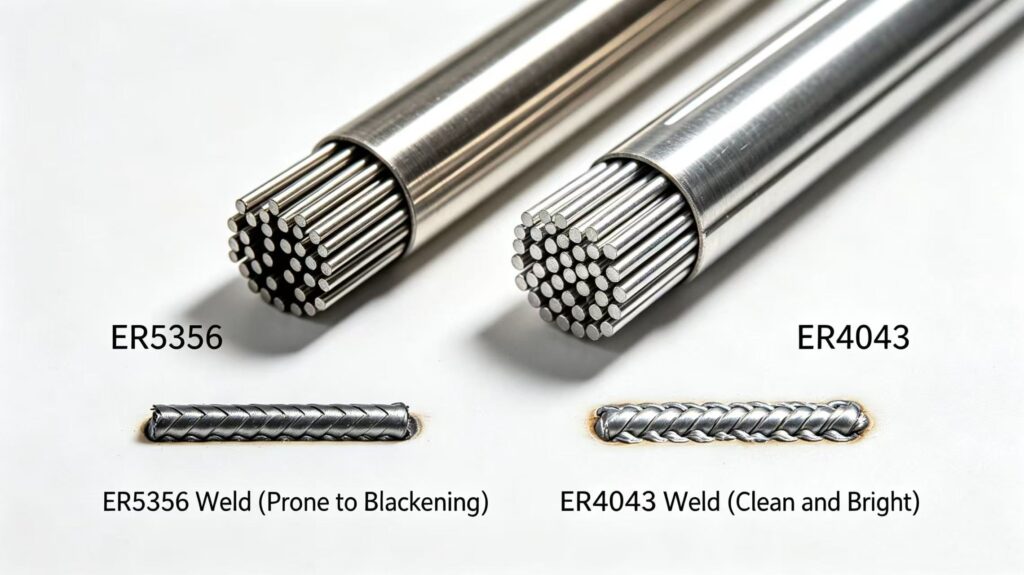
- ロボット: ロボットはしばしば一定の移動速度で動作します。アンペア数に対して速度が遅すぎると、溶接プールを過熱します。過熱はマグネシウム(特にER5356ワイヤ)を燃焼させ、黒い酸化マグネシウム粉末の雲を作り出します。.
ロボットによるアルミニウム溶接の不具合を修正する方法(4つの実践的なステップ)
ロボットを解雇する必要はありません。溶接機のように再プログラムするだけでいいのです。.
ステップ1:角度を調整する(プッシュモードに切り替える)
ロボットのティーチングペンダントをすぐに開けてください。.
- 変更: トーチが10〜15度の「プッシュ」(移動方向に向ける)角度であることを確認します。.
- 避ける: 0度(垂直)または「ドラッグ」角度。.
- 結果: ガスブランケットは無傷のままです。.
ステップ2:突き出し部分を短くする
- 変更: コンタクトチップからワークまでの距離(CTWD)が最大12〜15 mmになるように経路を再プログラムします。.
- プロのヒント: 治具が反っている場合は、アーク貫通シームトラッキングまたは触覚センサーに投資してください。ロボットは部品に適応する必要があり、その逆ではありません。.
ステップ3:ガス設定を変更する
- 流量を増やす: アルゴン流量を25〜35 CFH(立方フィート毎時)に上げます。.
- ガスレンズを追加: トーチにガスレンズ(ふるい)を使用します。これにより流れが層流になり、「柔らかく」、ドラフトに耐性があります。標準のコレットボディは乱流であるのとは異なります。.
ステップ4:溶加材の変更を検討する
黒い煤が取れず、部品が海水に浸かっていない場合:
- ER5356(Mgベース)からER4043(Siベース)に切り替えます。.
- 理由:4043にはほとんどマグネシウムが含まれていません。黒い煤はほぼ発生しませんが、5356よりもわずかに柔らかく、延性が低くなります。.
溶接に問題がある場合は、カスタムTIG アルミニウム部品の溶接 Flow Wing Metal Now!より
アルミニウム溶接において、手動溶接はロボット溶接よりも「優れている」と言えるのか? カスタムTIGアルミニウム溶接サービス
いいえ。ロボットの方が安定性が高く、作業も速いです。問題は、ほとんどのロボットプログラムは溶接工ではなくプログラマーによって書かれているということです。.
黒い煤は、ガソリンが付着している問題です。.
- 手動溶接工は本能的にカバレッジを修正します。.
- ロボットも同じことをするように教える必要があります。.
工場におけるアルミニウム溶接のためのクイックチェックリスト
- トーチは押していますか(引いていませんか)?
- ノズルは金属から½インチ以内ですか?
- アルゴン流量は十分高いですか(25+ CFH)?
- ガスレンズは取り付けられていますか?
- テストとして4043ワイヤを試しましたか?
これら4つの変数を修正すれば、ロボットによるアルミニウム溶接は、最高の手動溶接工と同じくらい光沢があり、はるかに再現性のある仕上がりになります。.
—
専門家が必要 アルミニウムTIG溶接サービス当社は、自動化された製造現場における酸化や煤煙の問題解決を専門としています。. お問い合わせ お見積もりについては、お問い合わせください。.